Idioma:

En este apartado sobre los fluidos térmicos, se indican las características que deben reunir, los criterios para su correcta selección y la forma de elegir el más conveniente según la instalación.

Se analiza asimismo su comportamiento en fase líquida, los procesos de degradación y regeneración, así como las principales pruebas de análisis de la carga para determinar su estado y saber si puede continuar en servicio – viscosidad, índice de acidez, contenido de agua, punto de inflamación, intervalo de destilación, etc.-, puede regenerarse o debe eliminarse definitivamente. Conceptos como flushing, golpe de caudal y toma de muestras para controlar su estado en servicio, también son abordados.

Asimismo, se describen los parámetros de control que permiten evaluar el estado de la carga de fluido térmico, así como el concepto de “cracking” y métodos simples para detectar su posible degradación.

  1. ¿Qué características deben tener los fluidos térmicos?
  2. ¿Puedes desarrollar los criterios principales para la elección de un fluido térmico?
  3. ¿Cómo seleccionar el fluido térmico más conveniente?
  4. ¿Los aceites térmicos siempre trabajan en fase líquida?
  5. ¿Cuál es el proceso que debe seguirse en las cargas de fluido térmico que ya no pueden ser usados?
  6. ¿Cómo se hace la regeneración de las cargas de fluido térmico que ya no pueden ser usados?
  7. ¿Cuáles son los valores de un análisis de fluido térmico usado que pueden permitir una regeneración?
  8. ¿Qué es la degradación del fluido térmico de una instalación?
  9. ¿Qué propiedades del fluido térmico se valoran en un análisis habitual rutinario de la carga de una instalación?
  10. ¿Qué es el Flushing?
  11. ¿Qué es un “golpe de caudal”?
  12. ¿Cómo se extrae una muestra de la carga de fluido térmico de una instalación para su análisis?
  13. ¿Cuáles son las temperaturas características de los fluidos térmicos?
  14. ¿Existen fluidos térmicos específicos para trabajar en la industria alimentaria? Los fluidos térmicos “normales”, ¿Contaminarían?
  15. ¿Cómo se determinan los valores del índice de acidez de un fluido térmico en los análisis de muestras extraídas de la instalación?
  16. ¿Cómo se determinan los valores de la viscosidad de un fluido térmico en los análisis de muestras extraídas de la instalación?
  17. ¿Cómo se determinan los valores del contenido de agua en un fluido térmico en los análisis de muestras extraídas de la instalación?
  18. ¿Cómo se determina el intervalo de destilación – “boiling range” –en un fluido térmico en los análisis de muestras extraídas de la instalación?
  19. ¿Cómo se determina el valor del punto de inflamación – ignición – de un fluido térmico en los análisis de muestras extraídas de la instalación?

1. ¿Qué características deben tener los fluidos térmicos?

Un fluido transmisor de calor debe poseer unas características específicas para poder realizar su función de transporte de energía con suficiencia técnica y a costes moderados.

Estas características son:

  • Deben poseer buenas propiedades de transferencia de calor. Para ello deben tener una alta conductividad térmica
  • Calor específico elevado para poder transportar mucha energía por unidad de masa con pequeñas variaciones de temperatura.
  • Punto de ebullición elevado y punto de congelación bajos, para permanecer en fase líquida y evitar problemas de cavitación o solidificación en paradas prolongadas.
  • Baja presión de vapor a la temperatura de trabajo, para poder operar sin altas presiones y reducir riesgos y costes de diseño.
  • Baja viscosidad en todo el rango de trabajo, especialmente en las condiciones de arrancada evitando consumos eléctricos elevados.
  • Densidad adecuada para optimizar el compromiso entre capacidad de transporte de calor y potencia de bombeo necesaria.
  • Tener una buena estabilidad térmica que permita largos periodos de servicio con una funcionalidad estable, sin degradación ni formación de lodos o residuos.
  • Baja corrosión a los elementos que formen parte del sistema
  • Debe tener baja toxicidad y ser respetuoso con el medio ambiente, facilitando de esta manera la eliminación al cumplir su ciclo de trabajo
  • Baja toxicidad y baja inflamabilidad, que comporten bajos riesgos para personal y maquinaria, garantizando seguridad y evitando costes elevados ante posibles fugas.
  • Curvas conocidas de viscosidad, calor específico y conductividad en función de la temperatura, para poder dimensionar correctamente intercambiadores, bombas y redes de tuberías.
  • Costes moderados tanto de adquisición como de mantenimiento

No existe ningún fluido transmisor de calor que pueda cumplir totalmente con todos los condicionantes anteriores, pero sin duda los comúnmente llamados aceites o fluidos térmicos, cumplen a la perfección con la mayoría de requisitos anteriores y aventajan a otros fluidos transmisores de calor como el vapor, en puntos determinantes.

Así, altas prestaciones técnicas como elevadas temperaturas de servicio, gran precisión y uniformidad en las temperaturas finales en producto o versatilidad y flexibilidad elevadas, junto con altos niveles de seguridad, ausencia de corrosión y costes de mantenimiento moderados, hacen de los fluidos térmicos el medio transmisor de calor por excelencia en la actualidad, en todos los sectores industriales y para todo tipo de aplicaciones.

En la selección del fluido térmico óptimo para cada instalación, es aconsejable recurrir a los especialistas, ya sea fabricantes de los propios fluidos térmicos o a los fabricantes de calderas, que podrán aconsejar el fluido térmico más idóneo, dentro de la amplia gama existente en el mercado.

2. ¿Puedes desarrollar los criterios principales para la elección de un fluido térmico?

  • Estabilidad térmica

La estabilidad térmica del fluido es el factor primario para determinar su máxima temperatura de funcionamiento. La estabilidad térmica se define simplemente como la capacidad de un fluido térmico para soportar el agrietamiento molecular del estrés térmico.

La prueba de estabilidad térmica relativa de los fluidos térmicos mide la resistencia de unión molecular de un fluido a una temperatura específica frente a otro fluido a la misma temperatura y en condiciones de ensayo idénticas.

Los ensayos se realizan bajo condiciones ideales de laboratorio y en él no se consideran tensiones operativas tales como fallos mecánicos, defectos de diseño, oxidación, etc., siendo por tanto los datos generados útiles sólo a efectos comparativos.

Las predicciones exactas de la vida del fluido en procesos reales no deben adoptarse a partir de los datos de estabilidad térmica.

  • Temperatura máxima de funcionamiento

La temperatura máxima de funcionamiento es la temperatura máxima que el fabricante del fluido recomienda que pueda usarse en uso continuo y aun así mantener un nivel aceptable de estabilidad térmica.

Debido a que las tasas de degradación del fluido están estrechamente ligadas a la temperatura, trabajar habitualmente por encima de la temperatura de funcionamiento máxima del fluido, aumentará exponencialmente la tasa de degradación.

Los posibles problemas causados por una degradación excesiva y la subsiguiente formación de subproductos de degradación incluyen aumento de la coquización y suciedad, dificultades mecánicas y disminución de la eficiencia de transferencia de calor.

Por lo tanto, como ya podíamos imaginar, el primer paso en el proceso de selección de un tipo determinado de aceite térmico es establecer la temperatura máxima de funcionamiento.

La mayoría de los aceites minerales tienen una temperatura máxima recomendada de 270ºC a 315ºC, mientras que los fluidos térmicos sintéticos o aromáticos son recomendados especialmente para temperaturas máximas de fluido entre 315ºC y 400ºC.

Dado que las estructuras moleculares de los compuestos aromáticos son significativamente más estables térmicamente que los aceites minerales por encima de 280ºC, en aplicaciones por encima de esta temperatura se recomiendan asimismo fluidos sintéticos.

Las aplicaciones de proceso que requieren temperaturas de fluido de 150ºC a 280ºC pueden especificar indistintamente fluidos sintéticos o basados en petróleo, siendo otras características para determinar la elección del fluido térmico.

  • Eficiencia de Transferencia de Calor

Hay que tener presente al evaluar esta propiedad, que una mayor eficiencia en la transferencia de calor, no representará en la mayoría de los casos, un ahorro económico en combustible – que dependerá básicamente del diseño de la caldera – como inicialmente pueda parecer, sino un tiempo menor de obtención de los objetivos energéticos de nuestro proceso.

Así, a igualdad de superficies de intercambio en nuestro aparato consumidor, alcanzaremos la temperatura de servicio requerida con mayor prontitud si el fluido térmico tiene una eficiencia de transferencia de calor elevada.

Las comparaciones de eficiencia de transferencia de calor entre distintos fluidos térmicos se hacen utilizando coeficientes de transferencia de calor.

A una temperatura específica, el coeficiente global de transferencia de calor de un fluido se puede calcular usando su densidad, viscosidad, conductividad térmica y calor específico – ver hoja de cálculo de propiedades de los fluidos térmicos – a una velocidad de flujo determinada y un diámetro de tubería.

Los coeficientes de transferencia de calor resultantes pueden ser evaluados y comparados. A una temperatura dada, los coeficientes de transferencia de calor de los diferentes tipos de fluidos térmicos pueden diferir en un 25%.

Dependiendo de los factores de resistencia térmica de los otros componentes del sistema, un fluido con una ventaja considerable del coeficiente de transferencia de calor puede permitir una reducción en el dimensionamiento del equipo del sistema.

La mayoría de los fluidos térmicos sintéticos tienen una ventaja significativa en la eficiencia de transferencia de calor sobre aceites minerales de 150ºC a 260ºC. Por encima de este rango de temperatura – hasta 300ºC -, algunos fluidos térmicos minerales estrechan la diferencia con un tipo de aceites blancos parafínicos / nafténicos altamente refinados.

Hay que considerar que el coeficiente de transferencia de calor se calcula usando las propiedades de suministro de fábrica del fluido térmico. El fluido que ha estado en servicio durante un período prolongado de tiempo y que ha sufrido una degradación térmica puede tener un coeficiente menor debido a cambios en la viscosidad del fluido y la presencia de subproductos de degradación de fluidos menos eficientes. Por lo tanto, la estabilidad térmica de un fluido juega un papel importante en el mantenimiento de su eficiencia térmica a lo largo del tiempo.

  • Temperatura mínima de bombeo

Esta temperatura y no el punto de congelación, es la temperatura a la cual un fluido térmico puede operar. Se define como la temperatura a la cual la viscosidad del fluido alcanza un valor – típicamente 2000 cP – en el que bombas centrífugas no pueden hacer circular el fluido.

Aunque la mayoría de las aplicaciones de proceso se ejecutan a temperaturas muy por encima de dicho punto, los diseños de sistemas podrían encontrarse con problemas durante paradas de emergencia o paradas de mantenimiento sino hemos considerado este requisito en la adquisición de la carga de fluido térmico de nuestra instalación.

Generalmente, la mayoría de los aceites térmicos minerales y los fluidos sintéticos de gama media tienen valores para el arranque hasta el rango de -20ºC a -5ºC. Los fluidos sintéticos de alta gama – fluidos sintéticos aromáticos con óxidos de difenilo / tipo bifenilo y con temperaturas máximas de servicio de 370ºC -400ºC tienen valores de 5ºC a 15ºC como temperaturas mínimas de bombeo.

Los procesos que utilizan un fluido térmico que potencialmente puede tener problemas de arranque en frío necesitarán disponer en su instalación de tuberías con trazado de aporte de calor, ya sea por vapor o por resistencias eléctricas.

  • Medio ambiente

La comparación de las directrices ambientales y de seguridad personal es importante al seleccionar una determinada química de fluido. Todos los fluidos térmicos NO presentan un riesgo importante para la salud cuando se usan de acuerdo con las prácticas de manipulación correctas.

La mayoría de fluidos térmicos no son tóxicos, ya sea por contacto con la piel como por ingestión. Sólo algunos fluidos sintéticos aromáticos con óxidos de difenilo / tipo bifenilo, tienen algunas características diferentes en estos aspectos.

  • Inversión, Coste económico

Como regla general, cuanto mayor es la temperatura máxima de utilización del fluido, mayor es el coste económico. Los aceites térmicos sintéticos de gama media con temperaturas de servicio de hasta 340ºC son de una y media a dos veces más caros que los aceites minerales, mientras que los aceites térmicos sintéticos aromáticos de alta gama para temperaturas de trabajo de hasta 400ºC, lo son hasta cinco o seis veces.

Dentro de este criterio de coste económico, debemos incluir los costes de explotación, tales como mantenimiento, reposiciones, etc. Para minimizarlos, recomendamos seguir el programa de análisis de muestras de fluido térmico recomendado, tanto en frecuencia como en parámetros evaluados, que permite tener al usuario perfectamente informado sobre el estado de la carga actual de fluido térmico y minimizar paradas de mantenimiento o sobrecostes por ineficiencia energética por degradación.

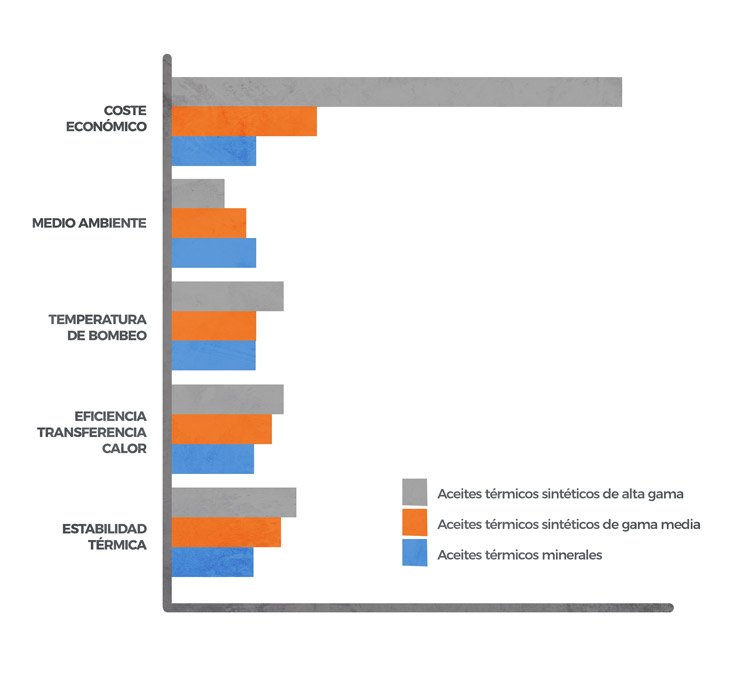
De la interpretación de la figura adjunta, podemos determinar rápidamente que los aceites térmicos sintéticos de alta gama, son los de mayor coste, menos respetuosos con el medio ambiente, precisan de temperaturas de bombeo más elevadas, y tienen una mayor eficiencia de transferencia de calor y una mayor estabilidad térmica, mientras que los aceites minerales son los de menor coste y los más respetuosos con el medio ambiente, pero los de menor estabilidad térmica y menor eficiencia en la transferencia de calor.

Los aceites térmicos sintéticos de gama media, tienen en todos los criterios valores intermedios razonablemente satisfactorios

3. ¿Cómo seleccionar el fluido térmico más conveniente?

Será el que se adapte mejor a los requisitos, tanto técnicos como funcionales de cada proceso productivo, consiguiendo no sólo unas altas prestaciones técnicas a un buen coste económico, sino también una vida útil de nuestra carga de fluido térmico, prolongada.

Hay que tener presente que según las características del proceso productivo, un fluido térmico puede ser muy adecuado para ese proceso, pero no el mejor para otro proceso de características inicialmente parecidas, pero que incluyen algún factor que puede desaconsejar su utilización.

Es por ello que el conocimiento real de los requisitos operativos del sistema es básico y ayudará a crear un conjunto de criterios que pueden utilizarse para comparar varios fluidos y permitir la rápida eliminación de los que no son más adecuados para la aplicación.

Sin embargo, antes de comparar y contrastar varios fluidos térmicos individualmente, se puede ahorrar mucho tiempo y esfuerzo en el proceso de selección comparando y contrastando los tipos de fluidos.

Una vez que se ha seleccionado el tipo – habitualmente llamada “la química” – de fluido que mejor cumpla los criterios requeridos por la aplicación, la lista resultante de fluidos potenciales se hace significativamente más manejable para comparaciones más detalladas.

Los fluidos térmicos de calor pueden clasificarse según su estructura química en tres tipos principales:

  • Aceites sintéticos, con dos grandes subgrupos: de gama media y de alta gama
  • Aceites minerales
  • Sales minerales, también llamadas sales fundidas
  • Siliconas

El calificativo de sintético o mineral se relaciona con el método de obtención del componente principal del fluido térmico, el aceite base.

En el caso de que este aceite base se obtenga mediante procesos de síntesis química u otros procesos diferentes al refino convencional, el fluido térmico se llama sintético o de tecnología sintética.

  • Aceites sintéticos

Los aceites térmicos sintéticos, también denominados aromáticos, consisten en estructuras a base de benceno e incluyen los óxidos de óxido de difenilo / bifenilo, los difeniletanos, dibenciltoluenos y terfenilos.

Dependiendo del producto específico, el rango de temperatura de funcionamiento de este tipo de fluidos es del orden de -20’C a 400’C.

  • Aceites minerales

Cuando el aceite base proceda del refino convencional del petróleo se denomina mineral. Está formado pues por una base obtenida directamente de la destilación del petróleo y la mayoría consisten en hidrocarburos parafínicos y / o nafténicos, a la que se le añaden algunos aditivos que le confieren unas propiedades que mejoran sus prestaciones, básicamente para obtener bajas viscosidades y elevar su resistencia a la oxidación.

El rango general de operación es del orden de -10 ‘C a 315 ° C.

Las sales minerales y las siliconas tienen desventajas en cuanto al rendimiento y al coste económico con respecto a los aceites sintéticos y minerales hacen que este tipo de fluidos sean opciones exclusivamente para un tipo determinado de aplicaciones y por tanto poco probables para la gran mayoría de procesos.

  • Sales minerales

Son mezclas de nitratos – potasio, sodio, calcio – que se vuelven líquidas a altas temperaturas.

El rango de operación se sitúa entre los 250 °C y los 550 °C y algunas formulaciones especiales alcanzan los 600 °C.

Su punto de congelación es alto – entre 140-220 °C -, por lo que es necesario mantenerlas siempre calientes para evitar que se solidifiquen.

Son indicadas para plantas de energía solar térmica, para el almacenamiento de calor a gran escala y para procesos químicos de muy alta temperatura a los que los aceites sintéticos no pueden alcanzar las temperaturas de servicio requeridas.

  • Siliconas

Tienen un rango de temperatura muy amplio, desde -40 °C hasta unos 300 °C – 400 °C y por tanto son excelentes para condiciones extremas de frío y calor.

Son indicadas para la industria farmacéutica y alimentaria por su baja toxicidad y para procesos en los que se requiere un fluido que no se oxide fácilmente ni deje residuos carbonosos.

Los fluidos a base de silicona, y en mayor medida los fluidos híbridos de glicol, se usan principalmente en aplicaciones especializadas que requieren compatibilidad de proceso / producto en caso de que se produzca una fuga del intercambiador de calor.

4. ¿Los aceites térmicos siempre trabajan en fase líquida?

No. Hay tres tipos de sistemas:

  • Sistemas de fase líquida no presurizados.
  • Sistemas de fase líquida presurizada.
  • Sistemas de fase de vapor de presión o de circulación natural presurizados.

Veamos en qué condiciones es recomendable cada configuración.

  • Sistemas de fase líquida no presurizados

Los sistemas de fase líquida no presurizados son los más adecuados para procesos con temperaturas de servicio del orden de 300ºC – la temperatura de funcionamiento del fluido tiene que estar por debajo de su intervalo de ebullición -, ya que son los más sencillos de diseñar y operar.

Tanto los aceites minerales como los aceites sintéticos pueden utilizarse con en este tipo de sistema.

En este tipo de sistema, el depósito de expansión no necesita tener gas inerte aplicado en este tipo de sistemas para mantener la presión positiva sobre la bomba de circulación.

Para reducir la probabilidad de oxidación del fluido, se realiza un diseño de tanque de expansión determinado para asegurar que el fluido esté por debajo de temperaturas del orden de 150ºC en su posible contacto con la atmósfera, a fin de evitar oxidaciones prematuras del fluido que acortan su periodo de vida útil.

Se acostumbran a utilizar cuando además de una temperatura de servicio relativamente baja, se busca un mantenimiento sencillo y una instalación económica.

  • Sistemas de fase líquida presurizada

Utilizan tanto aceites minerales como sintéticos y son similares en diseño a sistemas no presurizados, excepto que se aplica gas inerte a través del tanque de expansión cuando la temperatura de funcionamiento requerida del fluido térmico está por encima de su intervalo de ebullición.

El gas inerte presurizado – nitrógeno – permite mantener el fluido térmico siempre en fase líquida.

El gas inerte también actúa como un amortiguador en el tanque de expansión entre la superficie del fluido caliente y la atmósfera, eliminando cualquier posibilidad de oxidación del fluido.

La mayoría de los fluidos térmicos sintéticos en fase líquida y todos los aceites minerales no requieren la presurización de gas inerte para mantener la fase líquida en sus temperaturas operativas recomendadas por el extremo superior, sólo los fluidos multifásicos como el óxido de difenilo / tipo bifenilo requieren obligatoriamente de este sistema, siendo en los demás fluidos opcional.

Su principal ventaja con respecto a un sistema de fase líquida no presurizado es la garantía total de la oxidación, permitiendo prolongar en este aspecto la vida útil de la carga de fluido térmico.

El aumento de complejidad y coste, obligan a evaluar detenidamente las características del fluido térmico y las propias del proceso para determinar su idoneidad.

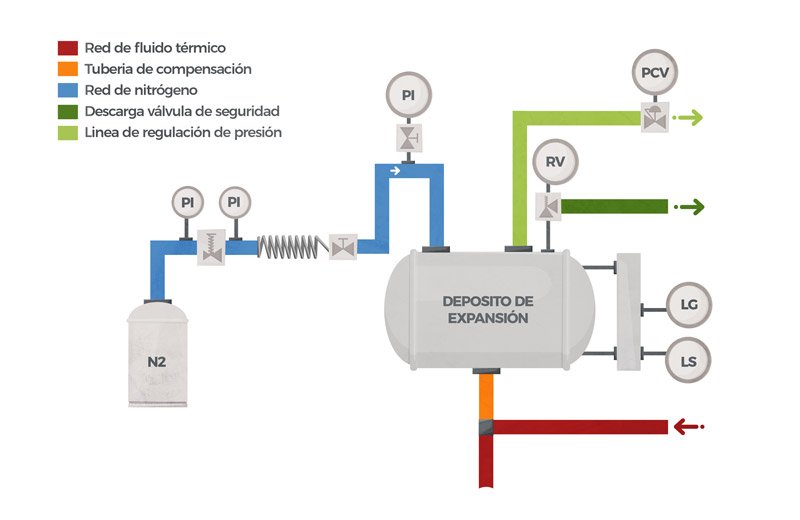
Ejemplo de depósito de expansión con sistema de fase líquida presurizada

LG, Nivel visual.

LS Nivel eléctrico.

PI Manómetros.

PCV Valvula de Control de presión.

RV Válvula de seguridad

  • Sistemas de fase vapor

Los sistemas de fase de vapor a presión sólo pueden utilizar un grupo de fluidos térmicos sintéticos muy específicos, especialmente el óxido de difenilo / tipo bifenilo.

Un sistema de fase de vapor simple puede ser diseñado usando la propia presión existente en el circuito para devolver el condensado a la caldera, eliminando la necesidad de una bomba de condensado.

Los sistemas más complejos requieren un tanque de evaporación, un tanque de retorno de condensado y una bomba de retorno de condensado. La desventaja del costo del equipo y la complejidad de los sistemas de fase de vapor se compensan con la posibilidad de trabajar a muy altas temperaturas y con el aumento del control de temperatura en el usuario importante en procesos sensibles a las desviaciones sobre el punto de consigna.

5. ¿Cuál es el proceso que debe seguirse en las cargas de fluido térmico que ya no pueden ser usados?

Las cargas de fluido térmico agotadas se consideran residuos industriales y no se pueden quemar ni verter. Su gestión está regulada por la normativa de residuos.

La normativa que aplica es

  • Marco general en España y la UE
  • En España, Ley 7/2022 de residuos y suelos contaminados. Todo país de la UE propia ley de residuos y reglamentos de desarrollo. Las diferencias

Fija las obligaciones del productor de residuos – la industria -, quién gestiona el proceso y que debe realizarse – prevenir, reutilizar, valorizar, eliminar -.

  • Las diferencias entre países afectan a los procedimientos, registros y plazos. Así por ejemplo, cambiará el detalle de los registros de productores y de autorización de gestores.
  • Clasificación del fluido térmico usado
  • Se clasifica según la Lista Europea de Residuos – LER – usando la guía técnica de clasificación de residuos, decidiendo si es peligroso – HP – o no según su composición, metales, compuestos aromáticos, etc.
  • En la práctica, la mayoría de fluidos térmicos agotados se gestionan como residuos peligrosos líquidos, con clasificación similar a aceites usados industriales.
  • Aunque el LER es común, los estados miembros de la UE, pueden matizar la interpretación de algunos códigos – peligroso / no peligroso-, que implica que un mismo fluido pueda gestionarse como peligroso en un país y como no peligroso en otro, según su composición.

Debe tenerse presente que:

  • No se vierte ni se quema libremente
  • En España, la Ley 7/2022 prohíbe el vertido o eliminación incontrolada y obliga a enviar el residuo a un gestor autorizado para su valorización o eliminación.
  • La incineración sólo es posible en instalaciones de tratamiento autorizadas – incineradoras, incineración en hornos de cemento, etc. -.

Nunca debe considerarse como un combustible improvisado. Y mucho menos en la caldera de proceso.

  • Las opciones de tratamiento, después de una valoración profunda de su estado:
  • Regeneración con reciclado de fracciones aprovechables o uso como combustible en instalaciones especiales autorizadas.
  • Eliminación, mediante tratamiento físico‑químico, destrucción térmica o envío a vertedero de residuos peligrosos después del tratamiento adecuado

El proceso a seguir es:

  • Propietario

El propietario de la industria en donde se ha generado el residuo debe estar dado de alta como productor de residuos peligrosos – si aplica -, debe entregar el fluido usado a un gestor autorizado, mantener registros y justificar la trazabilidad mediante documentos de seguimiento y control.

Tiene la obligación de minimizar la cantidad de residuo generado y de elegir, en la medida de lo posible, opciones de valorización – reciclaje -frente a eliminación.

  • Gestor autorizado de residuos

Empresa externa con autorización ambiental que es la que se encarga de recoger, transportar y tratar el fluido térmico usado.

Puede ofrecer servicios de bombeo y vaciado del circuito, transporte ADR – siglas del acuerdo europeo sobre transporte internacional de mercancías peligrosas por carretera – si el residuo está clasificado como peligroso, tratamiento – regeneración, incineración, etc. – y debe entregar de certificados de su gestión.

Para la industria que ha generado el residuo, el proceso finaliza con un vaciado controlado del circuito, entregando todo el fluido al gestor.

Posteriormente el gestor emitirá el justificante de recepción y tratamiento que sirve para acreditar ante la administración el cumplimiento de la normativa de residuos.

Este proceso es prácticamente igual en toda la UE.

6. ¿Cómo se hace la regeneración de las cargas de fluido térmico que ya no pueden ser usados?

La regeneración de fluidos térmicos se considera una opción prioritaria frente a la eliminación, pero requiere tecnología específica y cumplir normas de calidad y de residuos.

Para ello se aplica la normativa de residuos – Directiva 2008/98/CE – y en cada país la ley nacional de residuos, que priorizan la regeneración o el reciclado frente a la incineración y el vertedero, obviamente siempre que el producto regenerado cumpla requisitos de calidad y seguridad.

El objetivo es que el fluido térmico usado consiga tener propiedades aceptables para reutilizarlo ya sea como fluido térmico o como una parte de un aceite base o lubricante, reduciendo residuos peligrosos.

Tienen sin embargo unas limitaciones importantes, al trabajar a altas temperaturas y tener una vida útil muy larga – afortunadamente -.

Estos dos condicionantes, implica que puede generarse cracking, oxidación, formación de lodos y posibles cambios irreversibles en su estabilidad térmica y aunque en muchos casos, la regeneración permite recuperar parte del aceite como producto aprovechable, pero generalmente como aceite base para otros usos menos exigentes.

Obviamente la decisión dependerá de los ensayos – viscosidad, estabilidad térmica, contenido de impurezas, punto de inflamación – y de los requisitos del fabricante del fluido térmico que pretenda comercializarlo.

El proceso es:

  • Definición del proceso

Análisis de las propiedades del fluido térmico – viscosidad, agua, sólidos, metales, punto de inflamación, degradación térmica – para determinar qué proceso de tratamiento debe ser el más adecuado.

En esta fase se realizar las operaciones de decantación de sólidos, separación de agua libre, filtración gruesa.

  • Deshidratación y eliminación de partículas

Mediante el empleo de un calentamiento controlado, decantadores, centrífugas o vacío con el fin de eliminar agua y volátiles ligeros.

Posteriormente se realiza una filtración progresiva con cartuchos y filtros de profundidad para retirar partículas y lodos.

  • Eliminación de contaminantes y productos de degradación

Mediante procesos físico‑químicos, como tratamiento con clarificantes, arcillas activadas, carbón activo, precipitación química, coagulantes, etc.

Posteriormente, en algunos casos, se realiza una destilación al vacío o destilación fraccionada para separar fracciones de aceite base regenerado y concentrar los residuos pesados/ensuciamientos.

  • Acabado y control de calidad

Si va a usarse nuevamente como lubricante, operaciones como filtración fina, desgasificación al vacío y ajuste de aditivos son necesarias, verificando el cumplimiento de los parámetros de aceites base o lubricantes según ASTM/SAE, para comprobar si el producto cumple las especificaciones de uso pretendido.

Si nuevo uso será como fluido térmico, sólo una verificación de propiedades es suficiente.

Los residuos concentrados como lodos, tierras o fracciones pesadas, continúan siendo un residuo peligroso y son enviados a nuevos tratamientos o a una eliminación especializada.

7. ¿Cuáles son los valores de un análisis de fluido térmico usado que pueden permitir una regeneración?

Propiedades analizadas

  • Viscosidad a 40 °C y 100 °C

Se observa el cambio respecto al fluido térmico nuevo del mismo tipo según la hoja técnica del proveedor.

Una variación moderada, entre el ±20–30% respecto al valor nominal indica posibilidades de viabilidad en la regeneración.

Cambios extremos, ya sea por viscosidad muy baja que indica cracking o inicio del mismo o muy alta que indica polimerización, lo descartan por degradación severa.

  • Contenido de agua

Se determina el agua libre o disuelta por el procedimiento de Karl Fischer.

Si el contenido supera el 0,1%, la presencia de agua suele ir acompañada de una degradación química severa – oxidación y formación de fangos -, aunque todavía son tratables, porque la deshidratación al vacío elimina agua con eficacia.

Valores del orden del 1%-2% implican operaciones muy costosas y se descartan si no hay un volumen suficiente que pueda hacer rentable el proceso.

  • Sólidos, lodos y suciedad

La concentración de partículas con 2–4% de contaminantes sólidos puede considerarse normal en procesos de regeneración, pero sí el fluido presenta un aspecto de una pasta con lodos y coque la regeneración ya no compensa económicamente.

  • Índice de acidez – TAN, Total Acid Number, Número de Acidez Total -.

Valores de TAN superiores al valor de fluido térmico nuevo, pero aún en un rango donde tras la adsorción y destilación pueden bajarse a valores aceptables, puede ser reciclados.

TAN muy altos indican oxidación profunda y mayor probabilidad de problemas de estabilidad futura.

  • Oxidación y productos de degradación

Formación de lodos y carbonilla son indicadores de una presencia clara de productos de oxidación

El punto crítico lo determina si están tan avanzados que la fracción de hidrocarburos base aprovechable es ya muy pequeña.

  • Contenido metálico y contaminación química

Niveles moderados de metales pueden tratarse.

La presencia de metales pesados o contaminantes – disolventes, productos químicos específicos – hace inviable la regeneración o demanda rutas especiales de tratamiento que pueden no ser rentables.

En la práctica, los operadores de plantas de regeneración aplican criterios internos de materia prima aceptable, más que límites legales estrictos.

Resumiendo, una carga de fluido térmico que pueda ser regenerada será si:

  • La viscosidad está razonablemente cerca de la del fluido térmico original, sin cambios extremos.
  • Agua y sólidos están en un rango manejable, con porcentajes bajos a medios, que se pueden eliminar con deshidratación y filtración.
  • El fluido térmico sigue siendo un líquido fluido, sin ser prácticamente una mezcla de lodos y carbonilla.
  • El análisis no muestra contaminantes problemáticos, como metales pesados en exceso, mezclas complejas con otros residuos, disolventes peligrosos, etc.

Se descarta o se limita a valorización energética si:

  • La viscosidad y el TAN indican degradación muy avanzada, fluido muy polimerizado o muy oxidado.
  • El contenido de agua, lodos o contaminantes es tan alto que la fracción de fluido térmico recuperable sería muy baja y el coste del tratamiento sería totalmente desproporcionado.
  • La composición incluye sustancias que complican el proceso o el cumplimiento ambiental, como por ejemplo, algunas mezclas con halógenos, metales pesados, etc.

8. ¿Qué es la degradación del fluido térmico de una instalación?

La degradación de la carga es el proceso de deterioro de las propiedades químicas y físicas del fluido térmico debido al uso y condiciones de trabajo.

Podemos decir que el fluido térmico pierde su capacidad de transmitir calor de forma eficiente y segura.

Podemos considerar dos tipos de degradación:

  • Degradación Térmica, también conocida como Craqueo o Cracking

Ocurre cuando el fluido térmico se somete a una temperatura excesiva superando su límite de seguridad y las moléculas del fluido se rompen.

Se generan gases y fracciones volátiles – Low Boilers – que harán cavitar las bombas y aumentar la presión del sistema.

Se generan ” carbones y coque – High Boilers – que se depositan como una capa aislante dentro de las tuberías y la caldera, reduciendo el paso de calor.

  • Degradación por Oxidación

Ocurre cuando el fluido caliente entra en contacto con el oxígeno del aire. El fluido térmico reacciona con el oxígeno y se vuelve ácido.

Hay formación de barro y lodos que se depositan en todas partes. Aumenta la viscosidad volviéndose el fluido más “pastoso, lo que hace que la bomba tenga que trabajar mucho más, consuma más energía y no pueda proporcionar el caudal de diseño requerido, poniendo en riesgo la caldera.

  • Contaminación

Los contaminantes pueden promover la degradación del fluido, así como causar problemas operativos. Los contaminantes pueden entrar en el sistema de varias formas:

  • En instalaciones nuevas

Una instalación nueva requiere que las partes que se fabrican y montan en terreno, como por ejemplo las tuberías, tengan un grado de limpieza como mínimo equivalente a los componentes que van a unir, y que han sido suministrados limpios y protegidos desde fábrica.

Un problema frecuente es la contaminación del fluido originada durante el montaje, ya sea por causa de las operaciones de corte y soldadura, por polvo y suciedad, empleo de lacas protectoras, por deficiente almacenamiento de componentes o por una manipulación inadecuada durante el proceso de llenado de la carga.

Un método de limpieza y purificación de un fluido térmico, en instalaciones nuevas es el llamado “Flushing”.

Una vez finalizada la instalación, ya en fase operativa el fluido puede sufrir igualmente contaminaciones, con partículas sólidas o por agua. Estas contaminaciones afectan tanto a las tuberías como a los componentes del sistema, por lo que es necesaria la recuperación del nivel de limpieza inicial.

Las partículas sólidas pueden ser eliminadas mediante el empleo de filtros que deben ser limpiados regularmente, verificando que la presión en la aspiración de la bomba no descienda del normal de servicio.

Este hecho es indicativo de suciedad en el filtro.

La presencia de agua, implica casi con total seguridad fugas en intercambiadores, que obviamente deben ser reparadas.

  • Pruebas de presión

Otra posibilidad de la presencia de agua en la instalación, puede ser haber realizado pruebas de presión de alguno de los equipos integrantes de la misma con agua.

Esta presencia, que sería detectada inmediatamente a la conexión del equipo implicado, podría ser eliminada por medio del sistema de purga de la instalación. Estos casos deben ser evitados requiriendo a los proveedores de equipos para la instalación que realicen las pruebas a presión con el fluido térmico de la instalación, ya que es extremadamente difícil un buen secado.

También es posible la presencia de agua por condensación de humedad en el depósito de expansión, lo que implicaría necesariamente un diseño inadecuado del sistema de estanqueidad del mismo y por tanto, sería también bastante factible la presencia de aire.

En la mayoría de las ocasiones – alrededor de un 95% –los casos de degradación de un fluido térmico, no son debidos a las horas de servicio y por tanto a la extinción de la vida útil de la carga, sino que la causa principal es debida a errores de utilización, o a un mal diseño, ya sea inicial o de posteriores ampliaciones o modificaciones.

Son los llamados “condicionantes externos”.

  • Puntos calientes en la caldera

Si la llama toca directamente el tubo – combustible en exceso, desviación del cañón del quemador hacia uno de los lados, etc. – o el caudal es demasiado bajo con respecto al de diseño – cambio de punto de funcionamiento de la bomba por modificación de la instalación que la obliga a dar más presión y por tanto menor caudal, deformación del rodete de la bomba, etc. -, el fluido térmico alcanza temperaturas por encima de la máxima para la que está fabricado y se quema localmente.

  • Paradas incorrectas

Si se para la bomba antes de que la caldera se haya enfriado, el fluido térmico estancado en la caldera recibe un aumento de temperatura importante al estar inmóvil. Es por ello que se recomienda que la parada de la bomba no sea nunca a temperaturas superiores a los 100 ºC.

  • Depósito de expansión abierto

Si el depósito de expansión está caliente – más de 60°C – y en contacto con el aire, la oxidación es inevitable. Por eso suelen sellarse con nitrógeno.

La temperatura tiene un rango más bajo que el de la bomba parada, ya que aquí el fluido térmico está en contacto con el aire. La problemática es la oxidación, mientras que, en el caso de la parada de bomba a temperatura inadecuada, la problemática es la superación de la temperatura máxima de servicio del fluido.

  • Contaminación

Entrada de agua, polvo o residuos de soldadura que actúan como catalizadores de la degradación.

9. ¿Qué propiedades del fluido térmico se valoran en un análisis habitual rutinario de la carga de una instalación?

Inspección visual

Muchos de los problemas del fluido pueden ser detectados por el aspecto y el olor. Así, sedimentos finos negros en el fondo del recipiente de la muestra indican, generalmente, acumulación de sólidos.

Contaminantes líquidos pueden aparecer como una capa separada en la parte inferior de la muestra.

El agua tiene una solubilidad muy baja en la mayoría de fluidos térmicos puede ser advertida en la mayoría de las ocasiones a simple vista. La presencia de agua en la instalación causa problemas de circulación, cavitación de las bombas, presurización excesiva y oxidación prematura del fluido térmico.

Los contaminantes solubles en fluidos térmicos sintéticos de base aromática afectarán al olor de la muestra.

Una prueba rápida y práctica para determinar si hay partículas de carbono en el fluido, es girar el recipiente de la muestra al revés después de 24 horas y buscar hollín colocado en el fondo del recipiente.

Las partículas finas del carbón – similares a la suciedad en aspecto – se forman por la descomposición producida por la oxidación. Se producen en interior de la caldera y con temperaturas de funcionamiento normales y permanecen suspendidas en el fluido térmico mientras este fluye, pero pueden llegar a juntarse en cantidades suficientes para formar bloqueos. Estas partículas de carbono sedimentan cuando el líquido está sin circulación.

Los depósitos de expansión tienen un riesgo más elevado para este tipo de formación de sedimentos, habitualmente conocidos como lodos.

Análisis químico

Todas las propiedades a controlar en un tienen por objetivo indicar el estado de la carga de fluido térmico para poder determinar si su sustitución es necesaria para garantizar un correcto funcionamiento.

Hay que tener presente, que los parámetros a controlar para poder establecer el estado de una carga de fluido térmico son diferentes a los habituales para aceites lubricantes o fluidos hidráulicos.

Además, los fluidos térmicos funcionan en sistemas de circuito cerrado – sin la exposición continua al aire -, a diferencia de los aceites lubricantes o fluidos hidráulicos que funcionan en sistemas abiertos – exposición continua al aire.

Aunque hay infinidad de parámetros que nos pueden dar indicios de cómo se encuentra una carga de fluido térmico, habitualmente con la inspección visual antes indicada y tres de ellos podemos tener una visión bastante exacta.

Estos tres parámetros son: el índice de acidez, la viscosidad y el punto de inflamación.

Sólo ante valores contradictorios o dudosos de los parámetros indicados, puede ser necesario un análisis más extenso.

  • Índice de acidez (TAN) o número de neutralización – “Neutralization number”

Mide la cantidad de ácido presente en el líquido, exactamente la cantidad de hidróxido de potasio – KOH -, en miligramos que se requiere para neutralizar un gramo de la muestra, lo que es una indicación de la cantidad de oxidación que se ha producido.

Cuanto mayor sea el número de acidez, mayor oxidación se habrá producido. Cuando el fluido térmico reacciona con el oxígeno, se producen ácidos orgánicos y se produce la oxidación.

Se forman por tanto por falta de estanqueidad de la instalación, ya sea por presencia de aire – principalmente -, pero también por agua. Los depósitos de lodos y la alta viscosidad son síntomas de oxidación y son las razones más comunes para la degradación del fluido.

Sin embargo, a menos que haya agua presente, estos ácidos no son corrosivos en el sentido tradicional. La mayoría de los productos de la oxidación son solubles en los fluidos térmicos y tienen lugar reacciones entre ellos, formándose lodos especialmente en los puntos en donde es favorable una sedimentación – como ya hemos indicado anteriormente el depósito de expansión, por ejemplo -.

Por otra parte, otros productos de la oxidación son insolubles y, por tanto, pueden dan lugar a depósitos, taponado parcial de tuberías, aceleración de la deterioración mecánica de sellos, de válvulas, de bombas, etc. etc.

Valor frontera Estado Observaciones
Inferior a 0,05 Excelente Fluido nuevo
Superior a 0,3 Muestra síntomas de oxidación Lógico con horas de servicio importantes. Sino, revisión de la instalación y su estanqueidad
Superior a 0,6 Hacer análisis más frecuentes
Superior a 0,9 Cambio inmediato Fin de la vida útil del fluido
  • Viscosidad

Mide la fluidez del fluido. El valor obtenido se acostumbra a comparar con el de fluido nuevo y en ocasiones los resultados se muestran como un % en relación al cambio.

Esta comparación con los valores del fluido nuevo es necesaria ya que la viscosidad es proporcional al peso molecular promedio, y por tanto según la composición del fluido, puede tener valores muy dispares, aunque esta prueba por sí sola no es un indicador válido para establecer con rotundidad el estado del fluido.

La condición de que sea proporcional al peso molecular es la que hace que cualquier cambio en la viscosidad puede indicar cambios en la composición de fluido. Sin embargo, hay que tener presente que sólo los cambios extremos son significativos.

Estos cambios extremos pueden estar originados tanto por un proceso de oxidación – que deberá ser confirmado con los valores obtenidos del índice de acidez -, como por un craqueo químico, sobrecalentamiento o contaminación.

Un incremento del 10 % sobre el valor de origen de fluido nuevo puede indicar una oxidación o contaminación con un fluido menos estable térmicamente – aceite lubricante o fluido hidráulico-.

Una disminución del 15% cae dentro del rango normal mientras que valor del 30% indica que se ha producido un sobrecalentamiento y debe contrastarse con otros parámetros, especialmente con el punto de inflamación. Disminuciones superiores, implican un cambio de carga.

En situaciones donde no se conoce exactamente la viscosidad de origen, se pueden aplicar la regla básica de cambio de carga una viscosidad inferior a 15 cSt a 40 ºC o superior a 100 cSt a 40 ºC.

  • Punto de inflamación – “flash point”

Da una indicación de la presencia de compuestos volátiles en el fluido. Su valor, al igual que el obtenido en la prueba de determinación de la viscosidad, debe ser comparado con el de fluido nuevo, ya que existen importantes diferencias en el punto de inflamación, según el tipo de aceite térmico.

Es una de las temperaturas características de los fluidos térmicos. No existe un estándar o regulación que cubre el cambio de punto de inflamación permitido en un fluido térmico, pero este parámetro es indicativo de la cantidad de fracciones más volátiles – “low boilers” – generadas.

Un fluido con un punto de inflamación que ha sufrido un descenso importante respecto a su valor de origen, tendrá una mayor concentración de moléculas de punto de ebullición. Por tanto, las disminuciones significativas en los resultados de la prueba pueden indicar que se ha producido una degradación.

El punto de inflamación desciende a medida que se forman moléculas más pequeñas y más volátiles “low boilers”.

Se debe considerar un cambio de carga cuando el punto de inflamación disminuye más de 50 ºC en comparación con el valor de origen del fluido nuevo.

En situaciones de desconocimiento del punto de inflamación original, no serían aceptables valores inferiores a 130ºC en análisis con el método de copa abierta – Cleveland -.

Otros parámetros habituales

Aunque es difícil que se determinen en análisis rutinarios, también el intervalo de destilación o el residuo carbonoso son parámetros que son evaluados habitualmente

  • Intervalo de destilación – “boiling range”

Debido a que los fluidos térmicos están formados por diferentes componentes y aditivos, cada uno con su punto de ebullición, el líquido vaporizará en un intervalo de temperaturas que se llama intervalo de destilación.

Cuanto más elevado es ese rango, mayor será la degradación.

  • Residuo carbonoso

Indica la tendencia del fluido a la formación de depósitos de carbono cuando es sometido a altas temperaturas.

Los valores del análisis son los residuos resultantes del producto en condiciones de ensayo normalizadas, valorándose la cantidad y el aspecto del mismo, con objeto de enjuiciar el grado de refino y la naturaleza del fluido.

Obviamente a valores elevados, mayor degradación.

Los datos de laboratorio proporcionan sólo una instantánea de la condición del fluido. Es por ello que son importantes las tendencias que se manifiestan cuando se han tomado varias muestras rutinarias.

Los datos deben ser puestos en una perspectiva de tiempo junto con el historial operativo y el conocimiento de los equipos para interpretar correctamente los resultados y obtener un análisis completo del sistema y determinar si la carga analizada puede seguir en servicio o se ha degradado hasta el punto que un cambio empieza a ser necesario.

Se considera que en circunstancias normales de trabajo, con las operaciones de mantenimiento adecuadas y moviéndose en los parámetros de operación de fluido térmico seleccionado, la vida útil de una carga debe ser del orden de 35000-40000 horas efectivas.

Esta vida útil puede ser más elevada si las características del fluido térmico son muy superiores a las requeridas por el sistema.

Si el cambio de carga no es debido a haber llegado al final de la vida útil del fluido, sino los llamados “condicionantes externos” son los causantes de una degradación acelerada, mientras dichos condicionantes o anomalías no sean corregidas, el cambio de fluido podría convertirse en una rutina.

Obviamente si se ha llegado a este punto, es debido a una falta de análisis rutinarios – los resultados hubieran permitido proporcionar la información necesaria para identificar los problemas y sus orígenes – o falta de mantenimiento adecuado o de desconociendo del funcionamiento de la instalación o de aumentar la producción sin valorar los riesgos que conlleva llevar al equipo y al fluido a valores superiores a los de diseño. O una mezcla de todo. Evitar todas estas causas es sencillo y mucho más económico que una carga de fluido térmico nueva.

Los resultados de los análisis se acostumbran a acompañar a, la norma bajo la cual se han realizado las diferentes pruebas, ya que según la norma empleada los valores obtenidos pueden ser diferentes y su interpretación dar lugar a equívocos. Por ejemplo, la determinación del punto de inflamación con el método llamado de copa cerrada o método Pensky-Martens, da unos valores aproximadamente 20 ºC inferiores a los determinados con el método denominado de copa abierta o método Cleveland.

Asimismo, el hecho de citar la norma bajo la cual se han realizado los análisis, implica una rigurosidad en la ejecución de los mismos y por tanto una fiabilidad de los resultados obtenidos.

Propiedad analizada Normas
DIN – Alemania – ASTM – EUA – IP – GB – NF – Francia –
Punto de inflamación – Cleveland – 51376 D 92 36 T 60118
Punto de inflamación – Pensky/Martens – 51578 D 93 34 M 07019
Viscosidad cinemática 51550 D 445 71 T 60100
Índice de acidez – TAN – 51558 D 974 139 T 60112
Intervalo de destilación 51581 D 2887 480 M 07002
Residuo Carbonoso Conradson 51551 D 189 12 T 06116

10. ¿Qué es el Flushing?

El flushing es un procedimiento de limpieza interna de circuitos de aceite – lubricación, hidráulicos o térmicos -, en donde se hace circular un fluido a alta velocidad con el objetivo de arrastrar y eliminar contaminantes.

Consiste en hacer circular el fluido por la instalación a una velocidad muy superior a la normal de operación, buscando un régimen turbulento que facilite desprender las partículas que se encuentren adheridas a las tuberías y accesorios.

Se hace normalmente cuando se detecta contaminación severa, pero también en las puestas en marcha de la instalación o modificación de la misma, si ha habido indicios de haber podido contaminar las tuberías antes del montaje y no haberse apercibido hasta que toda la instalación se encuentra finalizada.

El objetivo es eliminar lodos, depósitos de oxidación, barnices y partículas de tuberías, caldera, intercambiadores y trazados antes de una nueva carga de fluido y con ello recuperar una buena transferencia de calor y el caudal de diseño.

Hay varios tipos de flushing

  • Flushing con aceite “oil flushing”

Se hace circular aceite – ya sea térmico u otro compatible – a alta velocidad y bien filtrado para limpiar por turbulencia.

  • Flushing químico

Se usa un fluido de limpieza específico o soluciones acuosas con química que disuelve depósitos. Posteriormente se neutraliza y vacía.

  • Aditivo de limpieza “in‑service”

Se añade un 5–10% de fluido limpiador a la carga de fluido térmico existente, se opera unos días y luego se vacía todo y se rellena con aceite nuevo.

El procedimiento sería:

  1. Parada y drenaje

Parar caldera y bombas, dejar enfriar y drenar la máxima cantidad posible de aceite viejo de caldera, tuberías y depósitos. Aprovechar para limpiar filtros, cestas de suciedad y registros accesibles.

  1. Circuito de flushing

Montar una bomba de flushing capaz de dar mayor caudal que en servicio normal, buscando flujo turbulento en tuberías. Instalar un skid de filtración externo – filtros en serie, a veces con distintas micras – y puntos de conexión en ida/retorno.

  1. Llenado para flushing

Llenar todo el sistema con aceite de flushing que se haya determinado y calentarlo hasta una temperatura moderada – 40–60 °C – para bajar la viscosidad.

  1. Recirculación y limpieza

Hacer recircular varias horas – o días, según tamaño de la instalación o estado de contaminación – controlando presión, temperatura y caudal. Se vigila las caídas de presión en filtros y se limpian cuando se saturen.

En algunos casos se cambia el sentido de circulación o se hace un “golpe de caudal” para remover zonas muertas.

  1. Verificación de limpieza

Tomar muestras del aceite de flushing y evaluar su contaminación – partículas, color, lodos -. Cuando los niveles se estabilizan bajos, se da el proceso por bueno.

  1. Vaciado y llenado final

Drenar completamente el aceite de flushing mientras aún está fluido. Si se ha usado flushing químico o acuoso, hacer enjuagues con agua y neutralización hasta alcanzar un valor de pH del orden de un 6 o 7, y posteriormente secar el sistema.

Llenar con aceite térmico nuevo, purgar el aire que quedase en el sistema y poner en marcha la caldera y bomba de la instalación.

Como precauciones hay que evitar que queden bolsas de aceite contaminado como bypasses cerrados.

11. ¿Qué es un “golpe de caudal”?

Ante todo, tener presente que un “golpe de caudal” – no es un “golpe de ariete”, un pico de presión brusco -, sino una forma coloquial de decir dar un buen aumento rápido de caudal al circuito durante el flushing.

La idea práctica es que durante la limpieza hacer variaciones bruscas pero controladas de caudal – pasar de un caudal medio a uno alto abriendo más una válvula o subiendo las revoluciones del motor de la bomba – para que cambie el régimen de flujo, se generen turbulencias y se desprendan depósitos en zonas poco barridas.

No es deseable un golpe de ariete con sobrepresión que puede ser peligrosa, sino un cambio de caudal suficientemente intenso sin llegar a los límites de presión y diseño.

Por tanto, hay que evitar cerrar o abrir una válvula de forma rápida en una tubería de cierta longitud, que se encuentra llena de un fluido que es casi incompresible: eso sí puede generar golpe de con riesgo de daños.

Debe:

  • Mantenerse siempre por debajo de la presión máxima admisible de la instalación
  • Trabajar con el fluido a viscosidad baja con temperatura moderada – del orden de 40/60 °C – que ayude a tener un número de Reynolds elevado con poca presión, buscando flujo turbulento – Re ≥ 3 000 – y caudales superiores al de operación normal.
  • Puede usarse una bomba específica de flushing con caudal regulable – variador de frecuencia – o y subir la velocidad de forma rápida pero no instantánea – en pasos cada pocos segundos -.
  • Jugar con válvulas de control: cerrar parcialmente una derivación/bypass y abrir otra de golpe controlado para redirigir caudal por zonas “muertas”, vigilando siempre la presión aguas arriba.
  • Hacer ciclos. Inicialmente un periodo a caudal alto, con (limpieza intensa, para en el siguiente bajar a medio y posteriormente volver a caudal elevado. Estos cambios favorecen el desprendimiento de depósitos sin necesidad de picos de presión enormes.

12. ¿Cómo se extrae una muestra de la carga de fluido térmico de una instalación para su análisis?

Para que la muestra a analizar sea representativa, debe seleccionarse para su extracción un punto activo de la instalación, recomendándose que sea cercano a la caldera y que el método de extracción no comporte alteración de parámetros posteriormente evaluables.

Especialmente contraindicado es extraer muestras de los depósitos de expansión o recogida.

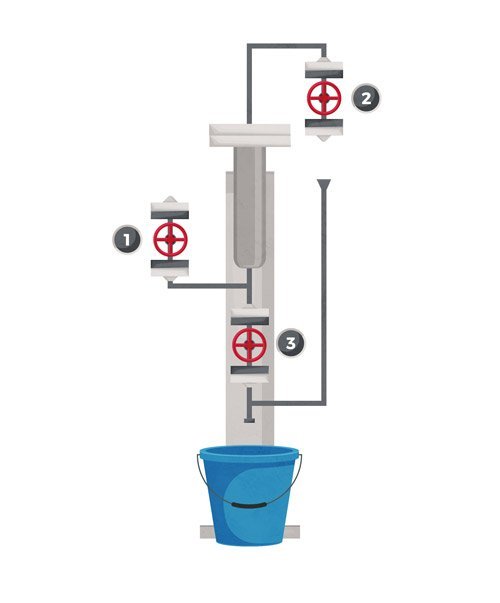
El equipo que recomendamos para la extracción de muestras seguras y fiables es un enfriador como el que muestra la figura.

Constituye un método efectivo, seguro y simple para la obtención de muestras representativas sin interrupción de proceso. Este sistema minimiza notablemente los riesgos potenciales derivados de realizar esta operación de una forma inadecuada.
Enfriador de muestras

Su funcionamiento es bien sencillo. Inicialmente las válvulas 1 y 3 están cerradas. Cuando queremos extraer la muestra de fluido térmico abrimos la válvula 1 que se halla conectada a la instalación, hasta llenar parcialmente la botella de expansión de este sistema.

Después dejamos enfriar el fluido en la botella; la válvula 2 debe estar abierta para expulsar los gases fruto de la expansión. Después, asegurándonos que la válvula 1 está cerrada, abrimos la válvula 3 y llenamos nuestro recipiente de toma de muestras una vez el fluido térmico esté frío.

Mediante este sistema de válvulas asociado a un pequeño vaso de acumulación conseguimos extraer de forma limpia y segura las muestras necesarias para evaluar el estado del fluido de la instalación.

PIROBLOC sensibilizado con el objetivo cero accidentes ofrecen este sistema tanto en instalaciones nuevas como en existentes.

El recipiente no necesariamente metálico y preferiblemente de vidrio, ya que va a permitir evaluaciones visuales inmediatas, de capacidad aproximada de 0.5/1 litro y que se encuentre limpio y seco.

Para la limpieza del recipiente NO debe utilizarse agua, a menos que se pueda garantizar un secado completo. Es habitual usar como líquido de limpieza el propio fluido térmico extraído de la instalación al inicio de la extracción, despreciándose el mismo para el análisis y sirviendo pues a modo de enjuague.

Es importante que la muestra se coloque directamente en el frasco de muestra. No use otro recipiente para tomar la muestra si el líquido está demasiado caliente. Espere a que el sistema se enfríe antes de tomar la muestra.

La operación debe realizarse siempre con el uso de guantes de seguridad.

Sólo en las instalaciones con fluidos térmicos sintéticos de tipo difenilo/bifenilo, se recomienda extraer la muestra a temperaturas que la presión de vapor del fluido a la misma, no implique una vaporización inmediata del fluido.

Circuitos secundarios en una instalación que trabajen a temperaturas inferiores a la del circuito principal, al estar controladas por una válvula automática, son una buena opción para el punto de extracción.

También la instalación de un intercambiador de refrigeración previo a la botella colectora, puede ser una solución satisfactoria.

La muestra extraída debe enviarse a un laboratorio cualificado para su análisis, indicando el tipo y marca de fluido térmico, la temperatura normal de servicio, aproximadamente las horas/año de funcionamiento de los equipos y los años de fluido térmico actual.

Hay que indicar también si hay algún tipo de anomalía en el funcionamiento habitual de la instalación – falta de temperatura, reposiciones frecuentes, etc. -, que haya propiciado este análisis o bien si se trata de una operación de seguimiento del estado de la carga rutinaria,

13. ¿Cuáles son las temperaturas características de los fluidos térmicos?

Los fluidos térmicos tienen una serie de temperaturas características que son indicativas de su rango de trabajo.

Algunas son de vital importancia para el diseño de las calderas de fluido térmico – temperatura de film -, mientras que otras permiten establecer criterios técnicos para la correcta selección del fluido térmico más adecuado para cada proceso productivo – máxima temperatura de servicio, temperatura mínima de bombeo-.

Finalmente otras, como punto de inflamación por ejemplo, tienen como objeto establecer unos patrones base que permitan evaluar las condiciones de servicio de un fluido térmico usado, mediante la extracción de una muestra y posterior análisis al compararla con las de especificación de dicho fluido nuevo.

Los valores de las temperaturas características son resultado de ensayos de laboratorio, bajo unas determinadas normas que fijan los parámetros de la prueba – incidencia tangencial de chispa, estricto control ambiental, rampa de subida de temperatura determinada, etc.-, que no se presentan en la realidad, pero que permiten establecer valores de referencia.

Según las especificaciones y por tanto la normativa empleada, pueden haber variaciones en los valores obtenidos, aunque todos ellos en todo caso muy parecidos. Es por ello que en los resultados obtenidos debe de constar la norma según la cual se ha realizado el ensayo.

Algunas de estas temperaturas pueden llegar a confundirse si no se conoce exactamente su significado y dar lugar a equívocos sobre el estado de la carga de fluido térmico o la seguridad del sistema. Es frecuente confundir “Máxima temperatura de servicio” con “Temperatura máxima de película” y “Punto de inflamación” con “Punto de combustión” o “Temperatura de autoignición”.

Las definiciones que a continuación siguen servirán para aclarar los conceptos.

  • Máxima temperatura de servicio

Es la temperatura máxima que el fabricante del fluido recomienda que pueda usarse en uso continuo y aun así mantener un nivel aceptable de estabilidad térmica. Debido a que las tasas de degradación del fluido están estrechamente ligadas a la temperatura, trabajar habitualmente por encima de la temperatura de funcionamiento máxima del fluido, aumentará exponencialmente la tasa de degradación. Los posibles problemas causados ​​por una degradación excesiva y la subsiguiente formación de subproductos de degradación incluyen aumento de la coquización y suciedad, dificultades mecánicas y disminución de la eficiencia de transferencia de calor.

Obviamente es de gran importancia en la selección del fluido térmico más adecuado para cada proceso productivo.

  • Máxima temperatura de película o de film

En una caldera, las paredes de los serpentines alcanzan temperaturas más elevadas que la temperatura de servicio del fluido térmico.

La temperatura de servicio del fluido térmico, se considera la determinada en el centro de la sección de los serpentines, y se llama también habitualmente temperatura de masa – Tm -, mientras que la temperatura de película o film – Tp – es la temperatura que alcanza el fluido térmico que está en contacto con la pared de los serpentines.

Esta temperatura tiene siempre un valor más elevado que la temperatura de masa y si en condiciones de uso sobrepasa la determinada por el fabricante del fluido térmico, se degradará térmicamente el fluido.

Esta temperatura es de vital importancia para el diseño de las calderas. En condiciones de servicio, con una caldera correctamente diseñada y con el caudal de fluido térmico adecuado, la temperatura de film acostumbra a ser del orden de 5 a 10 ºC superior a la temperatura de masa.

  • Punto de congelación – Pour Point -.

Es la temperatura a la cual el fluido térmico no es capaz de escurrir por simple gravedad, ya que la viscosidad se ha vuelto infinita. Para reducir dicho punto, los fluidos térmicos se aditivan, estando la mayoría de fluidos térmicos del mercado en valores próximos a los -30 º C.

  • Temperatura mínima de bombeo

Esta temperatura y no el punto de congelación, es la temperatura a la cual un fluido térmico puede operar y es por tanto tenerla en consideración en la selección del fluido térmico.

Se define como la temperatura a la cual la viscosidad del fluido alcanza un valor – típicamente 2000 cP – en el que bombas centrífugas no pueden hacer circular el fluido. Aunque la mayoría de las aplicaciones de proceso se ejecutan a temperaturas muy por encima de dicho punto, los diseños de sistemas podrían encontrarse con problemas durante paradas de emergencia o paradas de mantenimiento sino hemos considerado este requisito en la adquisición de la carga de fluido térmico de nuestra instalación.

Generalmente, la mayoría de los aceites térmicos minerales y los fluidos sintéticos de gama media tienen valores para el arranque hasta el rango de -20ºC a -5ºC. Los fluidos sintéticos de alta gama – fluidos sintéticos aromáticos con óxidos de difenilo / tipo bifenilo y con temperaturas máximas de servicio de 370ºC -400ºC tienen valores de 5ºC a 15ºC como temperaturas mínimas de bombeo.

Los procesos que utilizan un fluido térmico que potencialmente puede tener problemas de arranque en frío necesitarán disponer en su instalación de tuberías con trazado de aporte de calor, ya sea por vapor o por resistencias eléctricas.

  • Punto de inflamación – Flash Point -.

Es la temperatura a la cual los vapores producidos por el fluido térmico al calentarse se inflaman, surgiendo una llamarada repentina sobre la superficie del fluido térmico cuando se aproxima una llama o se hace saltar una chispa, en presencia de oxígeno.

No importa que la llamarada surgida se apague inmediatamente después.

Es un indicativo muy importante del estado del fluido térmico. Los valores normales se sitúan alrededor de los 190º C, y es exclusivamente un valor de referencia determinado en laboratorio.

Hay que tener presente que un circuito de fluido térmico es cerrado, no existiendo por tanto presencia de oxígeno y siendo por tanto imposible una inflamación sin una fuga.

Prueba de ello es que las diferentes reglamentaciones de cada país consideran los fluidos térmicos como fluidos no inflamables. Por ejemplo, en España se halla recogido en el Boletín Oficial del Estado número 120 del 20/05/1982.

Es muy importante no confundir el punto de inflamación con la temperatura de autoignición o con la temperatura de combustión.

  • Punto de Combustión – Fire Point -.

Es la temperatura a la cual, y una vez aproximada una llama o chispa, en presencia de aire comburente – oxigeno -, la llama que se forma se mantiene al menos 5 segundos encendida. Los valores normales se sitúan alrededor de los 210 ºC.

  • Punto de autoignición

Es la temperatura mínima a la cual el fluido térmico se enciende por sí mismo, sin presencia de llama o chispa que inicie la combustión. Obviamente la presencia de aire comburente es necesaria.

En consecuencia, la temperatura a considerar ante una eventual fuga de fluido térmico, es la temperatura de autoignición.

La temperatura de autoignición se encuentra por encima de los valores de temperatura máximas de servicio, por lo que, aunque hubiera una fuga – necesaria, ya que sin ella no hay oxígeno en el circuito cerrado -, se deberían haber que producido el fallo de una serie de controles y seguridades reglamentarios.

Algunos valores de las temperaturas características de diferentes marcas de fluido térmico

Fluido térmico Temperaturas características (ºC)
Máxima de servicio Máxima de film Inflamación
ASTM D-93
Mínima de bombeo De congelación Autoignición
DIN 5194
BP TRANSCAL N 320 340 221 0 -12 350
Calflo HTF 325 343 231 -1 -18 355
Diphyl DT 330 340 135 -25 -54 545
Diphyl 400 410 115 13 12 615
Dowtherm A 400 430 113 12 12 615
Dowtherm Q 330 355 120 -30 -35 412
Essotherm 650 320 340 300 47 -9 350
Marlotherm SH 350 380 200 -5 -34 450
Mobiltherm 603 280 300 190 -8 -15 340
PIROBLOC HTF Mineral 305 320 215 -5 -12 340
Therminol SP 315 335 177 -10 -40 365
Therminol 66 345 375 178 -3 -32 374
Therminol 75 380 400 132 -10 -18 585
Therminol VP-1 400 425 124 13 12 621
Shell Thermia Oil E 310 340 208 -2 -18 340

Propiedades térmicas de un fluido térmico PIROBLOC HT-BASIC

14. ¿Existen fluidos térmicos específicos para trabajar en la industria alimentaria? Los fluidos térmicos “normales”, ¿Contaminarían?

En la industria alimentaria se usan fluidos térmicos “grado alimentario” diseñados para que, en caso de fuga accidental, no contaminen el alimento por toxicidad ni por sabor ni por olor apreciable.

Los fluidos térmicos “normales” sí se consideran contaminantes del producto y no son aceptables en zonas con riesgo de contacto, aunque sea indirecto.

Los fluidos térmicos de grado alimentario se formulan con bases muy puras – parafinas altamente refinadas o sintéticas tipo PAO – y aditivos atóxicos, con olor y sabor neutros.

  • Requisitos sanitarios y normativos
  • Debe ser grado alimentario con certificación tipo NSF HT‑1 / H1 (contacto incidental permitido) y cumplimiento de la normativa FDA 21 CFR 178.3570 u otras equivalentes.
  • Debe ser no tóxico, inodoro e insípido en las dosis de contacto incidental previstas y fabricado bajo normas higiénicas – ISO 21469, y alineado con sistemas APPCC/ISO 22000/BRC/IFS -.
  • Debe usar bases – aceites blancos muy refinados, PAO, ésteres – y aditivos autorizados específicamente para uso alimentario.
  • Condiciones de uso
  • Rango de temperatura: que la temperatura máxima de servicio – fluido y película – cubra el proceso con margen, sin degradación excesiva ni formación de residuos.
  • Condiciones de trabajo: presencia de agua/limpiezas CIP, vapor, cargas mecánicas, velocidad, que piden buena resistencia al lavado, a la oxidación y protección anticorrosión.
  • Compatibilidad con materiales: juntas, elastómeros, mangueras y recubrimientos del circuito térmico.
  • Nivel de riesgo de contacto
  • Si hay posibilidad de contacto incidental con el alimento – camisas, dobles fondos, serpentines – el producto debe ser al menos H1/HT‑1.
  • Si el diseño garantiza que no hay contacto posible, podrías usar H2, pero en planta alimentaria se suele simplificar y usar solo H1 en zonas de proceso para evitar errores.
  • Recuerda que H1 no significa “comestible” sino “formulado para minimizar el riesgo en caso de contacto accidental”; para contacto directo se usan otros códigos – por ejemplo. 3H -.
  • Prestaciones técnicas mínimas
  • Estabilidad térmica adecuada al rango – por ejemplo. hasta 280–320 °C si se trabaja en hornos, o circuitos de fluido térmico caliente -.

Suelen poder trabajar en circuito cerrado líquido hasta unos 300–340 ºC de temperatura de película, cubriendo la mayoría de procesos térmicos de alimentación.

  • Baja formación de lodos y carbonilla, buena vida útil y posibilidad de monitorizarlo mediante análisis – viscosidad, acidez, insolubles -.
  • Buenas propiedades de bombeo – viscosidad adecuada en frío y caliente – y compatibilidad con los equipos existentes.

15. ¿Cómo se determinan los valores del índice de acidez de un fluido térmico en los análisis de muestras extraídas de la instalación?

Las normas para la determinación del índice de acidez – TAN – son:

  • ISO 6619 – Petroleum products and lubricants. Neutralization number. Potentiometric titration method –
  • ASTM D664 – Standard Test Method for Acid Number of Petroleum Products by Potentiometric Titration. Incluye dos métodos:
  • Método de ensayo A. Diseñado para productos derivados del petróleo y lubricantes solubles o casi solubles en la mezcla de disolventes., que sería el adecuado para análisis de fluidos térmicos.
  • Método de ensayo B. Desarrollado específicamente para biodiésel y mezclas de biodiésel.

Ambas son prácticamente iguales, con valores numéricamente intercambiables. En Europa se acostumbra a usar la ISO 6619, que tiene si transposición nacional en España en la UNE-ISO 6619.

El método de ensayo consiste en disolver una muestra en una mezcla de disolventes, generalmente tolueno y propan-2-ol, y evaluarla con una base, como por ejemplo hidróxido de potasio – KOH -, mientras se mide continuamente el potencial de la disolución mediante un electrodo de vidrio.

El punto final de la evaluación se determina potenciométricamente, lo que indica la cantidad de sustancias ácidas presentes.

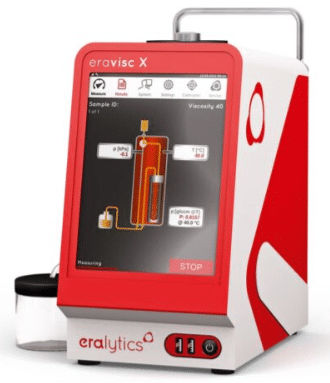
Se puede realizar manual o artesanalmente, como se quiera definir, en laboratorio, pero para obtener los resultados de una muestra de la instalación de fluido térmico, de forma rápida y precisa se utilizan equipos que analizan automáticamente.

Obtención del índice de acidez automáticamente

16. ¿Cómo se determinan los valores de la viscosidad de un fluido térmico en los análisis de muestras extraídas de la instalación?

Las normas para determinar la viscosidad de un fluido térmico son:

  • ISO 3104 – Productos derivados del petróleo: líquidos transparentes y opacos. Determinación de la viscosidad cinemática y cálculo de la viscosidad dinámica -.

Diferencia entre método A, con uso de viscosímetros capilares de vidrio manuales y método B que usa viscosímetros capilares de vidrio en un sistema automatizado

  • ASTM D445 – Standard test method for kinematic viscosity of transparent and opaque liquids (and calculation of dynamic viscosity -.

Tal como ocurre en la determinación de otros parámetros, las normas son prácticamente iguales.

La metodología es:

  • Preparación y Termostatización
  1. Limpieza. El tubo debe estar impecable, sin residuos de análisis anteriores.
  2. Carga. Se introduce una cantidad exacta de fluido térmico en el tubo.
  3. Equilibrio térmico. El tubo se sumerge en un baño de líquido a temperatura constante (normalmente 40 °C o 100 °C para fluidos térmicos). El baño debe ser extremadamente preciso (tolerancia de ±0,02 °C), ya que una pequeña variación de temperatura cambia mucho la viscosidad.
  • Medición – Cronometraje –

Se succiona el fluido hacia arriba hasta que sobrepasa la primera marca del bulbo superior.

Se deja bajar el fluido por gravedad.

El momento clave: Se pone en marcha el cronómetro cuando el menisco del fluido toca la primera marca y se detiene cuando toca la segunda marca.

Este “tiempo de flujo” debe ser lo suficientemente largo (normalmente más de 200 segundos) para minimizar errores humanos y de aceleración.

  • El Cálculo Final

La viscosidad se calcula con esta fórmula

ϑ=C×t

con

ϑ viscosidad en mm2/s – cSt –

t tiempo de flujo en segundos

C constante del viscosímetro. Cada tubo de vidrio tiene una determinada constante, certificada por el fabricante

Al igual que en la determinación de otras propiedades del fluido térmico, se puede realizar de forma manual en laboratorio, pero para obtener los resultados de una muestra de la instalación de fluido térmico, de forma rápida y precisa se utilizan equipos que analizan automáticamente.

Sistema automatizado para la determinación de la viscosidad

17. ¿Cómo se determinan los valores del contenido de agua en un fluido térmico en los análisis de muestras extraídas de la instalación?

Las normas para determinar el contenido de agua en un fluido térmico son:

  • ASTM D6304 – Standard Test Method for Determination of Water in Petroleum Products, Lubricating Oils, and Additives by Coulometric Karl Fisher Titration -.
  • UNE- EN ISO 12937 – Productos petrolíferos. Determinación de agua. Método de Karl Fisher por valoración culombimétrica.

Como ya se puede deducir del título, ambas normas son prácticamente iguales.

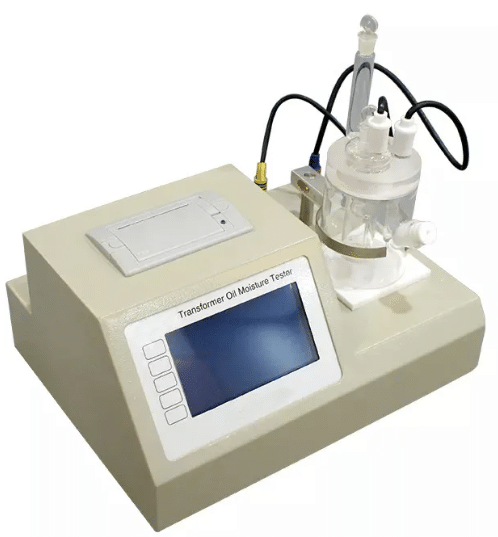
Además del método Karl Fisher culombimétrico, existe el método Karl Fisher potenciométrico. Este último se usa cuando el fluido está muy contaminado, con niveles de agua elevados.

También existe la ASTM D95 o destilación Dean-Stark, pero al igual que el método potenciométrico, es para concentraciones de agua muy elevadas.

El método culombimétrico es el adecuado para el análisis de contenido de agua en muestras de fluido térmico, ya que las concentraciones serán muy bajas, inferiores al 1%.

Es el método más utilizado, con una sensibilidad muy elevada y una precisión muy exacta.

Se basa en una reacción química que consume agua de forma específica.

Se inyecta una cantidad precisa de fluido en un valorador que contiene un reactivo especial. El sistema mide la corriente eléctrica necesaria para completar la reacción química con el agua presente.

El resultado se da en ppm – partes por millón – o porcentaje.

Sistema automatizado para la determinación del contenido en agua

18. ¿Cómo se determina el intervalo de destilación – “boiling range” –en un fluido térmico en los análisis de muestras extraídas de la instalación?

Las normas que rigen este proceso son:

  • ASTM D2887 – Standard Test Method for Boiling Range Distribution of Petroleum Fractions by Gas Chromatography –

Es el método estándar de cromatografía de gases – GC – utilizado para determinar la distribución del rango de ebullición de productos y fracciones de petróleo con puntos de ebullición de hasta 538 ºC.

  • ASTM D6352 y ASTM D7169 – Standard test method for the boiling range distribution of petroleum distillates in the boiling range of 174 °C to 700 °C by gas chromatography -.

Se utilizan para fluidos sintéticos de rango muy alto – hasta 700 °C o más -.

  • ISO 3924 – Productos derivados del petróleo — Determinación de la distribución del intervalo de ebullición — Método de cromatografía de gases –

Es el equivalente internacional europeo para la determinación del intervalo de ebullición por cromatografía de gases.

El funcionamiento de todos es parejo:

Se inyecta una pequeña cantidad de fluido en un cromatógrafo de gases con una columna no polar y los componentes de la muestra se separan según su punto de ebullición.

El sistema se calibra con una mezcla de n-parafinas de puntos de ebullición conocidos.

Los resultados muestran una curva que relaciona el porcentaje de muestra evaporada con la temperatura, pudiéndose identificar:

  • “Low Boilers” – bajos puntos de ebullición –

Indican cracking térmico – moléculas rotas -, lo que aumenta el riesgo de inflamación y la cavitación en bombas.

  • “High Boilers” – altos puntos de ebullición -. Indican oxidación o polimerización, con la formación de y carbonización que obstruyen el sistema.

19. ¿Cómo se determina el valor del punto de inflamación – ignición - de un fluido térmico en los análisis de muestras extraídas de la instalación?

Existen dos métodos diferenciados de medición que dan resultados diferentes, pero ambos válidos:

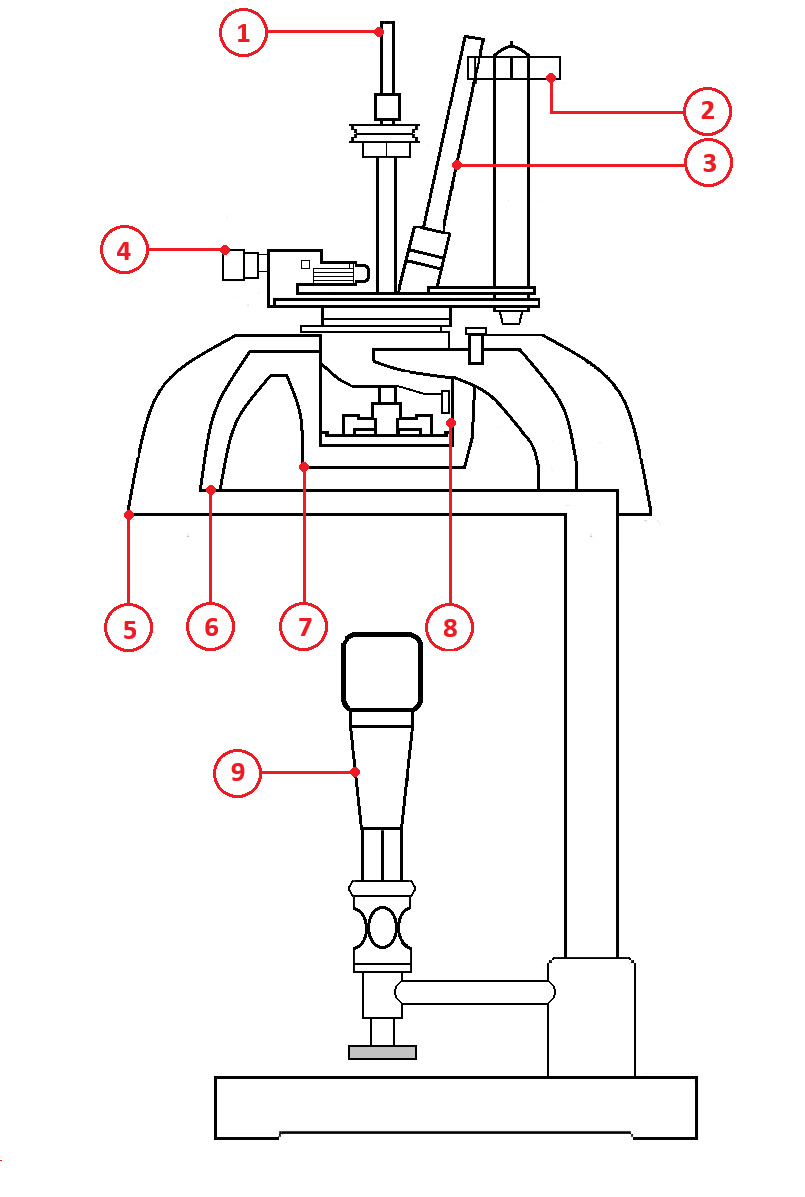
  • Método llamado de copa cerrada – método Pensky-Martens -, es el más adecuado por seguridad y adecuado para líquidos con punto de inflamación superior a 40ºC
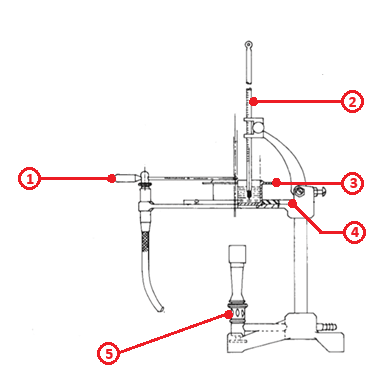
  • Método llamado de copa abierta – método Cleveland -, menos restrictivo, y apto para puntos de inflamación superiores a 79ºC.

Las normas que rigen este proceso son:

DIN – Alemania – ASTM ISO IP – GB –
Punto de inflamación – Cleveland – 51376 D 92 EN ISO 2592 36
Punto de inflamación – Pensky/Martens – 51578 D 93
D 56 (*)
EN ISO 2719 34

(*) Para fluidos con baja viscosidad y punto de inflamación muy bajo

Funcionamiento de los métodos:

  • Copa cerrada – método Pensky-Martens –

Consiste en calentar una muestra del fluido dentro de un recipiente herméticamente cerrado, con una tapa que incorpora sistemas de agitación, control de temperatura y apertura para una fuente de ignición.

Durante el ensayo, la muestra se calienta a una velocidad controlada según la norma aplicada.

A intervalos regulares de temperatura, se introduce una pequeña llama o chispa en el interior de la cámara a través de una abertura momentánea.

El punto de inflamación se define como la temperatura mínima a la que los vapores generados por el líquido forman una mezcla inflamable con el aire dentro de la copa y se encienden de forma transitoria al aplicar la fuente de ignición.

Este método limita la pérdida de vapores y simula mejores condiciones reales de almacenamiento, dando valores de punto de inflamación generalmente más bajos y más seguros.

Esquema del equipo

1) Accionamiento del agitador

2) Accionamiento del obturador

3) Termómetro

4) Dispositivo de encendido de llama

5) Placa superior

6) Cubierta de aire

7) Cerramiento de la copa

8) Copa de prueba con el fluido térmico

9) Suministro de combustible en caso de no ser resistencias eléctricas

Equipo automatizado

  • Copa abierta – método Cleveland –

La muestra se coloca en un recipiente sin tapa y se calienta de forma controlada en contacto directo con la atmósfera.

Siguiendo la norma usada, periódicamente se aplica una llama por encima de la superficie del líquido mientras aumenta la temperatura.

El punto de inflamación se determina como la temperatura a la que los vapores superficiales se encienden momentáneamente en contacto con la llama.

En este método, los vapores pueden dispersarse libremente en el ambiente, lo que requiere temperaturas más elevadas para alcanzar una concentración inflamable.

Por eso, los valores obtenidos con copa abierta son habitualmente más altos que en copa cerrada.
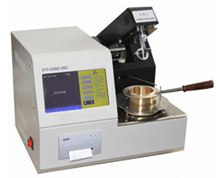
Esquema del equipo

  1. Chispa para provocar la llama
  2. Termómetro
  3. Copa de prueba con el fluido térmico
  4. Placa de calentamiento

5) Fuente de calor

Equipo automatizado


Contacta

Somos eficientes

Orientados a la productividad, ahorro en costes y al respeto por el medio ambiente.

Somos expertos

Más de 40 años de experiencia y 1.500 proyectos en todo el mundo.

Somos de confianza

Más de 1000 clientes de una gran variedad de sectores industriales y de servicios.

    He leído y acepto la política de privacidad de este sitio web

    Referencias

    References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc