Idioma:

En este apartado se describen los principales métodos de fabricación de tuberías y accesorios – como codos, “tees”, reducciones, bridas y discos de refuerzo – empleados en las instalaciones de fluido térmico

Se indican los procesos más habituales, así como las opciones de forja abierta y cerrada y la elección de los métodos según el tipo de pieza y la exigencia de la instalación.

  1. ¿Cómo se fabrican los codos que se emplean en las instalaciones de fluido térmico?
  2. ¿Cómo es el método del conformado en caliente o del mandril para la fabricación de codos?
  3. ¿Cómo es el método del calentamiento por inducción para la fabricación de codos?
  4. ¿Cómo es el método de extrusión para la fabricación de codos?
  5. ¿Cómo es el método de formación en caliente para la fabricación de codos?
  6. ¿Cómo es el método “UO” para la fabricación de codos?
  7. ¿Cómo es el método “Monaka” para la fabricación de codos?
  8. En la fabricación de tuberías y accesorios, ¿Cuándo se emplean forjas abiertas y forjas cerradas?
  9. ¿Cómo se fabrican los discos de refuerzo – “reinforcing pads” que se emplean en las instalaciones de fluido térmico?
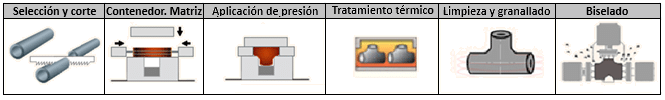
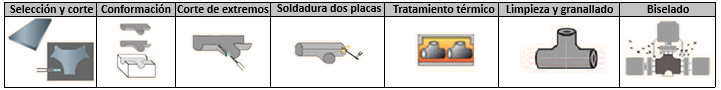
  10. ¿Cómo se fabrican las “Tees” que se emplean en las instalaciones de fluido térmico?
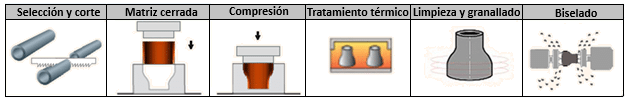
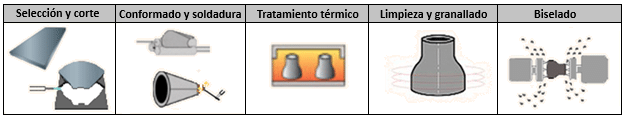
  11. ¿Cómo se fabrican las reducciones que se emplean en las instalaciones de fluido térmico?
  12. ¿Cómo se fabrican las bridas que se emplean en las instalaciones de fluido térmico?
  13. ¿Cómo se fabrican los caps que se emplean en las instalaciones de fluido térmico?
  14. ¿Cómo se fabrican los tubos sin soldadura que se emplean en la caldera e instalación de fluido térmico?
  15. ¿Cómo son los tubos que se emplean en la caldera e instalación de fluido térmico?
  16. ¿Cómo es el ensayo por partículas magnéticas que se realiza en la fabricación de tubo sin soldadura utilizado en las calderas e instalaciones de fluido térmico?
  17. ¿Cómo es el proceso de fabricación Mannesmann + Plug Mill de fabricación de los tubos que se emplean en la caldera e instalación de fluido térmico?
  18. ¿Cómo es el proceso de fabricación Mannesmann + Mandrel Mill de fabricación de los tubos que se emplean en la caldera e instalación de fluido térmico?

1. ¿Cómo se fabrican los codos que se emplean en las instalaciones de fluido térmico?

Los codos son fundamentales en las instalaciones de fluido térmico y tienen un impacto directo en las pérdidas de carga y en el optimizado del trazado de las líneas, tanto principal como de derivación.

Por todo ello, la forma en que se obtienen estos codos, es una parte importante de la ingeniería de la red de tuberías.

Existen diversos métodos de fabricación y curvado que permiten obtener codos con características muy diferentes entre sí. Algunos procesos parten de tubería ya conformada y la doblan mediante calor y/o esfuerzos mecánicos, mientras que otros parten de chapa plana que se conforma y se suelda hasta conseguir la geometría final del codo.

Estos distintos métodos de fabricación y curvado influyen en el espesor resultante, el radio de curvatura, la presencia o no de soldaduras longitudinales y la precisión dimensional.

La elección del método depende de varios factores como el diámetro nominal y el espesor de pared, el material – aceros al carbono o inoxidables -, las condiciones de presión y temperatura del fluido y las exigencias de cálculo de la normativa aplicable.

En las instalaciones de fluido térmico, tiene especial importancia la homogeneidad del espesor, la ausencia de concentraciones de tensiones y la minimización de soldaduras que puedan convertirse en puntos sensibles de fugas.

Estos métodos son:

  • Conformado en caliente, también llamado método del mandril
  • Curvado por calentamiento de inducción
  • Extrusión en frío
  • Método de formación en caliente
  • Método de fabricación en “UO”
  • Método “Monaka”

Los métodos que parten de tubería – mandril, curvado por inducción, formación en caliente – tienen como ventaja una mayor continuidad del material, la ausencia de costuras longitudinales y una respuesta más homogénea frente a ciclos térmicos, a costa de ciertas limitaciones en geometrías muy especiales y diámetros extremos. Suelen ofrecer una buena repetibilidad dimensional y espesores más uniformes, lo que simplifica el cálculo y la comprobación de espesores mínimos admisibles.

Los métodos basados en chapa conformada y soldada – “UO”, Monaka – tienen una gran versatilidad y pueden fabricar codos de gran tamaño o con requisitos geométricos particulares, y pueden resultar competitivos en determinadas series de producción. Sin embargo, introducen una o varias soldaduras longitudinales que deben controlarse con rigor mediante ensayos no destructivos y pueden constituir puntos más sensibles a fenómenos como la corrosión, la fatiga o el “creep” en servicio a alta temperatura.

Resumiendo

Método Ventajas Limitaciones Coste de la producción
Conformado en caliente – mandril – Buena uniformidad de espesor, radios cortos Menos adecuado para espesores grandes o geometrías especiales Alto
Curvado por calentamiento de inducción Buen control dimensional, curvaturas suaves Equipos específicos, zona de calentamiento crítica. Exige buen control Alto
Extrusión en frío Acabado superficial, para aceros inoxidables, repetibilidad Limitado a tamaños y espesores pequeños Medio – alto
Formación en caliente Grandes espesores y formas especiales, repetibilidad Proceso más lento, requiere utillajes específicos para cada geometría Medio
Fabricación en “UO” Versátil en diámetros y espesores, codos grandes soldados Una soldadura longitudinal que requiere ensayos rigurosos Bajo
“Monaka” Flexibilidad geométrica y para piezas grandes y especiales Dos soldaduras longitudinales y por tanto ensayos rigurosos Bajo

2. ¿Cómo es el método del conformado en caliente o del mandril para la fabricación de codos?

Es uno de los procesos de fabricación de accesorios de tubería más comunes y que permite fabricar una amplia gama de diámetros de codos.

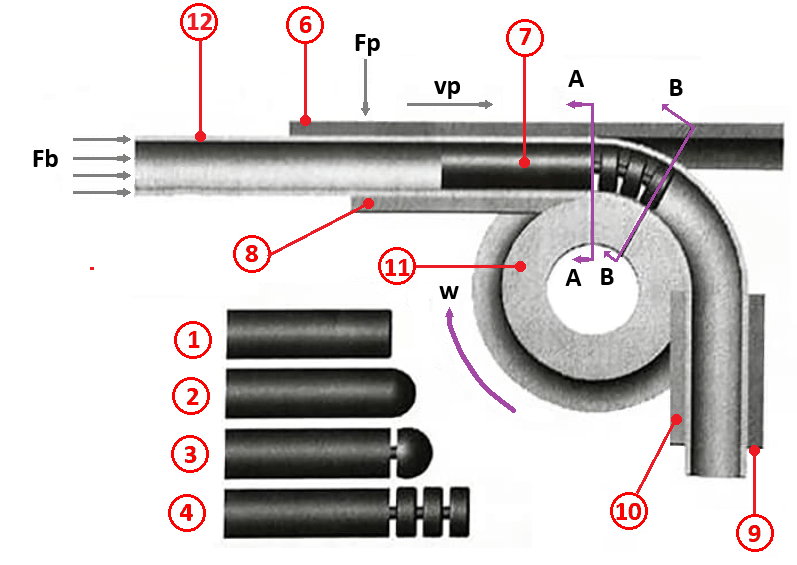
En este método, la tubería se corta en pedazos y se empuja con la ayuda de un ariete hidráulico. Una bobina de calentamiento por inducción calienta la tubería y se empuja sobre un troquel llamado “mandril” que permite que la tubería se expanda y se doble simultáneamente.

Los codos fabricados mediante este método tienen las ventajas de una muy pequeña desviación de espesor y un radio de flexión más corto que los de cualquier otro tipo de método de flexión.

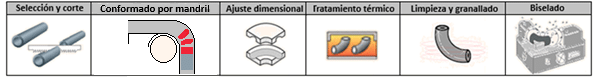
1 2 3 4 5 6

Fase 1. Selección y corte

  • Se selecciona un tubo con el diámetro y espesor requeridos para el codo.
  • El tubo se corta a la longitud calculada según el radio y el ángulo del codo (45°, 90°, 180°, etc.), garantizando cortes perpendiculares y limpios.

Fase 2. Conformado por mandril

  • El tramo de tubo se calienta mediante inducción hasta la temperatura de conformado, típicamente entre 900 y 1100 °C para aceros al carbono.
  • El tubo caliente se coloca sobre un mandril de forma angular y se empuja con una máquina de empuje. Al avanzar sobre el mandril, el tubo se expande en diámetro y se curva simultáneamente, manteniendo la sección casi circular y un espesor de pared bastante uniforme.

Fase 3. Ajuste dimensional

  • Una vez formado el codo, se realizan operaciones de calibrado o “sizing” para ajustar con precisión el ángulo, el radio y la ovalización de los extremos, usando matrices de acabado y utillajes de control.
  • En esta fase se corrigen pequeñas deformaciones y se lleva el codo dentro de las tolerancias dimensionales exigidas por la norma de fabricación.

Fase 4. Tratamiento térmico

El codo conformado se somete a tratamiento térmico – normalizado o alivio de tensiones, según la especificación – para eliminar tensiones internas acumuladas durante el calentamiento y el empuje.

Esto mejora la homogeneidad de la microestructura y asegura las propiedades mecánicas requeridas para servicio a presión.

Fase 5. Limpieza y granallado

  • Después del tratamiento térmico, el codo se limpia mediante granallado u otro método para eliminar cascarilla, óxidos y suciedad de la superficie.
  • El granallado proporciona una superficie uniforme y ligeramente rugosa, apta para inspección visual, ensayos no destructivos y aplicación de recubrimientos protectores.

Fase 6. Biselado

Finalmente se mecanizan los extremos del codo en máquinas biseladoras o torno, generando el bisel de soldadura especificado y ajustando la longitud de los extremos rectos.

Se comprueban diámetro, concentricidad y calidad del borde, dejando el codo finalizado.

Leyenda
Posición Componente Función
1 Mandril fijo o de tapón Para tubos de pared gruesa o radios de curvado grandes
2 Mandril de cuchara Ofrece más soporte al exterior de la curva que el fijo.
3 Mandril de bola simple Permite cierta flexibilidad en el punto de giro
4 Mandril articulado -o de bolas -. Para curvas muy cerradas. Las bolas se adaptan a la curvatura
6 Matriz de presión Acompaña el tubo y aplica la fuerza necesaria hacia la matriz de curvado para evitar que el tubo resbale.
7 Mandril posicionado Pieza interna que evita que el tubo se colapse durante el proceso
8 Matriz de alisado Evita que se formen arrugas en el material
9 Mordaza o matriz de sujeción Sujeta el extremo del tubo contra la matriz de curvado
10 Tubo curvado Sección de la pieza que ya ha pasado por el proceso
11 Matriz de curvado Pieza circular que gira y determina el radio de curvatura
12 Tubo original La materia prima antes de ser deformada
Fp Fuerza de empuje. Fuerza axial que hace avanzar la tubería
Vp Velocidad de empuje Velocidad con la que avanza la tubería
A, B Puntos o ángulos de referencia
w Velocidad angular de giro
Fb Fuerza de doblado Fuerza que aplica el rodillo para generar la curva

3. ¿Cómo es el método del calentamiento por inducción para la fabricación de codos?

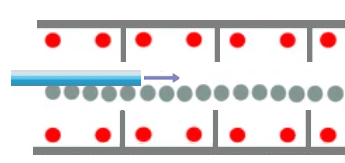
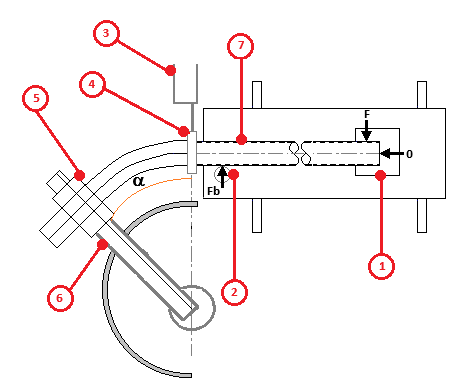
El método de curvado por inducción es calentar, hasta a temperatura de deformación plástica, solo una franja estrecha y localizada del tubo con una bobina, mientras el sistema mecánico aplica avance y el tubo se va desplazando y curvando hasta alcanzar el radio y el ángulo deseados.

De esta forma se consigue deformar el material de manera controlada sin calentar toda la pieza, evitando una unión soldada longitudinal, que en aplicaciones térmicas puede ser un punto sensible.

La zona más importante es la que está justo delante de la bobina, donde el material alcanza la temperatura suficiente para plastificarse y el brazo de curvado obliga al tubo a seguir el radio deseado.

Permite curvaturas suaves y bastante precisas y un buen control dimensional.

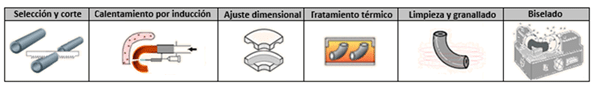
Tras el curvado, normalmente se realizan ajuste dimensional, tratamiento térmico, limpieza y granallado y biselado de los extremos a soldar a la instalación.

1 2 3 4 5 6

Fase 1. Selección y corte

  • Se selecciona el tubo y se corta a la longitud requerida con sierra de cinta o plasma a fin de asegurarse extremos limpios y perpendiculares, con tolerancia +/- 1 mm.
  • Se marca la línea central de doblado y la zona de calentamiento.
  • Se procede a una limpieza interior y exterior y una comprobación dimensional inicial.
  • El tubo se fija en la máquina de inducción con mordazas traseras y se alinea con el punto inicial de la bobina inductora.

Fase 2. Calentamiento por inducción

  • Con una bobina de media/alta frecuencia – entre 50 y 400 Hz -, se calienta la zona estrecha – entre 20 y 50 mm -previamente marcada- a 980-1100 ºC de manera progresiva, con velocidades de avance entre 10 y 50 mm por minuto, en base al diámetro y al espesor.
  • El brazo hidráulico empuja el tubo mientras rueda contra el molde exterior, doblando entre 2 y 5º por pasada. El radio es controlado por distancia al centro de curvatura.

Fase 3. Ajuste dimensional

Una vez formado el codo, se comprueba y corrige el ángulo, el radio de curvatura y la ovalización de los extremos usando utillajes de calibrado, prensas o plantillas de control.

En esta etapa se busca que el espesor de pared sea lo más uniforme posible y que los extremos del codo queden coaxiales y con el diámetro dentro de tolerancia para poder soldarlo al resto de la tubería.

Fase 4. Tratamiento térmico

El codo se somete a un tratamiento térmico – normalizado, revenido – para eliminar tensiones internas generadas por el calentamiento por inducción y el doblado.

El tratamiento térmico mejora las propiedades mecánicas – resistencia, tenacidad – y garantiza que el material cumpla los requisitos de la norma de diseño o del código de tuberías.

Fase 5. Limpieza y granallado

  • Se limpia la superficie del codo para eliminar óxidos, cascarilla y restos de tratamiento térmico; lo más habitual es el granallado con partículas metálicas o abrasivas.
  • Tras el granallado se obtiene una superficie metálica activa y homogénea, adecuada para inspección visual, ensayos no destructivos y posteriores recubrimientos (pintura, galvanizado, etc.).

Fase 6. Biselado

  • Se hace un biselado por máquina CNC o biseladora automática- en V o J para poder unir el codo a las tuberías por medio de una soldadura a tope.
  • Se realiza una medición dimensional final, que incluye el espesor y el ángulo.
  • – Prueba presión de 1,5 veces la de diseño

Referencia Nombre Función
1 Émbolo Aplica la fuerza para mantener el avance durante el curvado
2 Cabezal de curvado Genera el momento de flexión y ayuda a formar el radio de la curva
3 Conexión del sistema Alimentación auxiliar del conjunto de inducción y/o refrigeración
4 Bobina de inducción Calienta localmente la zona donde habrá la deformación plástica
5 Rodillo guía Estabiliza la tubería y ayuda a controlar su posición durante el proceso
6 Brazo de giro Transmite el movimiento angular necesario para el doblado
7 Zona de calentamiento Tramo sometido al calentamiento antes y durante el curvado
α Ángulo de curvado Ángulo final de la curva obtenida
Fb Fuerza de curvado Fuerza aplicada en la zona de doblado para controlar la deformación
F Fuerza axial de avance Empuje longitudinal aplicado al tubo durante el proceso
O Referencia Punto de referencia del sistema o del extremo de entrada

4. ¿Cómo es el método de extrusión para la fabricación de codos?

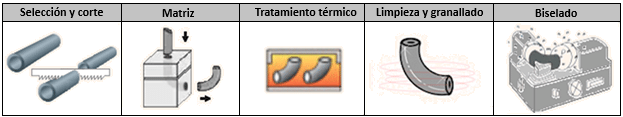
En el método de extrusión en frío, una tubería con el mismo diámetro que el producto terminado se empuja a través de una matriz y se le da la forma deseada. Generalmente se aplica a codos de acero inoxidable de tamaño pequeño a mediano.

1 2 3 4 5

Fase 1. Selección y corte

  • Se selecciona el tubo recto con el material, diámetro y espesor requeridos para el codo a fabricar.
  • Se corta el tubo en tramos de la longitud necesaria, cuidando que los cortes sean perpendiculares y con buen acabado para que la deformación en la matriz sea uniforme.

Fase 2. Matriz

  • El tramo de tubo se coloca en una matriz – molde – con la forma interna del codo.
  • Mediante una prensa hidráulica el tubo se empuja dentro de la matriz, que le obliga al material a fluir hasta adoptar la curvatura y el espesor deseados, normalmente a temperatura elevada. También puede ser extrusión en frío con buena lubricación.

Fase 3. Tratamiento térmico

  • El codo extruido se somete a tratamiento térmico para aliviar tensiones internas generadas en la extrusión.
  • Restaura o mejora las propiedades mecánicas – resistencia, ductilidad, tenacidad – para cumplir las especificaciones del código o la norma de fabricación.

Fase 4. Limpieza y granallado

Tras el tratamiento, se limpia el codo para eliminar óxidos, cascarilla y restos de lubricantes. Habitualmente se realiza con un granallado con partículas abrasivas sobre toda la superficie.

La superficie resultante queda homogénea y ligeramente rugosa, adecuada para inspecciones, ensayos no destructivos y recubrimientos protectores posteriores.

Fase 5. Biselado

  • Se mecanizan los extremos del codo en máquinas biseladoras o torno para dar el bisel de soldadura especificado – en V, U, etc.- y ajustar la longitud de los extremos rectos.
  • Se controla también la concentricidad, el diámetro final y la calidad del borde, dejando el codo listo para su soldadura e inspección final.

5. ¿Cómo es el método de formación en caliente para la fabricación de codos?

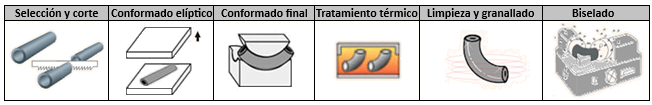
Es un método de doblado de moldes de conformado en caliente, en el que una tubería se calienta a la temperatura de conformado y se forma en el molde con la forma específica. Este proceso puede repetirse según sea necesario para obtener la forma, el tamaño y el grosor de pared requeridos.

Por lo general, se aplica para codos de espesores grandes y que no se pueden doblar en un troquel de mandril.

1 2 3 4 5 6

Fase 1. Selección y corte

  • Se elige el tubo recto con el material, diámetro y espesor requeridos según el codo a fabricar.
  • Se corta el tubo en tramos de longitud calculada para el ángulo y radio del codo, procurando cortes perpendiculares y limpios.

Fase 2. Conformado elíptico

  • El tramo de tubo se calienta en horno hasta la temperatura de conformado – para aceros al carbono entre 850 y 1100 °C – para aumentar su ductilidad.
  • En caliente se somete a una prensa entre dos placas o rodillos que deforman la sección circular del tubo hasta una forma elíptica controlada, redistribuyendo el espesor antes del curvado final.

Fase 3. Conformado final

El tubo todavía caliente se coloca sobre un útil con el radio del codo mediante empuje hidráulico se hace pasar sobre el mandril, combinando expansión y doblado. En esta etapa se obtiene el ángulo y radio definitivos del codo, mientras se controla la ovalización y el espesor de pared para que queden dentro de las tolerancias especificadas.

Fase 4. Tratamiento térmico

El codo formado se somete a tratamiento térmico – normalizado, revenido, solución y temple, según el tipo de acero – para eliminar tensiones y homogeneizar la microestructura.

Esto asegura que las propiedades mecánicas – resistencia, tenacidad, ductilidad – cumplan los requisitos del código de diseño y de la norma de fabricación de accesorios.

Fase 5. Limpieza y granallado

Después del tratamiento se limpia la superficie, mediante granallado, para retirar cascarilla, óxidos y restos producidos en el calentamiento.

El granallado deja una superficie metálica uniforme y ligeramente rugosa, apta para inspección visual, ensayos no destructivos y posteriores recubrimientos.

Fase 6. Biselado

Se mecanizan los extremos del codo para realizar el bisel de soldadura especificado – V, U, etc. – y ajustar la longitud de los tramos rectos.

En esta fase se verifica también el diámetro final, la concentricidad y la calidad del borde, dejando el codo listo para las inspecciones finales.

6. ¿Cómo es el método “UO” para la fabricación de codos?

Se consiguen codos con soldadura.

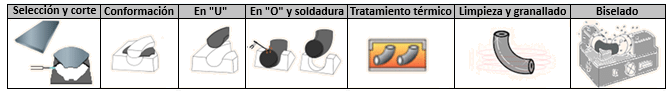
En este método, una placa de acero se corta en una forma especialmente diseñada y primero se conforma en forma de “U” usando un troquel y posteriormente en forma de “O” o tubular usando otro troquel y por ello este método se conoce popularmente como método “UO”.

Una vez que se forma en forma de vaso, se sueldan interior y exteriormente.

Adecuado para diámetros entre 12 y 48 pulgadas.

1 2 3 4 5 6 7

Fase 1. Selección y corte

  • Se selecciona una chapa de acero con el espesor y calidad requeridos para el codo.
  • La chapa se corta con una geometría específica – plantilla – que, al conformarse, dará el desarrollo del codo requerido.

Fase 2. Conformación

El recorte de chapa se coloca sobre una matriz y se comienza a curvar mediante prensa, dándole una primera forma “canal” o semicilíndrica. En esta etapa se controla que el material fluya sin pliegues ni grietas y que el espesor se mantenga dentro de límites razonables.

Fase 3. En “U”

La pieza se prensa en una matriz específica que la cierra hasta obtener una sección en forma de “U” abierta, con el radio aproximado del codo.

El objetivo es acercarse a la forma tubular, dejando un espacio controlado entre los bordes de la chapa que luego se cerrará en la fase “O”.

Fase 4. En “O” y soldadura

  • A partir de la “U” se utiliza otra matriz que termina de cerrar la sección hasta obtener una forma prácticamente circular – “O” – con una única línea de junta longitudinal.
  • Se suelda la junta desde el interior y el exterior – normalmente soldadura a tope por arco -, garantizando la resistencia estructural del codo.

Fase 5. Tratamiento térmico

El codo soldado se somete a tratamiento térmico – normalizado, alivio de tensiones, etc. – para eliminar tensiones de conformado y de soldadura.

Se homogenizan de esta forma propiedades y se asegura que el material cumpla los requisitos mecánicos de la especificación.

Fase 6. Limpieza y granallado

Se limpia la superficie, normalmente mediante granallado, para eliminar cascarilla, óxidos y salpicaduras de soldadura.

El granallado proporciona una superficie uniforme, adecuada para inspecciones visuales, END y recubrimientos protectores.

Fase 7. Biselado

Se mecanizan los extremos del codo para obtener el bisel de soldadura especificado y ajustar la longitud de los extremos rectos.

Se verifican diámetro, concentricidad, alineación de la soldadura y calidad de borde, dejando el codo listo para las inspecciones finales.

7. ¿Cómo es el método “Monaka” para la fabricación de codos?

Es prácticamente igual al método de fabricación “UO”. La diferencia radica en el número de soldaduras longitudinales del conjunto formado a partir de la chapa.

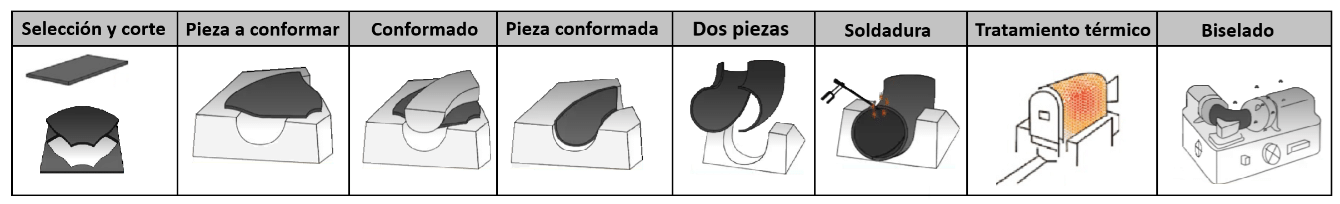
En el método “UO”, la chapa se conforma primero en U y después en O, quedando una sola costura longitudinal al cerrar la pieza, mientras que en el método “Monaka” la chapa se divide en dos mitades – “semicáscaras” – que luego se conforman y se unen en dos costuras longitudinales.

La ventaja del método “Monaka” es que permite fabricar piezas grandes con más flexibilidad geométrica, pero introduce una segunda soldadura y posibles puntos débiles.

1 2 3 4 5 6 7 8

Fase 1. Selección y corte

  • Se selecciona chapa de acero con el espesor y calidad requeridos y se corta en forma de “abanico” o sector, según el diámetro y ángulo del codo.
  • Se obtienen dos piezas iguales – superior e inferior – que serán las dos mitades del futuro codo Monaka.

Fase 2. Pieza a conformar

Cada recorte de chapa se coloca individualmente sobre el juego de matriz y contramatriz diseñado con el radio interno del codo.

Se posiciona correctamente para que, al prensar, el material fluya de manera uniforme y se alcance el desarrollo previsto.

Fase 3. Conformado

Mediante prensa se embute o estampa la chapa, que pasa de plana a una geometría curva tipo “concha”, con parte del radio del codo ya formado.

En esta fase se controla el espesor, evitando adelgazamientos excesivos y arrugas en las zonas de mayor curvatura.

Fase 4. Pieza conformada

El resultado es una mitad de codo con su forma casi definitiva, pero todavía individual; se repite el proceso con la segunda chapa simétrica.

Se mecanizan o recortan rebabas y se ajustan bordes para que acoplen correctamente al unir las dos mitades.

Fase 5. Dos piezas

  • Se presentan las dos mitades enfrentadas (tipo “valvas”), comprobando que ajustan bien a lo largo de las aristas de unión.
  • Se sujetan con útiles o puntos de soldadura para mantener alineación, diámetro y ángulo de codo antes del cordón definitivo.

Fase 6. Soldadura

  • Se realiza la soldadura a lo largo de las dos líneas de junta (extradós e intradós), normalmente desde el exterior y, si procede, también desde el interior.
  • Se controlan alineación, penetración y posibles defectos de soldadura porque estas dos costuras soportan los esfuerzos de servicio.

Fase 7. Tratamiento térmico

El codo soldado se somete a tratamiento térmico -alivio de tensiones, normalizado, etc. – para eliminar tensiones residuales de conformado y soldadura.

De este modo se homogeneizan las propiedades mecánicas y se garantiza el cumplimiento de las especificaciones de resistencia y tenacidad.

Fase 8. Biselado

Finalmente se mecanizan los extremos del codo para dar el bisel de soldadura especificado y ajustar la longitud de los tramos rectos.

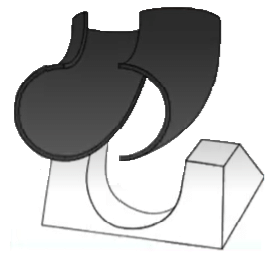
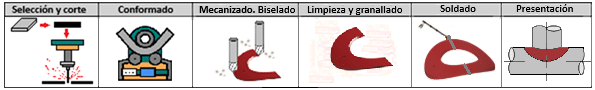
9. ¿Cómo se fabrican los discos de refuerzo – “reinforcing pads” que se emplean en las instalaciones de fluido térmico?

1 2 3 4 5 6

Las operaciones básicas son:

Fase 1. Selección, corte y ventilación

Se elige una placa del mismo material que la tubería. Se cortan dos piezas mediante oxicorte, plasma o laser. Cada una de ellas, el disco exterior y el agujero interior según el diámetro del entronque.

Se deja sobreespesor para después mecanizar los bordes.

Fase 2. Conformado

Se pasa la placa por una curvadora de rodillos – rolling -para darle la curvatura exacta de la tubería a las piezas.

Es vital que la fase de conformado sea precisa; si el pad no toca bien la tubería, la soldadura será débil o dejará huecos de aire peligrosos.

El conformado puede ser en frio o en caliente.

Fase 3. Mecanizado y biselado

Se mecanizan los bordes del pad con chaflanes para la soldadura y asimismo en la abertura de la tubería con un bisel – normalmente a 30° – para asegurar una buena penetración del cordón de soldadura

Se biselan los – en V, doble V o U – para asegurar buena penetración.

Se marcan ejes y radios para asegurar que el pad se centra correctamente respecto a la abertura de la tubería.

Se perfora el weep hole – agujero de testigo – que realiza funciones varias.

Fase 4. Limpieza y granallado.

Se limpia y desengrasa la superficie, con eliminación de óxido y cascarilla, y granallado ligero si es necesario.

Fase 5. Soldado

Una vez finalizada la fabricación de los discos, se sueldan las dos partes.

Se realizan ensayos no destructivos de la soldadura.

Fase 6. Presentación

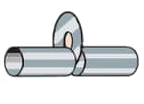
Se presenta el pad sobre la tubería, centrado sobre el agujero del entronque maestro que sirve de modelo del tipo de “pad”.

Se presentan sobre el entronque maestro que sirve de modelo del tipo de “pad” Se realiza la soldadura perimetral exterior y la interior.

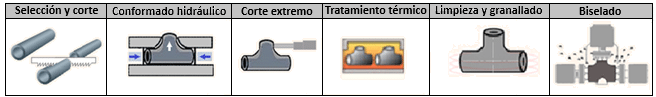
10. ¿Cómo se fabrican las “Tees” que se emplean en las instalaciones de fluido térmico?

  • Método de abombamiento hidráulico

La pieza cortada de la tubería se coloca en la matriz hidráulica y se llena de líquido. La presión hidráulica y por una abertura fija de la matriz, empuja un ramal hacia el exterior. Este método proporciona un buen acabado superficial, pero no se pueden fabricar “tees” de gran espesor con este método.

  • Método de extrusión en caliente

La “Tee” con diámetros grandes, espesor de pared importantes o materiales especiales, implican grandes trabajos y de mucha precisión y no se pueden fabricar utilizando el método de abombamiento hidráulico empleándose el método de extrusión en caliente

El proceso de extrusión en caliente consiste en encerrar una pieza de acero calentada a la temperatura de forjado, en una cámara llamada “contenedor” que tiene un troquel en un extremo con una abertura de la forma de la sección terminada deseada y aplicar presión sobre la pieza a través del extremo opuesto. El metal es forzado a través de la abertura, cuya forma asume en sección transversal, ya que el metal fluye plásticamente bajo las grandes presiones empleadas.

  • Método “Monaka”

Es un método de fabricación muy similar a los codos fabricados” UO”, utilizando dos placas de acero como materia prima que se cortan simétricamente y se conforman a presión para posteriormente soldarse entre sí.

11. ¿Cómo se fabrican las reducciones que se emplean en las instalaciones de fluido térmico?

  • Método de matriz exterior

Es el método más común para fabricar reducciones. La tubería se corta y se presiona en el troquel exterior, comprimiendo un extremo de la tubería en un tamaño más pequeño y es el que se emplea para la fabricación de reducciones de tamaño pequeño o mediano.

  • Método de formación de placas

Es un método similar al “UO”. La placa se corta en una forma especialmente diseñada que se conforma en forma de U y en forma de O respectivamente para finalizar con una sola costura de soldadura.

12. ¿Cómo se fabrican las bridas que se emplean en las instalaciones de fluido térmico?

Hay varias técnicas de fabricación de bridas:

  • Forging – Forjado –

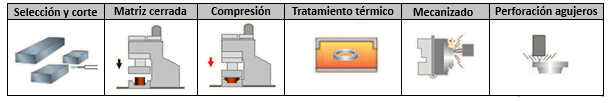
El proceso de fabricación es exactamente igual al de los accesorios forjados y también puede realizarse con forja abierta o cerrada – el más habitual -. La materia prima es asimismo “tochos” de acero.

  • Selección y corte

Se parte de ladrillos de acero o barras macizas. El corte es fundamental para garantizar que cada brida tenga exactamente la cantidad de material necesaria para llenar el molde sin defectos.

  • Matriz cerrada y Compresión

Estos dos pasos definen lo que es la fibra del metal. El metal se calienta hasta ser maleable y

la prensa aplica una fuerza brutal sobre el molde.

El metal fluye y llena la cavidad, obligando a las fibras a seguir la curva del cuello de la brida. Esto es lo que la hace mucho más resistente que una pieza simplemente mecanizada de barra.

  • Tratamiento térmico

Tras el choque de la forja, el acero queda con tensiones internas. Se ponen las bridas en un horno para normalizar la estructura del acero, garantizando que la brida no se agriete cuando se someta a la temperatura del fluido térmico en funcionamiento.

  • Mecanizado

La brida forjada sale con una forma aproximada pero rugosa. Se utiliza un torno para dar las medidas exactas de la norma exija – diámetro interior, el cuello y la cara de junta -.

  • Perforación agujeros

El último paso es dar los agujeros para los tornillos. Se hace al final porque la posición de los agujeros debe ser milimétrica respecto al eje de la tubería.

  • Casting – Fundición –

Al igual que en la fabricación de codos, es un método de doblado de moldes de conformado en caliente, en el que las materias primas son “tochos” de acero. Se calienta la materia prima a la temperatura de conformado y se precalientan asimismo los moldes y se conforma en el molde con la forma específica.

A pesar de ser más económicas y permitir formas complejas, pueden contener tracoma o porosidades internas que, con el tiempo y las dilataciones del fluido térmico, podrían derivar en escapes. Normalmente se evitan en sistemas críticos de alta temperatura.

  • Flat products – Chapa/Placa –

Se utilizan habitualmente para bridas planas. No se pueden utilizar para fabricar bridas con cuello, que deben ser forjadas o mecanizadas para garantizar la continuidad estructural del cuello soldado en la tubería.

  • Bar – Barra –

El mecanizado desde barra está limitado a tamaños pequeños o tipos específicos, pero no es el estándar para bridas de gran diámetro.

13. ¿Cómo se fabrican los caps que se emplean en las instalaciones de fluido térmico?

Los caps se fabrican mediante el método de embutición profunda. En este método y a partir de una placa de acero que se corta en forma de círculo, se conforma mediante un troquel de embutición profunda.

14. ¿Cómo se fabrican los tubos sin soldadura que se emplean en la caldera e instalación de fluido térmico?

Hay varios procesos distintos para fabricar tubos de acero sin costura, aunque todos parten de un lingote macizo que se transforma en tubo hueco

  • Laminación en caliente

Es el más usado para grandes diámetros y series de producción importantes. no solo mejora la eficiencia de producción, al aumentar la velocidad de laminación, gracias a la alta plasticidad y la baja resistencia a la deformación del metal.

Todo ello hace que se reduzca el consumo de energía y los costos significativamente. Con respecto a otros métodos

Hay dos variantes:

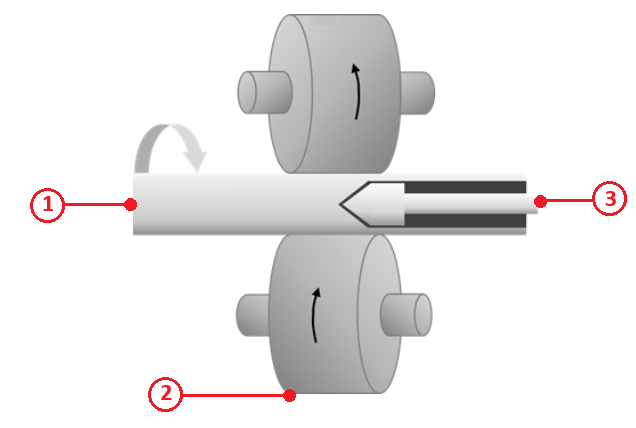
  • Mannesmann + Mandrel Mill

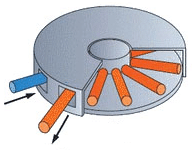
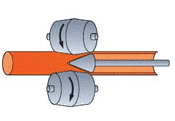
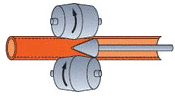
Se inicia perforando un lingote sólido -1 – con dos rodillos cónicos – 2- inclinados entre 6 y 12º que giran en la misma dirección, a fin de conseguir el cilindro hueco inicial – “hollow shell” -, de diámetro mayor y pared gruesa, para a continuación y mediante un mandril largo y móvil -3 – insertado en el tubo, permite alargar progresivamente el tubo y conseguir los espesores y diámetros requeridos.

Método adecuado para tuberías de poco espesor, alta presión, con tubos de diámetros exteriores entre 21 y 140 mm.

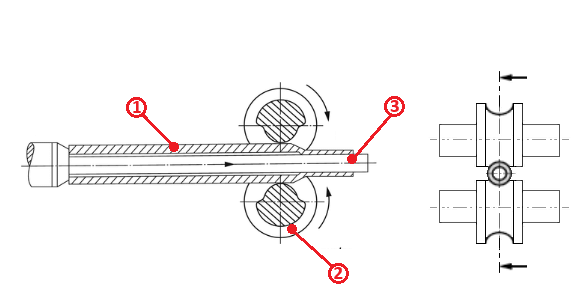
  • Mannesmann + Plug Mill

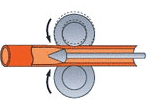
El proceso inicial hasta crear el “hollow shell” en el lingote es el mismo. El lingote ya agujereado -1 – entra en un “molino” -2 – que gira y por fricción va reduciendo el diámetro y espesor, dejando el tubo con el espesor deseado – 3 -.

Ideal para tubos de diámetros exteriores entre 140 y 406 mm. Calderas Sobrecalentadores

Una vez perforado el lingote, se lamina en trenes continuos hasta conseguir el tubo. Posteriormente se realiza el calibrado, tratamiento térmico y las inspecciones.

El laminado en caliente puede mejorar el rendimiento de procesamiento del metal y la aleación, la rotura de grano voluminoso en estado de fundición, la curación de grietas, reducir o eliminar significativamente los defectos de fundición, la deformación en estado de fundición, mejorar el rendimiento de procesamiento de la aleación.

  • Laminación / estirado en frío

Parte normalmente de un tubo sin costura ya laminado en caliente, que se vuelve a deformar plásticamente a temperatura ambiente o con precalentamientos suaves mediante trenes de laminación en frío o máquinas de estirado.

Permite obtener diámetros pequeños, espesores finos, tolerancias muy ajustadas y mejor acabado superficial, a costa de un mayor coste económico y un proceso más largo con etapas de recocido, decapad y lubricación entre pasadas.

Usado para el acabado final para tubos de calderas críticas y también para intercambiadores.

  • Extrusión en caliente

El lingote de acero caliente se perfora y luego se empuja a través de una matriz con un mandril interno, formando el tubo hueco de una sola pasada.

Es menos productivo que la laminación, pero muy útil para aceros aleados de alta resistencia, paredes gruesas o secciones especiales donde la laminación convencional es complicada.

Usado para tubos de aleaciones especiales.

  • Perforación rotatoria / extrusión rotatoria

Variante en la que el lingote caliente se somete a extrusión con rotación, combinando efectos de perforación y extrusión.

Se usa para mejorar la calidad interna y la uniformidad de pared, y también se considera como uno de los métodos avanzados para tubos sin costura.

Se emplea en recalentadores, industria aeroespacial y para tubos de espesores bajos.

  • Alargador para perforación cruzada – CPE –

Evolución de los métodos Mannesmann para reducir costes de materia prima y aumentar la precisión sobre el espesor de pared, sacrificando la velocidad del proceso.

Tras la perforación rotatoria inicial, el esbozo del tubo se coloca sobre un mandril cilíndrico y se empuja a través de una serie de rodillos de laminación fijos, no motorizados con el fin de estirar el metal sobre el mandril para reducir el espesor de la pared.

Se emplea en la industria petrolera y de energía.

Proceso Diámetros (mm) Material Precio Rapidez de producción Ventajas
Acero al carbono Acero inoxidable
Mannesmann + Mandrel Mill 21-140 Excelente Muy difícil Bajo Máxima Alta velocidad
Menos marcas superficiales
Precisión dimensional
Mannesmann + Plug Mill 140-610 Muy bien Difícil Bajo/Medio Baja/Media Velocidad media/alta
Pared uniforme
Económico
CPE 21-180 Muy bien Limitada Medio Media Espesores elevados
Alta concentricidad
Buen acabado y uniformidad
Extrusión en caliente 10-150 Aceptable pero caro Estándar ideal Alto Lenta Propiedades uniformes
Laminación / estirado en frío 6-200 Normal Excelente Muy alto Muy lenta Calderas críticas
Intercambiadores
Perforación rotatoria 10-250 Excelente Deficiente Alto Alta para acero al carbono Alta precisión
Materiales difíciles
Pared delgada uniforme

15. ¿Cómo son los tubos que se emplean en la caldera e instalación de fluido térmico?

Tanto en la caldera como en la instalación de fluido térmico, se utilizan tubos de acero sin costura.

Un tubo de acero sin costura es un tubo fabricado a partir de una pieza maciza de acero, sin una línea de soldadura longitudinal en el cuerpo del tubo.

Eso significa que no se forma uniendo una chapa o fleje soldado, sino perforando y deformando el material hasta obtener el tubo hueco. Por eso suele tener una estructura más uniforme y es el más usado en aplicaciones industriales

En cambio, un tubo con costura sí parte de una chapa enrollada y soldada, por lo que la soldadura queda como una zona identificable del tubo.

Los tubos de acero sin costura ofrecen ventajas clave sobre los soldados:

  • Mayor estabilidad mecánica

Mantiene las propiedades de resistencia y rigidez a temperaturas elevadas y también pueden soportar presiones más altas – hasta 20-30% más – sin puntos débiles.

  • Estructura homogénea y uniforme

Propiedades uniformes en toda la sección, reduciendo riesgo de fugas o fallas. Se distribuye el calor de una forma similar, evitando concentraciones de tensión en la costura soldada. Hay que tener presente que el proceso de soldadura modifica la microestructura en la zona de la soldadura y la debilita ante ciclos térmicos.

  • Mejor contra corrosión

La ausencia de costura evita corrosión preferencial en la unión soldada.

Por todo ello, son el tipo de tubo que se usa no sólo para la caldera y las instalaciones de fluido térmico, sino también en las calderas de vapor, en petroquímicas y refinerías, hornos de proceso, intercambiadores de calor, etc.

En resumen

Condición Tubo sin Costura Tubo con costura
Presión Alta Media-baja
Temperatura Alta Media
Coste económico Alto Bajo
Resistencia a la corrosión Excelente Buena – si la soldadura es de calidad –
Diámetros Limitados Mayores longitudes

16. ¿Cómo es el ensayo por partículas magnéticas que se realiza en la fabricación de tubo sin soldadura utilizado en las calderas e instalaciones de fluido térmico?

Este ensayo se realiza en procesos de fabricación de tubos sin soldadura como el CPE, el Mannesmann + Mandrel Mill o el, Mannesmann + Plug Mill, durante el estiramiento en caliente pueden aparecer pequeñas fisuras superficiales o “encabalgamientos” de metal. Las partículas magnéticas son mucho más rápidas y baratas que los ultrasonidos para revisar toda la superficie externa del tubo en segundos.

Se magnetiza el tubo, que al ser de acero al carbono – material ferromagnético -, se logra con facilidad. Este ensayo no funciona con acero inoxidable – austenítico -, ya que no es magnético. Para los inoxidables, se utilizan los ensayos de líquidos penetrantes.

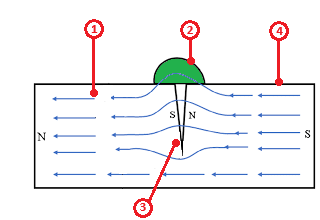
Si el tubo tiene una grieta, el campo magnético “sale” fuera del metal en este punto, creando lo que se llama un flujo de dispersión.

El proceso es el siguiente:

  1. Magnetización

Se hace pasar una corriente eléctrica intensa por el tubo o se utiliza una bobina. Esto crea un campo magnético circular o longitudinal.

  1. Aplicación de partículas

Se rocía el tubo con un polvo fino de hierro – pueden ser secas o en suspensión líquida- y suelen ser fluorescentes.

  1. Atracción

Las partículas se acumulan y pegan exactamente donde está la fuga de magnetismo – la grieta -, haciendo que el defecto se vuelva visible.

  1. Inspección visual

Bajo una luz ultravioleta, los inspectores o cámaras automáticas

Una vez terminado el proceso es necesario eliminar el magnetismo residual del tubo para que no dé problemas en el futuro – por ejemplo, en soldaduras posteriores o para no atraer viruta -.

  1. Líneas de campo magnético
  2. Partículas magnéticas agrupadas que indican la presencia de un defecto
  3. Grieta
  4. Tubería

17. ¿Cómo es el proceso de fabricación Mannesmann + Plug Mill de fabricación de los tubos que se emplean en la caldera e instalación de fluido térmico?

  • Fase 1: Preparación térmica y perforado. Se obtiene un cascarón hueco con hueco axial definido, pero todavía con pared gruesa y corta longitud
  • Calentamiento en horno de hogar rotativo

Se parte de un lingote macizo de acero redondo. Los lingotes se introducen en un horno de solera rotativa y se calientan homogéneamente hasta unos 1 200–1 300 °C para darles la plasticidad necesaria para el conformado.

  • Perforado

El lingote caliente pasa a un laminador perforador de rodillos cruzados.

Dos rodillos inclinados giran generando esfuerzos de tracción en el centro que provocan la apertura de un hueco axial en el lingote donde se introduce un punzón que define el interior inicial del tubo, creando un orificio hueco.

  • Fase 2: Alargamiento inicial. Se homogeniza algo la pared para mejorar la circularidad y aumentar notablemente la longitud.

El tubo agujereado se lleva a un tren de laminación donde se reduce sobre todo el espesor de pared y se aumenta la longitud del tubo.

El tubo se hace pasar varias veces entre rodillos mientras un mandril interno soporta el interior, logrando una pared más uniforme y una sección más redonda.

  • Fase 3: Laminación
  • Laminación principal

Se sigue reduciendo el diámetro exterior y el espesor de pared hasta aproximarlos a las dimensiones objetivo. Un tapón interno de diámetro controlado se mantiene dentro del tubo mientras los rodillos lo hacen avanzar y girar. En cada pasada se produce una nueva reducción y se mejora la calidad superficial interna.

  • Laminación de acabado

El tubo pasa por una laminadora de acabado -, donde se suavizan las irregularidades restantes, se corrigen pequeñas variaciones de espesor y se mejora la circularidad interna y externa, produciendo una superficie más lisa.

  • Fase 4: Acabado en caliente y ajuste dimensional. Se rematan forma y dimensiones antes del tratamiento térmico y del enfriamiento definitivo, obteniéndose un tubo con geometría bastante cercana a la definitiva y una circularidad y rectitud básicas.
  • Calibrado en caliente

En el tren de calibrado el tubo ya hueco y alargado pasa por una serie de rodillos o anillos calibradores, con el objetivo de ajustar con precisión el diámetro exterior – y en menor medida el espesor – para que las dimensiones cumplan las tolerancias especificadas en la norma o pedido.

  • Enfriamiento

Después del laminado y calibrado en caliente, los tubos se colocan sobre camas de enfriamiento donde bajan la temperatura al aire de forma controlada. Un enfriamiento uniforme evita deformaciones, tensiones internas elevadas y defectos metalúrgicos.

  • Enderezado

El laminado y el enfriamiento pueden dejar los tubos con ligeras curvaturas.

Se pasan por una enderezadora de rodillos múltiples que aplica flexiones alternas hasta conseguir una rectitud dentro de la tolerancia requerida.

  • Fase 4a: Según la calidad deseada y norma que se utilice, los tubos pueden recibir tratamientos térmicos – normalizado, temple y revenido, etc. -.

En este caso existirán estos pasos intermedios en el proceso:

  • Tratamiento térmico

Se introducen en hornos de tratamiento y luego se enfrían con una velocidad controlada para ajustar la microestructura y las propiedades mecánicas -resistencia, tenacidad, dureza -.

  • Recalibrado final

Tras el tratamiento térmico, a veces es necesario hacer un segundo calibrado ligero para corregir posibles cambios dimensionales y asegurar el diámetro final. Esta etapa también ayuda a mejorar la concentricidad y la redondez de la sección.

  • Enfriamiento y enderezado finales

De nuevo se enfrían los tubos tratados térmicamente sobre camas de enfriamiento.

Se realiza otro enderezado para dejar el tubo con la rectitud final, ya cerca de su estado comercial.

  • Fase 5: Acabado, inspección y expedición. Control de calidad y preparación comercial. Se garantiza que el tubo cumple la normativa que se ha aplicado – API, ASTM, EN… -.
  • Ensayo de partículas magnéticas

Se aplica un campo magnético al tubo y se usan sensores para detectar fugas de flujo – magnetic flux leakage – que podrían haber sido causadas por defectos, discontinuidades o inclusiones.

Es una técnica no destructiva que identifica principalmente defectos superficiales o cercanos a la superficie

  • Recorte de puntas y biselado

Se cortan los extremos dañados del tubo y se cortan las longitudes comerciales. En muchos casos se generan biseles en los extremos – beveling – para facilitar posteriores operaciones de soldadura.

.

  • Inspección por ultrasonidos

Se realizan ensayos por ultrasonidos (UT) pasando sondas alrededor del tubo mientras gira o se desplaza.

Las ondas ultrasónicas reflejadas permiten detectar defectos internos (poros, grietas, laminaciones) y también medir el espesor de pared de forma continua.

  • Pesado y medición

Cada tubo se pesa para verificar que está dentro de los rangos de masa por metro que especifica la norma, lo que también sirve de comprobación indirecta del espesor.

Se miden longitud, diámetro exterior, espesor, ovalización y rectitud con instrumentos automáticos o manuales.

  • Inspección visual y dimensional

Inspectores revisan visualmente la superficie interior y exterior en busca de grietas, poros, laminaciones visibles, corrosión o daños mecánicos.

Se verifican de nuevo las dimensiones críticas, marcas de identificación y el cumplimiento de la norma técnica – API, ASTM, EN, etc. -.

  • Marcado y recubrimiento

Se marcan los tubos con identificación del fabricante, grado de acero, norma, tamaño, número de colada y otros datos de trazabilidad.

Si se requiere, se aplica un recubrimiento externo – barniz, aceite, pintura o recubrimientos especiales – para protección contra la corrosión durante almacenamiento y transporte.

  • Expedición

Finalmente, los tubos se agrupan en haces, empaquetan según especificaciones del cliente y se cargan para su envío.

La documentación de calidad – certificados, resultados de ensayos, trazabilidad – acompaña al material hasta el cliente.

18. ¿Cómo es el proceso de fabricación Mannesmann + Mandrel Mill de fabricación de los tubos que se emplean en la caldera e instalación de fluido térmico?

  • Fase 1: Preparación y acondicionamiento del material. Tiene como objetivo asegurar calidad metalúrgica y temperatura homogénea antes del perforado
  • Preparación del lingote

Se selecciona el acero adecuado – grado, composición y calidad superficial – y se prepara en forma de lingote. Se revisan defectos visibles y se acondicionan las superficies críticas para evitar que se propaguen durante la laminación.

  • Corte del lingote


El lingote largo se corta en piezas de longitud definida adecuadas para la capacidad del tren de laminación. El objetivo es que, tras todas las reducciones y alargamientos, se obtengan longitudes comerciales de tubo con un mínimo desperdicio.

  • Calentamiento en horno de hogar rotativo
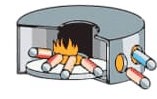

Las piezas con la longitud ya definida se calientan uniformemente hasta la temperatura de laminación, típicamente alrededor de 1 200–1 300 °C según el acero. El calentamiento homogéneo reduce la resistencia del material y evita tensiones internas que provocarían grietas durante el perforado.

  • Fase 2: Perforación y generación del tubo hueco. Se crea el hueco axial, que es la esencia del proceso sin soldadura
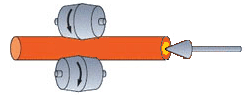
  • Perforado Mannesmann en laminador de rodillos cruzados-

Las piezas calientes pasan por un par de rodillos cruzados inclinados que lo hacen girar y comprimen radialmente el material. Por el efecto Mannesmann, el centro se fisura y se abre, permitiendo formar un hueco axial mediante un punzón cónico.

  • Formación del hueco en las piezas

El resultado del perforado es un tubo corto y grueso, denominado cascarón hueco. Este cascarón conserva todavía un espesor elevado y requiere posteriores operaciones de elongación y calibrado.

  • Fase 3: Laminación con mandril. Es el núcleo del proceso. Se define geometría y espesor. Controlar el espesor de pared, produce el gran alargamiento del tubo.
  • Inserción del mandril

Se introduce un mandril (barra maciza de acero) en el interior del cascarón hueco. El mandril actúa como “molde interno”, controlando el diámetro interior y ayudando a regular el espesor de pared durante la laminación posterior.
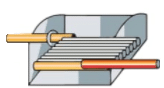
  • Horno de vigas móviles

Los tubos huecos se introducen en un horno de recalentamiento donde son transportados sobre vigas móviles que los elevan y avanzan de forma alternada, con el fin de recalentar homogéneamente el cascarón hueco hasta la temperatura adecuada para las etapas posteriores de laminación
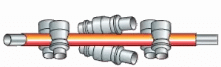
  • Laminación

El conjunto tubo‑mandril pasa por una serie de bastidores de rodillos que reducen gradualmente el espesor y el diámetro exterior, al tiempo que alargan significativamente el tubo. Esta etapa define en gran medida la geometría interna y la homogeneidad del espesor de pared.

  • Recalentamiento del tubo madre

Tras la laminación el tubo puede perder algo de temperatura y presentar variaciones térmicas. Se somete a un nuevo calentamiento controlado, habitualmente en un horno de solera de rodillos para optimizar su plasticidad antes de las fases de alisado y calibrado final.
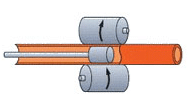
  • Laminador de alisado


El tubo se somete a una deformación suave que mejora la redondez, corrige pequeñas ondulaciones y afina la calidad superficial interna y externa. También ayuda a homogenizar localmente el espesor de pared.

  • Fase 4: Dimensionado, enfriamiento y tratamiento térmico. Se ajustan dimensiones finales y propiedades mecánicas.
  • Tren reductor‑estirador / calibrador

El tubo caliente pasa por un tren de varios bastidores que reducen sobre todo el diámetro exterior, ajustándolo a la medida final. Al mismo tiempo se produce un ligero estirado que mejora la uniformidad dimensional a lo largo de la longitud del tubo.
  • Cama de enfriamiento

El tubo se deposita en una cama de enfriamiento donde baja de temperatura de forma relativamente uniforme al aire o con ayuda de sistemas de enfriamiento controlado. Este paso estabiliza la microestructura antes de tratamientos térmicos o enderezados posteriores.
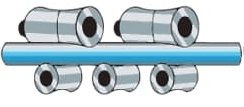
  • Primer enderezado


Una vez enfriado, el tubo puede presentar curvaturas debidas a tensiones internas. El primer enderezado corrige estas deformaciones globales, facilitando el manejo y mejorando la precisión para operaciones posteriores.

  • Tratamiento térmico – normalizado, temple y revenido, etc. –
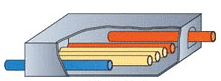

Según el grado de acero y las especificaciones, el tubo se somete a normalizado, recocido o temple y revenido para ajustar propiedades mecánicas y tenacidad. El tratamiento térmico también ayuda a aliviar tensiones internas generadas en la laminación.
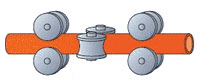
  • Recalibrado final

Tras el tratamiento térmico, a veces es necesario hacer un segundo calibrado ligero para corregir posibles cambios dimensionales y asegurar el diámetro final. Esta etapa también ayuda a mejorar la concentricidad y la redondez de la sección.

  • Enfriamiento y enderezado finales

De nuevo se enfrían los tubos tratados térmicamente sobre camas de enfriamiento.

Se realiza otro enderezado para dejar el tubo con la rectitud final, ya cerca de su estado comercial.

  • Fase 5: Acabado, inspección y expedición. Control de calidad y preparación comercial. Se garantiza que el tubo cumple la normativa que se ha aplicado – API, ASTM, EN… -.
  • Corte a longitud comercial

Los tubos largos se cortan a las longitudes especificadas (6, 12 o 18 m, según el producto). Este corte se hace con tolerancias ajustadas, minimizando desperdicio y preparando el tubo para su uso final.

  • Ensayo de partículas magnéticas

Se aplica un campo magnético al tubo y se usan sensores para detectar fugas de flujo – magnetic flux leakage – que podrían haber sido causadas por defectos, discontinuidades o inclusiones.

Es una técnica no destructiva que identifica principalmente defectos superficiales o cercanos a la superficie

  • Recorte de puntas y biselado

Se recortan las puntas para eliminar zonas defectuosas o deformadas por el proceso de laminación. Luego se mecanizan los extremos (end facing) y, en tuberías para soldadura a tope, se realiza el biselado según norma.

  • Inspección por ultrasonidos

Se realizan ensayos por ultrasonidos (UT) pasando sondas alrededor del tubo mientras gira o se desplaza. Las ondas ultrasónicas reflejadas permiten detectar defectos internos (poros, grietas, laminaciones) y también medir el espesor de pared de forma continua.
  • Pesado y medición

Cada tubo se pesa para verificar que está dentro de los rangos de masa por metro que especifica la norma, lo que también sirve de comprobación indirecta del espesor. Se miden longitud, diámetro exterior, espesor, ovalización y rectitud con instrumentos automáticos o manuales.

  • Inspección visual y dimensional

Inspectores revisan visualmente la superficie interior y exterior en busca de grietas, poros, laminaciones visibles, corrosión o daños mecánicos.

Se verifican de nuevo las dimensiones críticas, marcas de identificación y el cumplimiento de la norma técnica – API, ASTM, EN, etc. -.
  • Marcado y recubrimiento

Se marcan los tubos con identificación del fabricante, grado de acero, norma, tamaño, número de colada y otros datos de trazabilidad. Si se requiere, se aplica un recubrimiento externo – barniz, aceite, pintura o recubrimientos especiales – para protección contra la corrosión durante almacenamiento y transporte.

  • Expedición

Finalmente, los tubos se agrupan en haces, empaquetan según especificaciones del cliente y se cargan para su envío. La documentación de calidad – certificados, resultados de ensayos, trazabilidad – acompaña al material hasta el cliente.

Contacta

Somos eficientes

Orientados a la productividad, ahorro en costes y al respeto por el medio ambiente.

Somos expertos

Más de 40 años de experiencia y 1.500 proyectos en todo el mundo.

Somos de confianza

Más de 1000 clientes de una gran variedad de sectores industriales y de servicios.

    He leído y acepto la política de privacidad de este sitio web

    Referencias

    References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc