Idioma:

En este apartado se abordan aspectos importantes de una instalación de fluido térmico que muchas veces pueden pasar secundarios, cunado no inadvertidos.

Así, se informa de las uniones embridadas, su correcto montaje, los materiales y normativas asociados, la normativa sobre chimeneas o los discos de refuerzo, que es un sello hidráulico, así como algunos elementos constructivos y de seguridad.

  1. ¿Qué se entiende por unión embridada?
  2. ¿Cuáles han de ser los requisitos de una junta para una unión de bridas de cuello en una instalación de fluido térmico?
  3. ¿Cuáles son los problemas de las uniones embridadas como las que se usan en las instalaciones de fluido térmico?
  4. ¿Por qué en las instalaciones de fluido térmico se usan bridas de cuello y no bridas planas?
  5. ¿Cuál es la normativa que aplica a juntas y tornillos para las uniones embridadas?
  6. ¿Cómo debe ser el montaje de la junta en una unión embridada?
  7. ¿Cuál es el espesor de una junta para bridas de cuello en una instalación de aceite térmico?
  8. ¿Qué es el sello hidráulico en el depósito de recogida – colector – de una instalación de fluido térmico? ¿Para qué sirve?
  9. ¿Cuál es el comportamiento del sello hidráulico de un depósito de recogida en las instalaciones de fluido térmico, durante las fases de funcionamiento de la instalación?
  10. ¿Para qué sirven los “pads” en las instalaciones de fluido térmico?
  11. ¿Qué es el método de pre diseño de un “pad”? ¿Qué utilidad tiene?
  12. ¿Cuándo hay que recurrir a un “pad” en las instalaciones de fluido térmico?
  13. ¿Cuándo un PAD se suelda en su posición y cuando se hace la soldadura de las dos partes exterior para deslizarse por el injerto?
  14. En una instalación de fluido térmico para procesado de alimentos con intercambiador, ¿el fluido térmico a emplear debe ser de calidad medicinal en previsión de posibles fugas?
  15. ¿Cómo sería un APPCC en una instalación de fritura con fluido térmico?
  16. En una instalación de fritura usando vapor como fluido para calentar el aceite, ¿Qué ocurriría si hay una fuga en el intercambiador?
  17. ¿Cómo de dimensiona la tubería que conecta la instalación con el depósito de expansión?
  18. ¿Cuál es el procedimiento de montaje y apriete de las uniones embridadas?
  19. Antes de proceder al apriete de pernos en una unión embridada ¿Qué debe tenerse en cuenta?
  20. ¿Por qué es tan importante la secuencia de apriete de los pernos?
  21. ¿Cómo es el método de patrón en estrella de la secuencia de apriete de los pernos?
  22. ¿Cómo es el método de patrón del cuadrante de la secuencia de apriete de los pernos?
  23. ¿Se debe usar el mismo patrón de secuencia al aflojar/extraer el perno de una brida?

1. ¿Qué se entiende por unión embridada?

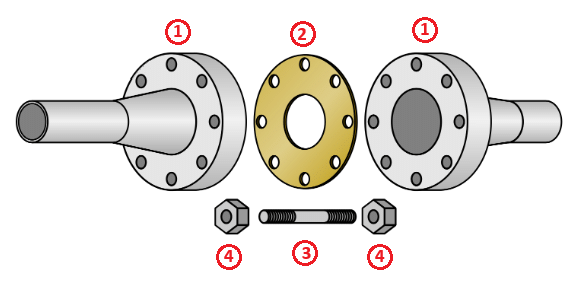
Una unión embridada o unión bridada es un tipo de unión mecánica en la que dos elementos, normalmente tramos de tubería o accesorios, se conectan mediante bridas atornilladas entre sí y una junta de estanqueidad interpuesta.

Consiste en dos bridas enfrentadas – 1 -, unidas mediante varios pernos o tornillos – 3 -, según tamaño de la brida, asegurados por tuercas – 4 -y una junta – 2 -, que pueden ser de distintos materiales, y que asegura el sellado de la unión.

El sellado se logra por la compresión controlada de la junta al apretar los pernos – 6 -, creando una unión estanca frente a fugas.

Es una unión no permanente, se puede montar y desmontar para tareas de mantenimiento, inspección o sustitución de equipos.

Se usa para conectar tuberías entre sí o con válvulas, bombas u otros equipos, especialmente indicada la unión embridada en sistemas que trabajan a presión, como es el caso de las instalaciones de fluido térmico.

2. ¿Cuáles han de ser los requisitos de una junta para una unión de bridas de cuello en una instalación de fluido térmico?

Las juntas en uniones embridadas con bridas de cuello – tipo 11 según UNE-EN 1092-1 – para instalaciones de fluido térmico deben cumplir normas europeas específicas para garantizar estanqueidad, resistencia térmica y compatibilidad.

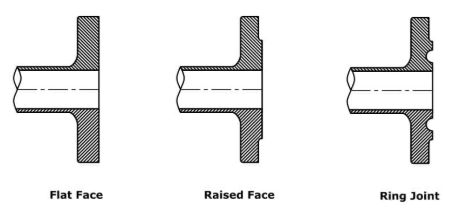
Las juntas deben ajustarse a UNE-EN 1514-1 para juntas planas no metálicas – tipos IBC o FF -, con dimensiones por diámetro nominal – DN -, presión nominal y tipo de cara de brida – plana tipo A o con resalte tipo B -.

Deben ser deformables para rugosidad de brida, pero resistentes a compresión con el par de apriete superior a la presión interna.

Para temperaturas de hasta 350 ºC, se recomienda:

  • Juntas No Metálicas

El grafito expandido puro – >99% – alcanza los 550ºC y el reforzado – con inserto metálico – soporta hasta 450-550ºC en continuo,

  • Juntas Semimetálicas y Metálicas

Juntas espirales wound – SWG- con relleno de grafito y metal – 316L o 304 – para temperaturas superiores a 350ºC y hasta 500 bar de presión, son excelentes para ciclos térmicos en fluido térmico.

También es de aplicación la normativa ASME cuyas directrices se muestran en la tabla adjunta

Cara de brida Norma junta Material Aplicación
Raised Face – RF – ASME B16.21 Grafito, PTFE reforzado, SWG Presiones medias, 350ºC
Ring-Type Joint – RTJ – ASME B16.20 Acero suave, 304SS soft Altas presiones/temperaturas
Falt Face – FF – ASME B16.21 Compuestos no asbesto Baja presión, fácil montaje

Las bridas usadas en las instalaciones de fluido térmico, son siempre Raised Face

3. ¿Cuáles son los problemas de las uniones embridadas como las que se usan en las instalaciones de fluido térmico?

La mayoría de las fallas de las uniones embridadas se deben a:

  • Un ensamblaje deficiente.
  • Una selección errónea del perno, ya sea en material o en longitud.
  • Una aplicación de un par de apriete incorrecto.

Los pernos de una unión embridada proporcionan la fuerza compresiva necesaria para sellar la junta y para prevenir las fugas. La fiabilidad de la unión depende de si se alcanza y se mantiene un nivel de tensión aceptable en cada uno de los pernos. El nivel de tensión a conseguir depende de varios factores, incluyendo el tipo de junta, la fuerza del perno, las condiciones de servicio y la rigidez de la brida.

La tensión aplicada a los pernos debe ser suficiente para sellar la junta en condiciones normales de funcionamiento, pero no debe de sobrepasar el límite compresivo de la junta. Ambas condiciones pueden dar lugar a fugas y al fallo de las uniones.

Con respecto a los pernos, la tensión debe ser suficientemente alta como para fijar el apriete adecuado, pero no tan elevada que provoque que el material sobrepase el punto de rendimiento. Si la tensión inicial del perno es demasiado baja entonces la cantidad total de tensión es baja y, en estas circunstancias, cualquier reducción subsiguiente en el espesor de la junta debido al deslizamiento dará lugar rápidamente a la pérdida de tensión del perno y a la fuga posterior.

Por lo tanto, es importante asegurar todas estas operaciones – tipo de perno, longitud, tensión aplicada -para conseguir uniones embridadas libres de fugas.

4. ¿Por qué en las instalaciones de fluido térmico se usan bridas de cuello y no bridas planas?

Se usan bridas con cuello – también llamadas Weld Neck o WN – porque soportan mucho mejor las condiciones típicas de las instalaciones de fluido térmico, como son altas temperatura y por tanto dilataciones importantes, que las bridas planas.

Los motivos son:

  • Distribución de tensiones

El cuello cónico hace una transición suave entre tubería y brida, de modo que las tensiones por presión interna y flexión se reparten a lo largo del cuello y del tubo, y no se concentran en la raíz de la brida como ocurre en una plana.

  • Menos fugas

Van soldadas a tope al tubo, con el mismo diámetro interior, consiguiendo una unión muy rígida y hermética, adecuada para fluidos a alta presión, inflamables o corrosivos, donde las fugas deben ser prácticamente nulas.

  • Mejor comportamiento frente a temperatura

El cuello largo absorbe mejor las dilataciones y contracciones térmicas de la línea, reduciendo el riesgo de fatiga en la zona de unión y de aparición de grietas en la soldadura.

  • Menor turbulencia y erosión interna.

Al coincidir el diámetro interior de tubo y brida y existir una transición gradual, el flujo es más uniforme (menor cambio brusco de sección), lo que reduce turbulencias, pérdidas de carga locales y erosión por partículas en fluidos de proceso.

  • Mayor rigidez y vida útil

La rigidez de una brida con cuello soldado a tope es mayor que la de una brida plana, lo que se traduce en menos deformaciones, mejor estanqueidad del asiento de la junta y mayor vida en servicio en instalaciones críticas.

Las bridas planas se reservan típicamente para servicios de menor presión y temperatura, donde las exigencias mecánicas y de estanqueidad son menores, por lo que, en la mayoría de instalaciones de fluido térmico, vapor sobrecalentado, etc., se prescribe la brida con cuello como estándar.

5. ¿Cuál es la normativa que aplica a juntas y tornillos para las uniones embridadas?

  • Normativa americana
  • ASME B16.21- Non Flat Gaskets for Pipe Flanges -. Regula las dimensiones de las juntas planas no metálicas – grafito armado, carbón comprimido -.
  • ASME B16.20 – Metallica Gaskets for Pipe Flanges -. Regula las juntas metálicas y espiro metálicas.
  • ASME B1.1 – Unified Inch Screw Threads -. Define el tipo de rosca de los tornillos
  • ASME VIII – ASME Boiler and Pressure Vessel Code -, Div1, apéndice 2, indica las ecuaciones para el diseño de juntas y los valores del factor de junta, m y del mínimo aplastamiento de junta.
  • Normativa Europea – EN –
  • EN 1514-1. Define las dimensiones de las juntas para las bridas de la norma EN 1092-1.
  • EN 1591-1. Es la norma específica que se utiliza para el cálculo del par de apriete de las uniones embridadas. Cálculo bastante complejo.

6. ¿Cómo debe ser el montaje de la junta en una unión embridada?

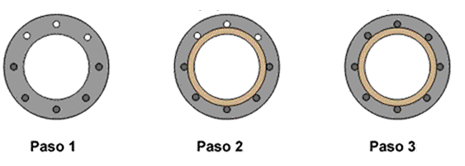
El método habitual para instalar la junta entre las dos bridas es primero instalar la mitad de pernos – en los huecos del centro de la tubería hacia abajo -, luego poner la junta entre las bridas, y posteriormente se inserta el resto de pernos en los huecos superiores de la brida.

Por último, se procede a ajustar todos los pernos según la secuencia que se determine y se ajustan definitivamente.

7. ¿Cuál es el espesor de una junta para bridas de cuello en una instalación de aceite térmico?

En las instalaciones de fluido térmico, donde las temperaturas son elevadas, se utilizan habitualmente juntas espirometálicas o de grafito armado.

Las juntas más delgadas ofrecen ventajas importantes:

  • Mayor resistencia a la explosión debido a la menor área de sección transversal expuesta a la presión interna del medio.
  • Tasas de fuga más bajas nuevamente debido al área de sección transversal más pequeña.
  • Mejor retención del torque de los sujetadores debido a las menores características de relajación de la fluencia de las juntas más delgadas.
  • Menor coste de la propia junta.

Las juntas con espesores mayores comprimen una distancia mayor. Por ejemplo, una compresión del 10 por ciento de una junta de 1,5 mm significa una compresión de 0,15 mm. En una compresión del 10 por ciento de una junta de 3,0 mm, la junta se comprimirá el doble – 0.3 mm -.

Esta compresión adicional significa que la junta más gruesa rellenará las irregularidades más profundas mejor que la junta más delgada.

Sin embargo, las juntas con espesores mayores pueden provocar otros problemas.

Una junta más gruesa se ve más afectada por la temperatura, por lo que tiene una mayor relajación por fluencia.

Por ejemplo, si una junta se carga con una presión de 220 MPa y se expone a una temperatura elevada durante 4 horas, la presión superficial residual de la junta para una junta de 1,0 mm de espesor será de 210 MPa y para una junta de 2,0 mm de espesor de 190 MPa.

La junta más gruesa ha perdido más presión en la superficie de la junta, lo que puede provocar una vida útil más corta de la junta y mayores tasas de fuga durante el funcionamiento.

La pérdida de presión en la superficie de la junta es proporcional a la temperatura, Cuanto más elevada sea, mayor pérdida de presión.

Como las instalaciones de fluido térmico trabajan a temperaturas elevadas, la conclusión es sencilla: el espesor mínimo necesario.

8. ¿Qué es el sello hidráulico en el depósito de recogida – colector - de una instalación de fluido térmico? ¿Para qué sirve?

El sello hidráulico, también llamado cierre hidráulico es un sistema muy sencillo pero eficaz, con el objetivo de impedir que el fluido térmico que esta recogida en el depósito colector de la instalación esté en contacto directo con el oxígeno del aire, ya que ese contacto provocaría una oxidación muy rápida del fluido térmico y lo haría ya inservible para volver a ser introducido a la instalación.

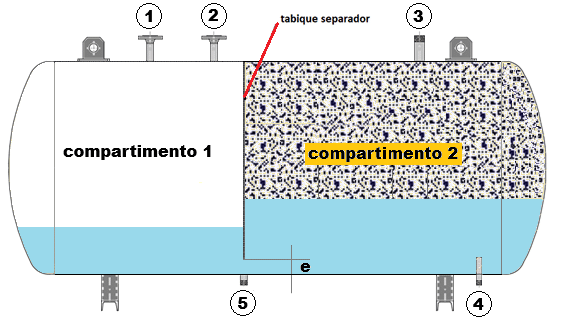
Para ello en el depósito de recogida se coloca un tabique separador que lo divide en dos compartimentos.

Este tabique separador debe ser hermético en casi todas sus partes y no permitir el paso de fluido de un compartimento a otro excepto en su parte inferior.

Tanto el volumen de ambos compartimentos como la sección de paso e que los une, deben ser calculados de forma cuidadosa y experta para que esta comunicación siempre se encuentre bañada en todo momento con el fluido térmico que se introduce en el depósito en la puesta en marcha.

La ausencia de contacto entre la atmósfera y el fluido térmico de la instalación, se debe a que este contacto sólo se realiza a través del venteo – 3 – del compartimento 2, mientras el compartimiento 1, que es el que está en contacto con la instalación por medio de la tubuladura 1 conectada al depósito de expansión y de la tubuladura 2, descarga de la válvula de seguridad del mismo, permanece siempre protegida de ese contacto por el fluido que baña la sección de paso, mientras exista suficiente nivel para que este siempre cubierta la sección de comunicación.

¿Cuál es ese fluido?

En teoría cualquier fluido podría emplearse como líquido de sellado en la base del depósito, podría ser cualquiera, ya que debe ser totalmente extraído ante un vaciado del fluido térmico de la instalación.

Sin embargo, hay unas condiciones básicas:

  • No debe reaccionar con el fluido térmico.
  • No introduzca agua, humedad o contaminantes que requieran posteriores deshumidificaciones largas al poner la instalación de nuevo en servicio.

Si fuera agua, obligaría que fuera perfectamente eliminada antes de la descarga de vaciado desde la instalación, puesto que en caso contrario y ante la nueva carga del fluido térmico desde el depósito de recogida, la puesta en marcha obligaría a una deshumidificación seguramente prolongada.

  • Sea fácilmente extraíble por la conexión – 5 – cuando se vacíe el sistema.
  • Sea el fluido que sea, deberá ser eliminado perfectamente a menos que fuera totalmente miscible con el fluido térmico de la instalación y que no alterara sus propiedades.

La solución más sencilla y menos costosa es usar el propio fluido térmico de la instalación, que estará permanentemente en contacto con el aire existente en el depósito colector y que será el que al realizarse la instalación se encuentre en la tubería de conexión de los depósitos de expansión y recogida.

Este aire se convertirá básicamente al cabo de un periodo de tiempo corto en Nitrógeno, después de haber oxidado el fluido térmico depositado para sellar el depósito de recogida.

Esta cantidad de fluido térmico en la base del depósito no puede ser enviada de nuevo a la instalación ni mezclarse con el fluido de la misma, ya que, aunque ha sido a temperatura muy baja, contacto continuo con el aire y se encuentra muy deteriorado por la oxidación sufrida. Se denomina a veces fluido “muerto” o simplemente oxidado.

Ante una necesidad de vaciado general de la instalación, debe vaciarse esa pequeña cantidad a través de – 5 – para proceder posteriormente al vaciado general de la instalación por medio de la bomba de llenado/vaciado a través de – 4 -.

9. ¿Cuál es el comportamiento del sello hidráulico de un depósito de recogida en las instalaciones de fluido térmico, durante las fases de funcionamiento de la instalación?

Será el mostrado en la figura.

Cómo se puede ver, la sección de paso se encuentra siempre bañada con el fluido térmico existente en el depósito.

Durante el montaje, parte de aire queda atrapado en la tubería que une el depósito de expansión con el de recogida y en el volumen gaseoso sobre el compartimento 1

Por eso, en una parada con vaciado general es obligatorio, en primer lugar, evacuar esta pequeña cantidad y tratarla como residuo – fluido térmico totalmente degradado -, y solo después efectuar el vaciado del resto de la instalación.

  • Instalación fría (inicio)
  • El nivel en el compartimento 1 es bajo; el de 2 está ajustado para mantener cubierta la abertura entre ambos compartimentos.
  • El gas en 1 y 2 está cerca de la presión atmosférica; solo hay un pequeño intercambio a través del venteo – 3 -.
  • Fase de calentamiento
  • El fluido térmico de la instalación se dilata y parte de ese volumen extra se desplaza hacia el depósito de expansión y desde éste al compartimento 1 del depósito de recogida.
  • El nivel sube en el compartimento 1, y por la propia comunicación en la base, también varía ligeramente en el compartimento 2, pero sin descubrir nunca la sección de comunicación entre ambos compartimentos.
  • Temperatura máxima
  • Se alcanza el máximo volumen de fluido en el circuito; el compartimento 1 está en su nivel más alto.
  • El gas en el compartimento 1 se comprime algo, pero como no está comunicado directamente con la atmósfera, no introduce aire nuevo en contacto con el aceite.
  • Enfriamiento
  • Al descender la temperatura, el fluido se contrae y parte del aceite almacenado en el compartimento 1 se devuelve a la instalación.

Los niveles vuelven progresivamente a la situación de partida, manteniendo la inmersión de la sección de comunicación en todo momento.

10. ¿Para qué sirven los “pads” en las instalaciones de fluido térmico?

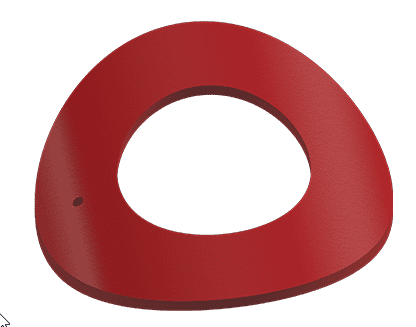
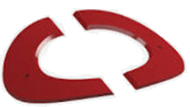
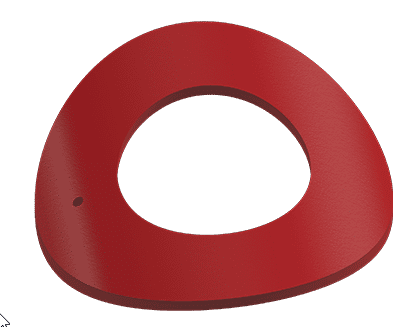
Un disco de refuerzo se acostumbra a llamar pad, que en inglés significa almohadilla o cojín, ya que su forma es parecida.

Se aplican en:

  1. Tuberías ramificadas. En numerosas ocasiones, surge la necesidad de realizar ramificaciones desde una tubería principal para crear conexiones adicionales.

### Recipientes a presión, como depósitos, interacumuladores, etc., en donde un aumento del espesor de pared no es posible o representa problemas técnicos.

Se utiliza el “pad” cuando el grosor de la pared del equipo al que se conecta la tubería no sea suficiente para sostener la presión y es necesario proporcionar un refuerzo adicional.

Sus funciones principales son:

  1. Compensación de material

Cuando se hace un agujero en una tubería para conectar otra – derivación -, se elimina parte del acero que soporta la presión. El disco de refuerzo añade la cantidad de metal necesaria para que la zona recupere su capacidad de carga original.

  1. Distribución de tensiones

Ayuda a repartir los esfuerzos y las vibraciones de forma más uniforme por toda la zona de la soldadura, evitando que se concentren puntos críticos que podrían causar grietas o fallos bajo presión.

  1. Seguridad en alta presión

Se utilizan especialmente en sistemas de presión elevada donde las conexiones estándar – como por ejemplo las “T” – no son viables o suficientes para mantener la integridad estructural del sistema.

  1. Cumplimiento de normativas

Facilita que las conexiones que se realicen en las tuberías cumplan con los códigos de diseño industrial, como ASME B31.3 – para tuberías -, ASME VIII Div.1 UG27 – para recipientes a presión y EN 13445-3 Párrafo 9.4.

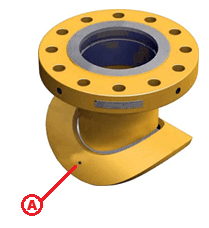
Suelen incluir un pequeño agujero – Weep hole, agujero de ventilación, A – que sirve para dos cosas:

  1. Permitir la salida de gases atrapados entre el disco y el cuerpo del recipiente o tubería formados durante el proceso de soldadura. Sin ese agujero, la expansión térmica de los gases podría deformar el metal o causar defectos en la soldadura final.
  2. Detección de fugas al servir como “testigo”. Si el cuerpo del recipiente i tubería fallan, el fluido del proceso saldrá por ese agujero, alertando a los operarios de una fuga interna antes de que la presión se acumule detrás del refuerzo.
  3. Prueba de presión. El agujero suele estar roscado – por ejemplo, 1/4″ NPT – para permitir conectar un manómetro y realizar una prueba neumática – normalmente con aire y jabón – para verificar la integridad de las soldaduras del disco antes de poner el equipo en servicio.

Los discos de refuerzo deben ser fabricados por personal especializado y normalmente se fabrica con el mismo material o uno compatible con el de la tubería o recipiente para garantizar una buena soldabilidad y evitar la corrosión galvánica.

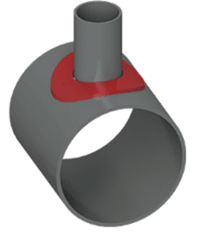
Se fabrican en dos piezas en forma de anillo o arandela, que se han doblado para adaptarse a la curvatura de un recipiente a presión – tubería o depósito – en los que se desea realizar un injerto de un tubo.

Pueden soldarse una vez ya colocadas en su posición, o la soldadura de las dos partes es exterior y el disco de refuerzo se desliza por el ramal para cubrir la conexión de soldadura. – dependiendo de las dimensiones del recipiente a presión y del injerto a realizar -,

Posteriormente se suelda tanto a la tubería del ramal como a la de cabecera.

11. ¿Qué es el método de pre diseño de un “pad”? ¿Qué utilidad tiene?

El método de pre diseño es rápido y puede ser útil para tener una primera geometría de PAD, pero tiene varias limitaciones importantes y nunca sustituye al método estricto, ya que:

  1. No asegura el cumplimiento de la norma ASME B31.3
  2. No capta efectos geométricos particulares
  3. El esquema de pre diseño suele asumir derivaciones “típicas”: ángulo recto, diámetros estándar, proporciones razonables entre diámetros de colector y ramal.
  4. Si la derivación es en otro ángulo, el cabezal es muy delgado respecto al ramal, o el ramal es muy grande en proporción al cabezal, el método rápido puede infravalorar o sobrevalorar la necesidad de refuerzo.
  5. Ignora detalles de soldadura y de materiales
  6. No entra en detalles como: tipo exacto de unión – set-on, set-in, integrally reinforced-, categoría de junta, defectos de fabricación, o variaciones de resistencia por material distinto en el pad.
  7. Tampoco suele considerar en detalle el efecto de la corrosión, que en tu cálculo formal sí se incluye a través de c en los espesores Tb y Th.
  8. No considera cargas adicionales
  9. El pre diseño rápido está centrado casi siempre en la presión interna.
  10. Si en la derivación actúan momentos importantes – flexibilidad de tubería, soportes cercanos, viento, etc. -, el método no los tiene en cuenta. En esos casos el refuerzo necesario puede ser mayor que el derivado solo de la presión.
  11. Es muy dependiente de experiencias

Muchas reglas de pre diseño – porcentaje de A1, bandas típicas de Dr y Tr, proceden de la experiencia de ciertos proyectos, no directamente de código.

Esto significa que pueden ser conservadoras en unos rangos de diámetros y poco conservadoras en otros.

Resumiendo:

El método pre diseño es adecuado para seleccionar un PAD “candidato” que luego debe comprobarse con el método estricto y nunca debe ser el único criterio de aceptación del diseño.

12. ¿Cuándo hay que recurrir a un “pad” en las instalaciones de fluido térmico?

En los injertos sobre depósitos, recipientes y conducciones, se recurre a la ejecución de un pad cuando la conexión no puede resolverse mediante una pieza estándar de mercado, como una “Tee” o un accesorio equivalente, o cuando la geometría de la unión exige repartir mejor los esfuerzos en la pared del equipo.

Ocurre en derivaciones soldadas en depósitos – injertos – y en ramificaciones de tuberías, donde la penetración directa de un tubo en la envolvente o en el otro tubo puede generar concentraciones de tensiones, pérdidas de espesor local o una zona afectada por la soldadura demasiado comprometida.

El pad no es un recurso automático, sino una solución de diseño cuando la unión directa no resulta suficiente desde el punto de vista mecánico, constructivo o de integridad.

La necesidad de incorporar un pad suele justificarse en alguno de estos casos:

  1. Cuando no existe una “Tee” comercial adecuada por diámetro, espesor, material o configuración geométrica.

Así por ejemplo no existen “Tees” de DN 125 x DN 40 o de DN 200 x 80 o DN 300 x DN 100. Se podría pensar porque estas ramificaciones no precisan PAD’s, pero por cálculo, se puede comprobar que en muchas ocasiones sí lo precisan según la temperatura y la presión de diseño.

  1. Cuando el injerto se realiza sobre una superficie curva o sobre un recipiente, y es necesario aumentar el espesor efectivo en la zona de unión.

Al igual que en el anterior caso, no existen para depósitos más allá de 2000 mm de diámetro y longitud de virola 3000 mm para injertos de por ejemplo DN 125. En los casos de depósitos, el coste económico de una “Tee” de mercado, aunque existiera con el espesor de pared requerida por el depósito, sería muy elevado y sería mucho más rentable un PAD.

  1. Cuando la carga transmitida por la tubería, produce vibración, dilatación térmica o esfuerzos de montaje, ya no por debilitar la resistencia a presión, hace recomendable reforzar la zona.

Su uso debe venir acompañado del cálculo o justificación correspondiente, de una definición clara del espesor, diámetro y contorno del refuerzo, y de un procedimiento de soldadura e inspección acorde con el servicio previsto.

13. ¿Cuándo un PAD se suelda en su posición y cuando se hace la soldadura de las dos partes exterior para deslizarse por el injerto?

Los dos procesos son:

  1. Dos piezas que se sueldan en posición

Esta forma se usa casi siempre cuando la tubería principal ya está montada – líneas en servicio – y no se pueden deslizar piezas desde el extremo.

  1. Se preparan las superficies – limpieza, eliminación de óxido y pintura – tanto en la tubería o depósito como en las dos mitades del PAD.
  2. Se presentan las dos mitades abrazando el injerto y se puntean primero con cordones de soldadura cortos para fijar posición y evitar deformaciones.
  3. Una vez correctamente alineadas con el eje de la derivación, se completa la soldadura perimetral de cada mitad a la tubería y entre sí con cordón continuo alrededor del contorno del injerto.
  4. Después se taladra o se corta el orificio en la tubería si no estaba hecho, mediante taladro, sierra de corona o soplete, según procedimiento, y se remata el cordón interior si el diseño lo exige.
  5. Pieza cerrada que se desliza por el injerto

Este método es muy habitual en calderería y se reduce el tiempo de soldadura en campo y se pueden hacer ensayos – radiográficos, líquidos penetrantes, etc. – más cómodamente. En diámetros grandes y espesores medios/altos, la soldadura en taller ayuda a controlar ovalizaciones y entrada de calor.

  1. Se arma el PAD completo en taller
  2. Se desliza este conjunto por la tubería de acero al carbono cuando aún está en banco, hasta la posición de diseño del injerto.
  3. En esa posición se suelda el PAD al tubo con cordón perimetral, controlando mejor deformaciones, alineación y calidad de cordones, porque se trabaja en rotación y a altura cómoda.

14. En una instalación de fluido térmico para procesado de alimentos con intercambiador, ¿el fluido térmico a emplear debe ser de calidad medicinal en previsión de posibles fugas?

No, el fluido térmico no tiene por qué ser de calidad medicinal, pero en industria alimentaria sí se usan fluidos térmicos específicamente certificados para posible contacto accidental y de poca importancia con los alimentos – de grado alimentario, clasificación HT1 -.

Los fluidos térmicos “food grade” se fabrican exclusivamente para la industria alimentaria, con formulaciones que cumplen requisitos tipo FDA 21 CFR y están certificados como HT1.

Estos fluidos no son “medicinales”, pero están formulados para que, si hubiera una fuga accidental a través del intercambiador, el riesgo toxicológico sea mínimo dentro de unos límites muy bajos de contaminación.

Aunque el fluido térmico esté certificado HT1, una fuga que contamine de forma apreciable el producto normalmente obliga a desecharlo.

La certificación no autoriza un contacto significativo ni sistemático. La certificación HT1 garantiza que los componentes del fluido son químicamente seguros, inodoros e insípidos a esas dosis ínfimas, de forma que no comprometan la inocuidad del alimento en caso de un incidente muy limitado.

Ante la detección de una fuga:

  1. Fuga relativamente importante

Si la fuga es clara o sostenida – pérdida visible de fluido, contaminación detectable en el aceite de fritura o en el producto -, la práctica prudente y alineada con seguridad alimentaria es rechazar el lote afectado, aunque el fluido sea HT1.

  1. Fuga de poca importancia

Ante la detección de una fuga detectada rápidamente y que la cantidad potencialmente incorporada al lote parece de poca importancia, pueden tomarse dos tipos de decisiones:

  1. Decisión correcta administrativamente

Puede argumentarse que el riesgo es muy bajo y está cubierto y declarado en el APPCC, con criterios objetivos de decisión – parar, analizar, descartar, etc. -.

  1. Decisión conservadora y la que se toma habitualmente

Parar la producción, segregar el lote y por defecto, desecharlo si no hay certeza de que el contacto ha sido nulo.

Hay que tener muy presente que además del criterio toxicológico, entran en juego la trazabilidad, la percepción del consumidor y la responsabilidad legal.

Vender un producto que sabes que ha estado en contacto con un fluido industrial, aunque sea HT1, es muy difícil de demostrar sin ninguna duda que la exposición ha sido “incidental mínima”.

15. ¿Cómo sería un APPCC en una instalación de fritura con fluido térmico?

En el caso de una instalación de fritura con fluido térmico e intercambiador fluido térmico/aceite de fritura, el riesgo de contaminación sería un peligro “químico” que debería analizarse y, si procede, tratarse como punto de control – diseño de intercambiador, sistema de detección de fugas, criterios para desechar producto, etc. -.

Apartado APPCC – Riesgo por fluido térmico en freidora –

Descripción del peligro

  1. Peligro químico

Posible contaminación del aceite de fritura y del producto por entrada accidental de fluido térmico del circuito de calentamiento (aceite térmico grado alimentario HT1 / NSF).

  1. Origen

Fugas internas en el intercambiador aceite térmico–aceite de fritura o rotura de elementos del circuito térmico (tubos, juntas, empaquetaduras).

  1. Fase del proceso afectada

Zona de fritura continua de patatas fritas (freidora + circuito de recirculación de aceite de fritura + intercambiador aceite térmico / aceite de fritura).

  1. Medidas preventivas

Diseño higiénico y seguro del equipo:

  1. Intercambiador de calor de alta integridad (carcasa y tubos o doble pared) con fluidos claramente separados.
  2. Uso de fluido térmico certificado HT1/NSF específico para industria alimentaria (apto para contacto incidental con alimentos).
  3. Programa de mantenimiento preventivo:
  4. Pruebas de estanqueidad periódicas en intercambiadores y circuito de aceite térmico.[145][146]
  5. Inspección visual de posibles fugas, pérdidas de nivel o manchas de fluido en áreas cercanas a la freidora.
  6. Formación del personal en detección precoz de fugas y actuación ante incidentes (parada, aislamiento de equipos, segregación de producto).
  7. Punto de Control Crítico propuesto
  8. Integridad del circuito aceite térmico –freidora – con ausencia de fugas entre fluido térmico y aceite de fritura.
  9. Una pérdida de integridad puede dar lugar a contaminación química directa del producto y no es posible garantizar la eliminación posterior del contaminante por tratamiento térmico.
  10. Límites críticos
  11. No se admiten fugas visibles de fluido térmico en la zona de freidora, ni indicios de contaminación en el aceite de fritura – cambios anómalos de olor, color o presencia de fases extrañas -.
  12. No se admiten descensos no justificados de nivel en el circuito de aceite térmico asociados a la freidora, que pudieran indicar fuga interna.
  13. Sistema de vigilancia
  14. Inspección visual diaria del entorno del intercambiador y de la freidora (presencia de manchas, goteos o acumulaciones de fluido térmico).
  15. Control rutinario de niveles en el circuito de aceite térmico y registro de reposiciones de fluido.
  16. Verificación periódica – anual – de estanqueidad del intercambiador según protocolo de mantenimiento preventivo.
  17. Medidas correctoras

En caso de detección de posible fuga o sospecha de contaminación:

  1. Parada inmediata de la freidora y aislamiento del intercambiador afectado.
  2. Segregación del lote de producto potencialmente afectado desde el último control conforme.
  3. Evaluación técnica de la incidencia. En ausencia de evidencia clara de que no ha habido contacto entre fluido térmico y aceite de fritura, el producto afectado se considera no conforme y se destina a destrucción o gestión como residuo, aun tratándose de fluido HT1.
  4. Retirada y gestión del aceite de fritura posiblemente contaminado según gestor autorizado de residuos. Recarga con aceite nuevo y purga del circuito si procede.
  5. Verificación y documentación
  6. Revisión periódica del funcionamiento mediante auditorías internas, análisis de registros de incidencias y mantenimiento.
  7. Conservación de:
  8. Registros de inspecciones visuales y controles de nivel.
  9. Informes de mantenimiento y pruebas de estanqueidad.
  10. Registros de incidencias, medidas correctoras y destino de productos no conformes.

16. En una instalación de fritura usando vapor como fluido para calentar el aceite, ¿Qué ocurriría si hay una fuga en el intercambiador?

Con vapor y hay una fuga hacia el lado del aceite, el contaminante que entra es agua y afecta al aceite de fritura y al proceso, no tanto por toxicidad sino por seguridad de proceso y calidad del producto:

  1. El agua en contacto con aceite a 170–180 ºC se vaporiza violentamente, generando burbujeo intenso, salpicaduras e incluso proyecciones de aceite, con riesgo claro para la seguridad – quemaduras, sobrepresión local, espuma-.
  2. A nivel de aceite, el exceso de agua acelera la hidrólisis y la degradación del aceite de fritura, con oscurecimiento, aumento de acidez, peor olor y afecta al sabor del producto.
  3. En el producto, además del sabor, puede puntualmente haber textura irregular y defectos superficiales, dependiendo de cómo y dónde entre esa agua.

Una fuga de vapor no introduce un tóxico, pero sí un contacto “agua–aceite a alta temperatura que puede hacer el proceso peligroso y degradar de golpe el aceite y la calidad del lote.

En estas condiciones ¿Se podría vender el producto?

Desde el punto de vista de seguridad alimentaria:

  1. El agua condensada es, en principio, agua de caldera – si está bien tratada -, no un producto químico peligroso en sí mismo; el riesgo toxicológico directo es bajo.
  2. Sin embargo, la fuga suele ir asociada a degradación del aceite de fritura, con más compuestos de oxidación y a un proceso anormal con salpicaduras y cambios de temperatura, posibles restos metálicos si la rotura es mecánica.
  3. En un sistema APPCC bien planteado, cualquier incidente de fuga en el intercambiador vapor/aceite se considera causa para parar, segregar lote y evaluar la gravedad.

Si ha habido una fuga apreciable, lo prudente es considerar ese aceite y ese lote no conformes y desecharlos, por riesgo de deterioro del aceite y por no poder garantizar condiciones de proceso controladas.

Comparado con el caso de fluido térmico HT1

Regulatoriamente es más defendible que una contaminación por agua/vapor sea menos grave que por un fluido térmico, pero en la práctica, para una rotura real, el criterio operativo suele seguir siendo el mismo: “producto contaminado = producto desechado”.

Por tanto, usar vapor no evita desechar producto en caso de fuga.

Simplemente cambia el tipo de contaminante y el tipo de riesgo, pero a nivel de planta se tratará cualquier fuga como incidente grave de proceso.

Tabla resumen de la comparación del uso de vapor o fluido térmico para una empresa de procesamiento de alimentos

Aspecto Vapor Fluido térmico
Rango de temperatura útil Limitado por curva de saturación. Para temperaturas de 180–200 ºC requiere presiones relativamente elevadas. Altas temperaturas a presiones bajas, con amplio margen sobre los 180 ºC de fritura
Presión de operación Sistema presurizado con decenas de bar para temperaturas altas, con exigencias fuertes de equipos a presión Circuito de baja presión con menor riesgo de explosión y menos requisitos de diseño por presión
Eficiencia energética global Pérdidas en purgas, retorno de condensados Muy buena eficiencia al trabajar en circuito cerrado sin cambios de fase ni purga. Mejor aprovechamiento de la energía.
Complejidad del sistema Necesita tratamiento químico de agua, gestión de corrosión, purgas y retorno de condensado Sistema más simple: caldera de aceite térmico, bomba(s) y tanque de expansión; sin tratamiento de agua ni corrosión por ésta
Corrosión y ensuciamiento El agua/vapor produce corrosión en caldera, tuberías y equipos, con necesidad de vigilancia y reparaciones El fluido térmico no es corrosivo
Seguridad operacional Riesgo asociado a alta presión, fallos de trampas de vapor, golpes de ariete, fugas de vapor y condensado caliente. Mayor seguridad al trabajar casi sin presión y sin riesgo de golpes de vapor. Menor probabilidad de accidentes
Control de temperatura freidora La temperatura de pared depende de la presión de vapor; cambios de presión afectan bruscamente la temperatura. Control más fino y estable de temperatura, al regular directamente la temperatura del aceite térmico y su caudal.
Integración con otros consumos Sólo si la planta ya usa vapor – escaldado, CIP, pasteurización, etc. Muy buena para procesos que requieren temperaturas elevadas con bajas presiones. Si hay consumo pequeño de vapor puede instalarse un intercambiador fluido térmico/vapor
Fugas y contaminación Una fuga introduce agua. Riesgo de salpicaduras violentas, degradación del aceite, pero baja toxicidad química directa Fuga introduce fluido orgánico. Se exigen fluidos térmicos de grado alimentario, aunque sigue siendo un incidente importante
Inversión inicial – CAPEX – Menor que con el fluido térmico Mayor por coste inicial de la carga de fluido térmico
Coste operativo – OPEX – Elevado Menor. Amortización del coste de inversión mucho más rápido
Adecuación típica a freidoras de producciones elevadas – más de 3 t/h – Posible, pero poco habitual especialmente sin otros consumidores importantes de vapor en la industria Los fabricantes consideran el fluido térmico como la opción preferida para freidoras industriales por eficiencia y seguridad.

17. ¿Cómo de dimensiona la tubería que conecta la instalación con el depósito de expansión?

Según la norma UNE 0-310-92 “Instalaciones transmisoras de calor mediante líquido diferente del agua”, el diámetro de la tubería entre la caldera y el depósito de expansión será como mínimo de 15 mm y se calculará en función del volumen total de fluido térmico en la instalación, la potencia térmica de la caldera y la temperatura de diseño.

Hay que tener presente que por la tubería debe fluir el líquido en ambos sentidos – de instalación a depósito y también en sentido contrario -, incluso en las condiciones más desfavorables, sin sobrepasar en ningún caso la velocidad de 0.5 m/s.

Estas condiciones más desfavorables, serán en la arrancada del sistema y en la parada del mismo, en donde habrá las dos temperaturas más extremas y con mayor rapidez de enfriamiento o calentamiento.

La norma indica que el diámetro del tubo de conexión, debe tener un diámetro igual o superior al valor más alto entre los obtenidos del cálculo de la fórmula del párrafo anterior y de la aplicación de la fórmula

d=0,00136×Q

En donde

d es el diámetro de la tubería en m

Q es la potencia instalada en kJ/s (kW)

Veamos un ejemplo

Temperaturas (ºC) Volumen de la instalación (l) Máxima potencia
de las calderas (kW)
Diámetro de la
tubería de conexión
Mínima Máxima En frio En caliente Por velocidad Por fórmula
20 300 3747 4713 1000 1 ¼” 43.01 mm

Como se debe tomar el valor máximo, la tubería de conexión debería ser mínimo de 1 ½”, diámetro interior SCH 5S, 5, 10S o 10.

No existe otra norma o reglamento a nivel europeo o de EUA que contemple este cálculo.

18. ¿Cuál es el procedimiento de montaje y apriete de las uniones embridadas?

El procedimiento que sigue cumple con las mejores prácticas de la industria y se basa en los especificado en:

  1. ASME PCC-1. Procedimientos de apriete de pernos para uniones embridadas
  2. EN 1591-1. Norma europea de cálculo y diseño de uniones embridadas
  3. Directiva PED 2014/68/UE. Requisitos esenciales de seguridad para equipos a presión
  4. ASME B16.5/B16.47. Bridas estándar

Durante todo el montaje debe usarse un Equipo de Protección Personal – EPP – adecuado con guantes y gafas de seguridad. Según la situación de la instalación, también casco.

  1. Preparación

Antes de comenzar, asegurarse de tener todas las herramientas necesarias, incluyendo torquímetros calibrados, llaves dinamométricas y la tabla de torque de pernos correspondiente.

  1. Inspección preliminar

En esta fase debe verificarse que las bridas, juntas, pernos y tuercas no tienen ningún defecto; en ese caso deben ser rechazados. Todas las roscas de los tornillos y caras de las bridas serán examinadas en busca de imperfecciones.

Se comprobarán las principales dimensiones de la brida – diámetros internos y externo, círculo de pernos, diámetro de asiento de la junta, número y tamaño de pernos -.

  1. Limpieza previa

Antes del montaje, limpiar las caras de las bridas y roscas de pernos con solvente adecuado para eliminar grasa, aceite, óxido o suciedad. Verificar que las caras de las bridas estén libres de ralladuras, marcas de herramienta o daño que pueda comprometer la estanqueidad.

  1. Alineación de las bridas

Una correcta alineación de todos los elementos es fundamental en el ensamblaje de una unión bridada. En el Apéndice E del estándar ASME PCC-1 se indican las diferentes etapas para garantizar la alineación de todos los componentes. Verificar que no haya separación entre bridas (gap) y que el paralelismo sea correcto.

  1. Instalación de la junta

Debe usarse una junta nueva, no siendo recomendado usar juntas previamente utilizadas. Se posicionarán cuatro pernos para facilitar el centrado de la junta. La junta se instalará centrada entre ambas bridas, y se verificarán las dimensiones principales de la misma. Para asegurarse de la posición de la junta se puede usar un espray adhesivo compatible con el proceso, ajustándose posteriormente el resto de los pernos y tuercas.

  1. Lubricación

Aplicar lubricante o compuesto antiadherente en las roscas de pernos y faces de las tuercas (compatible con el fluido y temperatura del proceso). Esto asegura que el torque aplicado se traduzca en la tensión correcta del perno.

  1. Apriete de pernos

Herramientas calibradas Verificar que las llaves de torque estén calibradas y que los tensionadores hidráulicos funcionen correctamente antes de comenzar.

En función del tamaño de los pernos y los requerimientos del Proyecto, el apriete de los pernos puede realizarse usando diferentes técnicas: con apriete de las tuercas usando llave de torque, o tensionando los pernos con un tensionador hidráulico de pernos.

  1. Secuencia de apriete específica
  2. Utilizar patrón cruzado/diagonal – patrón de 8 puntos para bridas con 8+ pernos –
  3. Aplicar torque progresivo en 2-3 pasadas: 30%, 60%, 100% del torque final
  4. Especificar valores de torque según tamaño de perno, clase de brida y material
  5. Verificación post-apriete:
  6. Comprobación final de torque después de apretar todos los pernos – revisión individual –
  7. Verificar que no haya separación entre bridas
  8. Documentar el torque aplicado y secuencia utilizada
  9. Apriete final tras ciclado térmico

En sistemas con operación a alta temperatura, recomendar reapriete después del primer ciclo térmico (cuando el sistema se enfría), especialmente para juntas no metálicas o compuestas.

  1. Pruebas de estanqueidad

Realizar prueba hidrostática o neumática después del montaje completo. Inspeccionar visualmente en busca de fugas bajo la presión de prueba especificada en el proyecto.

Documentación y trazabilidad

Es recomendable:

  1. Registrar lotes de pernos, juntas y material de las bridas
  2. Documentar el torque aplicado, secuencia utilizada y fecha de montaje
  3. Firmar reporte de montaje según requisitos del proyecto y normativa aplicable

Con el fin de mantener la trazabilidad para futuras inspecciones y mantenimiento o determinar posibles lotes defectuosos y evitar su empleo en futuras instalaciones.

19. Antes de proceder al apriete de pernos en una unión embridada ¿Qué debe tenerse en cuenta?

Toda conexión de brida exitosa comienza con una preparación adecuada. Omitir estos pasos puede provocar fallas en la unión, independientemente de la secuencia de apriete elegida.

### Inspección de superficies y componentes

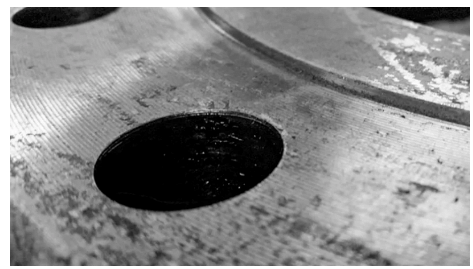
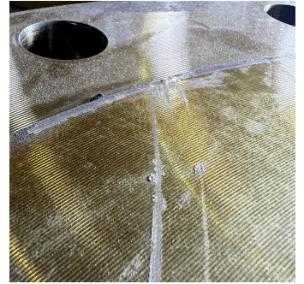
Limpiar a fondo todas las caras de las bridas para asegurarse un sellado adecuado.

Examinar cada superficie cuidadosamente para detectar rebabas, abolladuras o daños que puedan comprometer el sellado.

Revisar todos los pernos y tuercas para detectar daños en las roscas o corrosión, y reemplazar cualquier componente que presente signos de desgaste.
### Lubricación y configuración inicial

Aplicar el lubricante adecuado a todas las roscas para reducir la fricción y evitar el desgaste durante el apriete.

Apretar a mano cada tuerca hasta que quede bien ajustada contra la superficie de la brida y verificar que la junta esté correctamente alineada.

Antes de comenzar la secuencia, asegurarse de que todas las herramientas de torsión estén calibradas y listas para usar.

## Comprensión de las secuencias de torsión

Existen diferentes valores según la secuencia de apriete utilizada.

Según el número de pernos y secuencia se requiere progresiones de apriete específicos para lograr un sellado adecuado.

## ¿Por qué es tan importante la secuencia de apriete de los pernos?

Para completar una unión de brida, es fundamental controlar adecuadamente la variación de tensión en los componentes de la unión.

Por ejemplo, la junta o el sello deben comprimirse uniformemente sobre la superficie de la brida y se debe evitar la desalineación al realizar las uniones para la transmisión de par a través de eje.

Si se aprietan los pernos en un extremo de una brida, existe el riesgo de que una de las partes se abombe ligeramente, lo que puede provocar una desalineación del eje.

Esto podría derivar en un problema grave de vibraciones, compresión desigual de la junta -1 -, caras no paralelas – 2 -, posible deformación – 3 – y doblado de los pernos – 4 -.
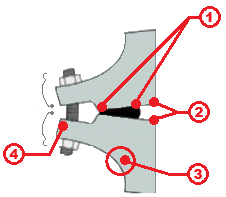
## Para evitar estos posibles problemas, la secuencia de apriete de los pernos debe seguir unos métodos basados en evitar diferencias sustanciales entre ellos y que las solictudes a que les obligue la instalación sean parejas.

## Los métodos más conocidos y habituales son:

## Patrón de estrella

  1. Patrón de estrella modificado
  2. Patrón del cuadrante

### Para determinar qué método se va a emplear hay que tener en consideración tres factores:

### Número de pernos

Las conexiones de menor tamaño funcionan mejor con el patrón de estrella tradicional, mientras que las conexiones de mayor tamaño se benefician de los métodos de estrella o cuadrante modificados.

### Requisitos de instalación

Las limitaciones de tiempo podrían obligar a optar por métodos más rápidos, pero las aplicaciones de sellado críticas exigen enfoques probados.

Hay también que tener en cuenta la experiencia del equipo de instalación, ya que algunos métodos requieren técnicos más cualificados.

### Condiciones de solicitud

Los diferentes tipos de juntas funcionan mejor con secuencias específicas, y la presión de operación influye en la selección del método.

Considerar también la frecuencia con la que necesitará acceso para mantenimiento a la conexión.

La selección de la secuencia correcta de apriete de pernos afecta el tiempo de instalación, la formación del personal que la va a ejecutar, la confiabilidad de la unión y los requisitos de mantenimiento, pero garantiza conexiones de bridas confiables, asegura seguridad y evita costes económicos derivados de fallos en las uniones.

## ¿Cómo es el método de patrón en estrella de la secuencia de apriete de los pernos?

Desde 1938, el patrón de estrella ha sido el estándar industrial para bridas ASME de todos los tamaños. Este método funciona eficazmente con la mayoría de los tipos de bridas y materiales de junta.

La idea principal de este orden es que haya una distribución uniforme y que haya un sellado correcto, asegurando que la pieza se asiente completamente plana y sin tensiones internas que puedan provocar escapes o roturas.

En lugar de ir en círculo – lo que deformaría la junta o la brida -, se va saltando de un lado a otro, pasando siempre por la zona central o el extremo opuesto.

Se empieza aplicando torsión inicial a los pernos opuestos en una secuencia diagonal, aumentando gradualmente la presión con cada pasada hasta alcanzar la especificación final.

### Ventajas

  1. Funciona universalmente con bridas ASME B16.5
  2. Maneja cualquier tipo de junta de manera confiable
  3. Ideal donde los métodos probados son lo más importante
  4. Funciona bien con pernos de diámetros de 1 pulgada o superiores

### Limitaciones

  1. Implica más tiempo con las bridas con 12 pernos o más
  2. Requiere varias pasadas completas
  3. Menos eficiente que los métodos modernos
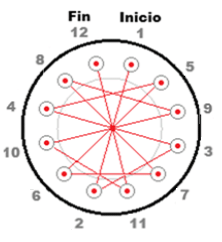

La imagen muestra la secuencia del patrón en estrella para una brida de 12 pernos.

Secuencia para 12 pernos

## La secuencia para los diferentes números de pernos sería:

## ¿Cómo es el método de patrón del cuadrante de la secuencia de apriete de los pernos?

El patrón de cuadrante ofrece máxima eficiencia para bridas de gran diámetro manteniendo al mismo tiempo la integridad de la unión durante todo el proceso de ajuste.

Los instaladores aprietan los pernos secuencialmente dentro de los cuadrantes de la brida, lo que reduce el movimiento transversal de la brida y ahorra un tiempo significativo durante la instalación.

### Ventajas

  1. Excelente para bridas con más de 20 pernos
  2. Perfecto para proyectos urgentes
  3. Ideal para grandes conexiones industriales.
  4. Trabaja con equipos de instalación experimentados.

### Limitaciones

  1. Necesita instaladores capacitados para una correcta ejecución
  2. Demasiado complejo para personal no capacitado
  3. Exceso de tamaño para bridas de tamaño estándar
  4. No se recomienda para aplicaciones de sellado críticas.

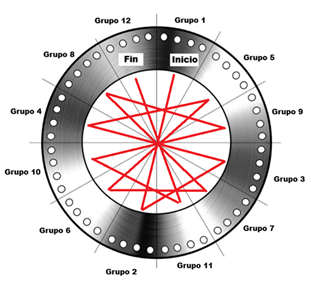
### La secuencia para los doce grupos es la misma que en el método de estrella, pero con más pernos en cada grupo.
## ¿Se debe usar el mismo patrón de secuencia al aflojar/extraer el perno de una brida?

Si. Si se quitan por completo los pernos de un lado de un sistema de tuberías sometido a mucha tensión, la tubería puede volver a su posición original violentamente o apretar los pernos restantes, lo que imposibilita su extracción segura.

El objetivo es evitar:

  1. Deformaciones de las bridas
  2. Sobrecargas locales en la junta
  3. Liberaciones bruscas de tensión en algunos pernos
  4. Riesgos por fugas de fluido residual o presión remanente

Por ejemplo:

  1. Si el apriete se realizó en estrella, el aflojado se hace también siguiendo una secuencia cruzada, aflojando cada perno parcialmente – por ejemplo 1/4 o 1/2 vuelta – antes de continuar con la siguiente pasada.
  2. Si se utilizó una estrella modificada, se mantiene la misma filosofía de aflojado uniforme y cruzado.
  3. Si se utilizó un método por cuadrantes, se aflojan los pernos repartiendo la descarga entre cuadrantes opuestos.

En instalaciones de fluido térmico antes de iniciar el aflojado debe verificarse que:

  1. La instalación está despresurizada.
  2. La temperatura es segura para la intervención.
  3. No existe fluido atrapado entre válvulas de aislamiento.

Una buena práctica para una unión embridada es:

  1. Primera pasada: aflojar todos los pernos aproximadamente 1/4 de vuelta siguiendo la secuencia cruzada.
  2. Segunda pasada: repetir la secuencia hasta eliminar la mayor parte de la carga.
  3. Pasadas posteriores: retirar las tuercas completamente.

De esta forma se evita que los últimos pernos soporten de golpe toda la carga residual de la unión.

En bridas de gran diámetro o servicios severos – como fluido térmico a temperaturas elevadas -, esta práctica es especialmente importante.

Contacta

Somos eficientes

Orientados a la productividad, ahorro en costes y al respeto por el medio ambiente.

Somos expertos

Más de 40 años de experiencia y 1.500 proyectos en todo el mundo.

Somos de confianza

Más de 1000 clientes de una gran variedad de sectores industriales y de servicios.

    He leído y acepto la política de privacidad de este sitio web

    Referencias

    References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc