Idioma:

Se da información sobre las bridas empleadas en las instalaciones de fluido térmico, indicando su función principal como elemento de unión y sellado, así como los tipos, acabados y normativas más habituales.

Se aborda también la compatibilidad entre bridas de diferentes normas y el criterio para seleccionar el tipo y diseño de brida más adecuado en función de las condiciones de presión, temperatura y facilidad de mantenimiento, así como la necesidad de la utilización de arandelas. Y las características de las juntas a emplear en las uniones embridadas.

  1. ¿Función de las bridas en las instalaciones de fluido térmico?
  2. ¿Cuáles son las normativas que afectan a las bridas?
  3. ¿Qué tipos de bridas hay?
  4. ¿Cómo es el acabado superficial de las bridas que se emplean en las instalaciones de fluido térmico?
  5. ¿Qué tipos de bridas se utilizan en las instalaciones de fluido térmico?
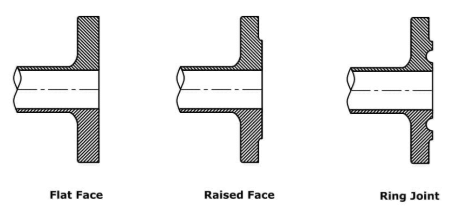
  6. ¿Cómo son las bridas con cara con resalte – Raised Face -?
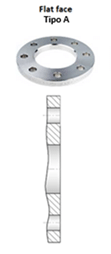
  7. ¿Cómo son las bridas con cara plana – Flat Face -?
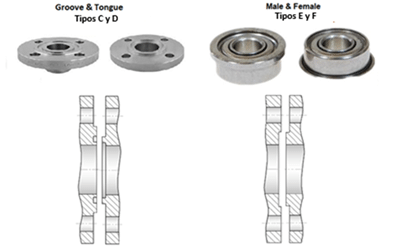
  8. ¿Cómo son las bridas de caras Macho/Hembra – M&F- y Tongue & Groove – T&G-?
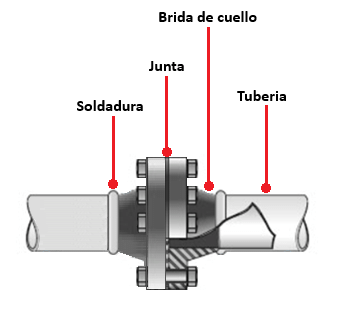
  9. ¿Cómo son las bridas Weld-Neck- Brida de cuello -?
  10. ¿Cómo son las bridas Blind- Bridas ciegas -?
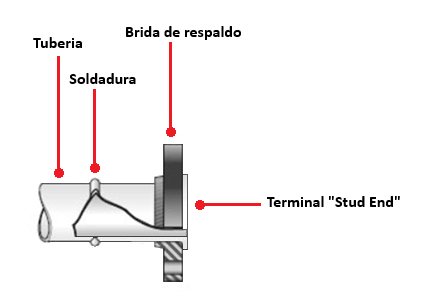
  11. ¿Cómo son las bridas Lap-joint – brida loca -?
  12. ¿En una instalación de fluido térmico, se puede conectar una brida EN con una DIN o una ANSI?
  13. ¿En una instalación de fluido térmico, se puede conectar una brida EN o DIN con tubería ASTM? ¿Y una brida ANSI con tubería EN o DN?
  14. ¿Por qué en las instalaciones de fluido térmico se usan bridas de cuello y no bridas planas?
  15. ¿Cuál es el espesor de una junta para bridas de cuello en una instalación de aceite térmico?
  16. ¿Cuál es la normativa que aplica a juntas y tornillos para las uniones embridadas?
  17. ¿Cuáles han de ser los requisitos de una junta para una unión de bridas de cuello en una instalación de fluido térmico?
  18. ¿Cuál es la normativa con respecto a las arandelas en las uniones embridadas en una instalación de fluido térmico?
  19. ¿Cuáles son los inconvenientes y riesgos de poner arandelas convencionales en las uniones embridadas en una instalación de fluido térmico?
  20. ¿Hay algún tipo de arandelas que se puedan montar en las uniones embridadas en una instalación de fluido térmico?
  21. ¿Cómo son las arandelas que se puedan montar en las uniones embridadas en una instalación de fluido térmico?
  22. ¿Cuál es la función de una arandela en las uniones embridadas en una instalación de fluido térmico? ¿Qué puede ocurrir si no se pone?
  23. ¿Por qué en las uniones embridadas a veces hay pérdidas por las juntas?
  24. ¿Es lo mismo un tornillo que un perno?
  25. ¿Qué elementos de fijación se emplean en las uniones embridadas?
  26. ¿Qué ventajas e inconvenientes tienen los distintos elementos de fijación se emplean en las uniones embridadas?
  27. ¿Cuáles son los preparativos previos a la una unión embridada de una instalación de fluido térmico?
  28. ¿Qué normativa debe cumplirse en la ejecución de una unión embridada de una instalación de fluido térmico?
  29. ¿Qué es la desalineación de la brida?
  30. ¿Qué indica ASME PCC-1 sobre las actuaciones a realizar para una buena unión embridada?
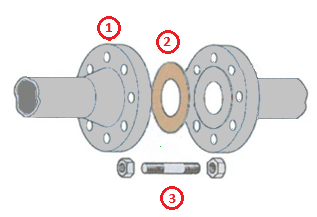
1. ¿Función de las bridas en las instalaciones de fluido térmico?

Las bridas son el segundo método de unión más utilizado después de la soldadura y su gran ventaja es permitir uniones sólidas entre tramos de tuberías o componentes de la instalación, ya sean activos o para que pueden ser desmontados y modificados en caso de necesidad – cambio de una válvula, filtro o bomba, etc. -.

Además, reglamentariamente se exige en la mayoría de países que los componentes principales de una instalación de fluido térmico – caldera y aparatos consumidores – puedan ser aislados de la red general ante una situación de emergencia de cualquier tipo.

Una unión embridada se compone de tres componentes separados e independientes, aunque interrelacionados: las bridas – 1- , la junta – 2- y los tornillos y tuercas -3- .

Todos ellos son imprescindibles si se quiere lograr una unión de las tuberías y componentes a prueba de fugas y por ello requieren una selección adecuada a las características de la instalación y una correcta ejecución de todo el conjunto.

2. ¿Cuáles son las normativas que afectan a las bridas?

La normativa que ampara el diseño y construcción de bridas es:

  • Normativa americana. ASME B16.5 para bridas de diámetros de ½” a 24”, incluyendo tornillos y tuercas. Para bridas de gran diámetro de 26 “a 60” ASME B16.47. Marcado según MSS SP.25 – ver figura 9.2.11 -.
  • Normativa europea. EN 1092-1.

Los materiales empleados en bridas para instalaciones de fluido térmico para el rango de temperaturas y presiones requeridas son A105 y A216 Gr. WCB de acuerdo con las características de la norma ASME B31.3, tabla A-1M.

De acuerdo con la norma europea E-1029-1 tabla 9, los materiales son P-250GH, P245GH y P280 GH de características según EN-10222-2.

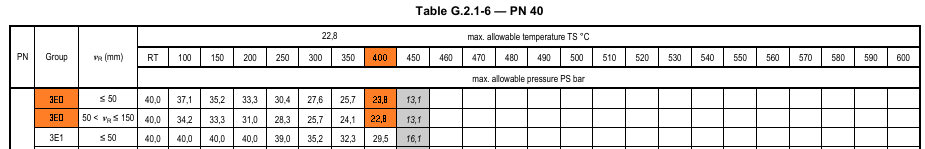
También está aceptado y sigue usándose habitualmente el material C22.8 según lo indicado en la tabla D-1 de materiales adicionales y de acuerdo con VdTÜV 350/3f.

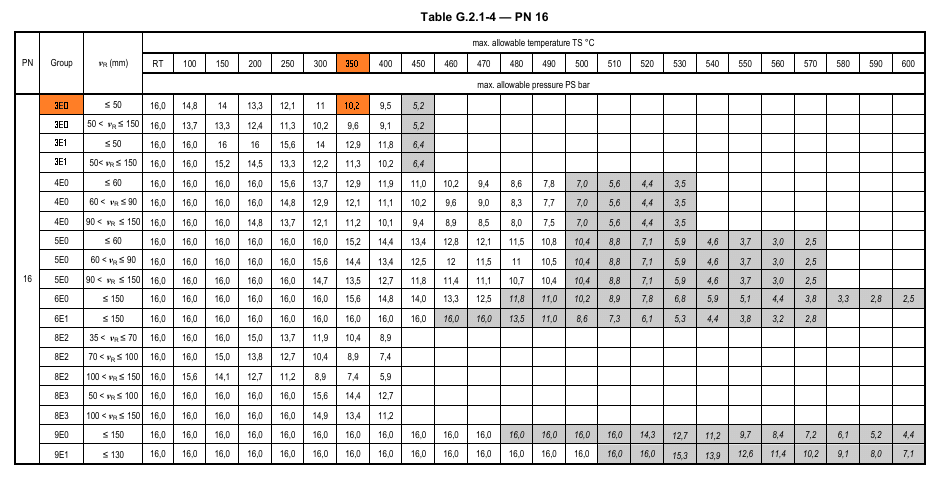
Con normativa europea – EN 1029-1 – y considerando una presión de diseño de 10 bar y una temperatura de diseño de 350 ºC – valores de las instalaciones de fluido térmico estándares -, y con los materiales indicados según esta normativa y con los tipos brida por conexión y cara habituales, dado que los espesores de las bridas serían inferiores a 50 mm – tabla 13 de dicha norma -, serían suficientes bridas PN 16 ya que según tabla G.5 de la norma, tendrían unas prestaciones a 350ºC, de 10,2 bar.

Una brida PN 25, nos permitiría soportar 14,8 bar y 400ºC.

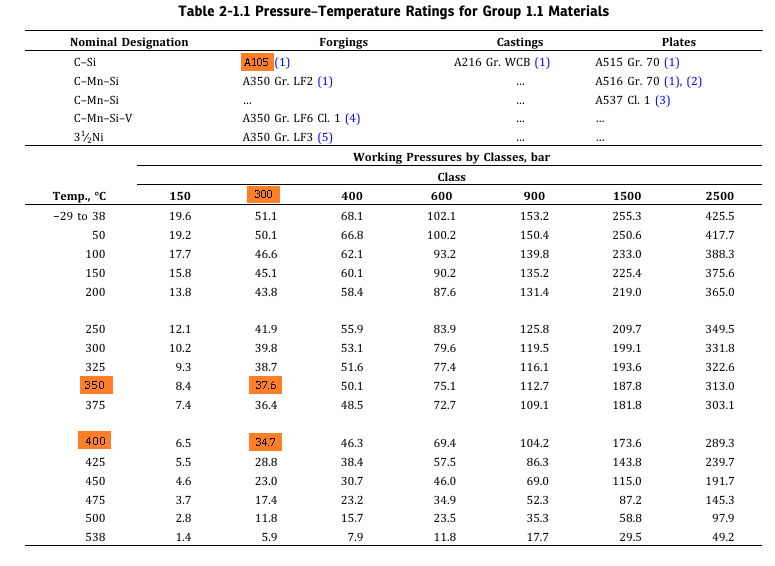
Con la normativa americana – ASME B16.5 -, para las mismas condiciones indicadas anteriormente y con los materiales correspondientes a la norma, deberíamos utilizar bridas de material A105, “class” 300 – “class” es una ratio presión/temperatura -, que nos permiten unas condiciones de servicio de hasta 37,6 bar a 350 ºC o de 34.7 bar a 400ºC – temperatura máxima recomendada para nuestros materiales – a 28,8 bar, según tabla 2-1.1 de dicha norma.

3. ¿Qué tipos de bridas hay?

Existe una gran variedad de bridas, que pueden clasificarse básicamente en

  • Por tipos de conexión
Descripción Norma
EN 1092-1 ASME B16-5
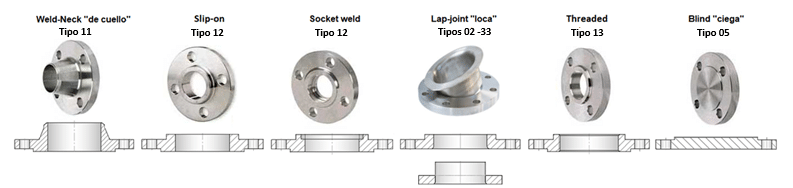
Brida de cuello Tipo 11 Weld-Neck
Brida deslizante Tipo 12 Slip-on
Brida soldada por encastre Tipo 12 Socket Weld
Brida loca Tipos 02 y 33 Lap-joint
Brida roscada Tipo 12 Threaded
Brida ciega Tipo 6 Blind

  • Por tipos de cara de bridas

Descripción de la cara Norma
EN 1092-1 ASME B16-5
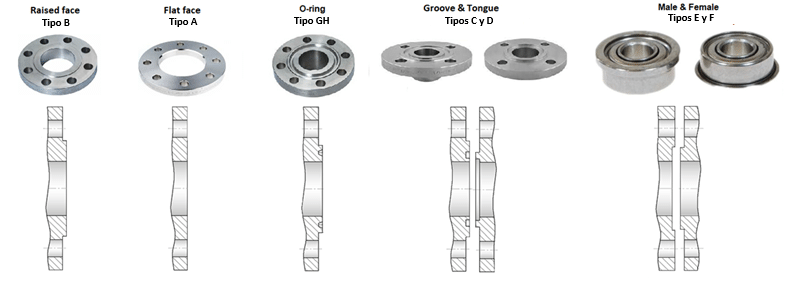
Con resalte B Raised Face
Plana A Flat Face
Con anillo GH Ring-Type Joint
Con lengüeta acanalada C y D Tongue and Groove
Macho/hembra E y F Male and Female

4. ¿Cómo es el acabado superficial de las bridas que se emplean en las instalaciones de fluido térmico?

El acabado superficial de la brida tiene gran influencia en el sellado de la unión, ya que el objetivo es conseguir una fuerza mínima de aplastamiento para conseguir que la junta se introduzca en las irregularidades de la superficie de la brida.

Según el tipo de junta que se quiera emplear, existe un acabado recomendado para la superficie de la brida. Es una recomendación de los fabricantes de juntas y no un requisito determinado por ninguna norma y está basada en la experiencia.

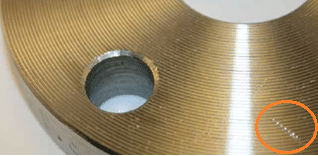
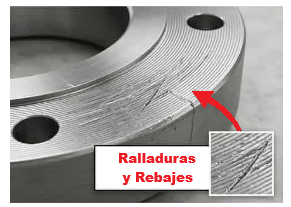
Como regla general, es necesario que la superficie sea ranurada para las juntas no metálicas que son las empleadas generalmente en instalaciones de fluido térmico. La razón es que las juntas no metálicas precisan ser “mordidas” por la superficie de sellado, evitando, de este modo una extrusión por la fuerza radial.

Cualquiera sea el tipo de junta o de acabado de la superficie de la brida, es importante que no haya surcos o marcas radiales de herramientas en la superficie de sellado, ya que son muy difíciles de sellar.

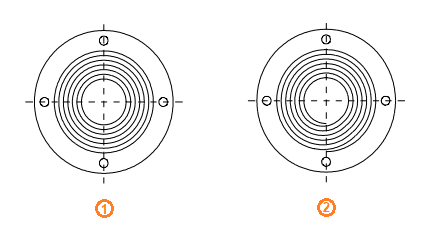
Las superficies de las bridas pueden ser desde el acabado bruto de fundición hasta el lapidado. El acabado más frecuente comercialmente para bridas en acero es el ranurado concéntrico – 1 – o en espiral fonográfica – 2 -.

La rugosidad del acabado, se expresa en la rugosidad promedio – “Roughness Average” -, Ra.

Su unidad es el micrómetro – μm -.

Para bridas ASME, la norma MSS SP-6 “Standard Finishes for Contact of Pipe Flanges and Connecting-End Flanges of Valves and Fittings”, determina que la rugosidad promedio para bridas de cara “Raised Face” debe ser entre 3.2 μm y 6.3 μm.

Para bridas EN/DIN, la norma DIN 2526 determina que la rugosidad promedio Ra, debe ser entre 1.6 μm y 6.3 μm para caras de contacto del ranurado Rz, entre 16 y 40 μm.

Las ranuras fonográficas son más difíciles de sellar que las concéntricas, ya que la junta al ser aplastada, se debe escurrir hasta el fondo de la ranura a fin de no permitir un “canal” de fuga de una extremidad a otra de la espiral.

5. ¿Qué tipos de bridas se utilizan en las instalaciones de fluido térmico?

  • Por tipo de cara
  • La cara con resalte – Raised Face (RF) – es la más habitual en las instalaciones de fluido térmico. Es también la más común en equipos y accesorios de la instalación como válvulas, filtros, bombas o calderas.
  • La cara plana – Flat Face (FF) – se usa cuando la superficie de junta es plana y conviene conectar con otra contrabrida FF para emplear junta de cara completa.
  • Las caras Macho/Hembra – M&F- y Tongue & Groove – T&G- se reservan para casos con mayores exigencias de estanqueidad, aunque son menos disponibles y más costosas.
  • Por tipo de conexión
  • La brida de cuello – Weld-Neck -es la más adecuada para altas presiones y temperaturas, y recomendada, cuando no obligatoria en muchas reglamentaciones a nivel europeo o americano.
  • La brida ciega se emplea para aislar, cerrar extremos o realizar pruebas de presión.
  • La Lap-Joint o brida loca facilita el alineamiento de los taladros y resulta útil en conexiones con cierta dificultad de montaje.

6. ¿Cómo son las bridas con cara con resalte – Raised Face -?

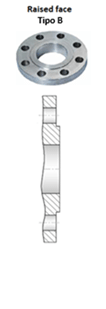
También conocida como tipo B según la norma EN-1092

La brida de cara con resalte tiene una pequeña porción alrededor del orificio que se eleva desde la cara. El asiento de la junta se realiza en esta parte elevada. La altura del resalte depende de la clasificación de presión-temperatura de la brida.

Es sin duda el tipo de cara más común en las instalaciones de fluido térmico. No sólo es la que se emplea para las bridas propias de la instalación, sino que la mayoría de componentes a conexionar – válvulas, filtros, bombas, caldera, etc. -, tienen sus conexiones de cara con resalte.

7. ¿Cómo son las bridas con cara plana - Flat Face -?

La brida de cara plana tiene una superficie de junta en el mismo plano que el círculo de tornillos.

En este caso la contrabrida a conectar es recomendable sea igualmente “Flat Face” – FF -, para colocar una junta de cara completa, ya que la brida de cara plana se ha diseñado para soportar la brida en toda su superficie, lo que en el caso de conexionado con una brida “Raised Face” no se produciría.

Se utilizan en conexiones de equipos consumidores y también en juntas de dilatación por posibles problemas de suministro de las equipadas con “RF”.

8. ¿Cómo son las bridas de caras Macho/Hembra - M&F- y Tongue & Groove - T&G-?

Su disponibilidad comercial es difícil y su coste económico más elevado, además implica que los elementos a conexionar, ya sea válvulas y filtros o aparatos consumidores, dispongan de conexiones de este tipo, por lo que sólo se emplean en casos excepcionales.

En determinadas instalaciones que se precise una alta seguridad de sellado, ya sea por el tipo de fluido térmico empleado para altas temperatura – por ejemplo en plantas solares térmicas, fluidos térmicos sintéticos que incluyen óxido de difenilo / bifenilo -, o por la ubicación de la instalación en zonas de alto riesgo – terminales portuarias de combustible, plantas químicas con almacenamiento de productos altamente inflamables -, se emplean caras M&F o T&G, que tienen unas mejores propiedades de sellado, con una ubicación más precisa y una compresión exacta del material de sellado.

9. ¿Cómo son las bridas Weld-Neck- Brida de cuello -?

Las bridas con cuello es el tipo utilizado en las instalaciones de fluido térmico, y aunque son más voluminosas y de coste económico más elevado con respecto a otros tipos de bridas, proporcionan el más alto nivel de integración de la brida con la tubería gracias a una unión con soldadura a tope – soldadura en “V” – de penetración total, pudiéndose unir directamente a accesorios de soldadura a tope como codos, “Tees” o reducciones sin requerir ningún trozo corto de tubería, a diferencia de otros tipos de bridas que requieren de una longitud recta de tubería para su instalación.

Además, la soldadura a tope es posible analizarla con un examen no destructivo – radiografía -, a diferencia de otros tipos de bridas, cuya soldadura solo se puede examinar mediante inspección de partículas magnéticas.

Son las más adecuadas para aplicaciones con elevadas presiones y altas temperaturas y son las reglamentariamente obligadas en las instalaciones de fluido térmico, norma UNE 9310 en España.

La transición suave del grosor de la brida al grosor de la pared de la tubería o del accesorio que se efectúa mediante el cono es extremadamente beneficiosa, en condiciones de flexión repetida, provocada por la expansión de la línea u otras fuerzas variables.

Su diámetro interior coincide con el de la tubería o accesorio de acoplamiento, por lo que no habrá restricción del flujo, evitando turbulencias en la conexión y reduciendo la erosión.

10. ¿Cómo son las bridas Blind- Bridas ciegas -?

La brida ciega es un disco con orificios para tornillos o espárragos, sin orificio central.

Estos tipos de bridas se utilizan con otro tipo de accesorio para aislar el sistema de tuberías o para terminar la tubería como un extremo en espera de una posible ampliación, usándose como seguro de una válvula de interrupción que cierra el ramal futuro.

Desde el punto de vista de la presión interna y la carga del perno – tornillo o espárrago -, las bridas ciegas, particularmente en los tamaños más grandes, son los tipos de bridas más sometidas a esfuerzos.

Sin embargo, la mayoría de estas tensiones son de tipo flexión cerca del centro y, dado que no existe un diámetro interior, estas bridas son adecuadas para aplicaciones a presiones elevadas y por ello también se usan en las pruebas a presión para cegar las conexiones del aparato a testear del resto de la instalación y poder realizar la prueba con garantías.

11. ¿Cómo son las bridas Lap-joint - brida loca -?

Tiene dos componentes, una terminal – “Stub-End” -. y una brida de respaldo suelta.

El terminal está soldado a la tubería y la brida de respaldo se mueve libremente sobre la tubería.

La libertad de girar la brida de respaldo alrededor de la tubería facilita el alineamiento de los orificios de los pernos de brida opuestos y por ello en las instalaciones de fluido térmico se recomiendan en aquellos accesorios, como los tubos flexibles, que pueden tener dificultad en conectarse correctamente a los aparatos consumidores.

13. ¿En una instalación de fluido térmico, se puede conectar una brida EN o DIN con tubería ASTM? ¿Y una brida ANSI con tubería EN o DN?

Ambas opciones son factibles con dos condiciones:

  • Coincidan el diámetro exterior del tubo con el de la brida
  • El material de la tubería sea soldable con el material de la brida -por ejemplo, ambas en acero al carbono o ambas en acero inoxidable compatible -.

Es habitual conexionar una brida EN 1092‑1 conectada a tubería ASTM A106/A312.

14. ¿Por qué en las instalaciones de fluido térmico se usan bridas de cuello y no bridas planas?

Se usan bridas con cuello – también llamadas Weld Neck o WN – porque soportan mucho mejor las condiciones típicas de las instalaciones de fluido térmico, como son altas temperatura y por tanto dilataciones importantes, que las bridas planas.

Los motivos son:

  • Distribución de tensiones

El cuello cónico hace una transición suave entre tubería y brida, de modo que las tensiones por presión interna y flexión se reparten a lo largo del cuello y del tubo, y no se concentran en la raíz de la brida como ocurre en una plana.

  • Menos fugas

Van soldadas a tope al tubo, con el mismo diámetro interior, consiguiendo una unión muy rígida y hermética, adecuada para fluidos a alta presión, inflamables o corrosivos, donde las fugas deben ser prácticamente nulas.

  • Mejor comportamiento frente a temperatura

El cuello largo absorbe mejor las dilataciones y contracciones térmicas de la línea, reduciendo el riesgo de fatiga en la zona de unión y de aparición de grietas en la soldadura.

  • Menor turbulencia y erosión interna.

Al coincidir el diámetro interior de tubo y brida y existir una transición gradual, el flujo es más uniforme (menor cambio brusco de sección), lo que reduce turbulencias, pérdidas de carga locales y erosión por partículas en fluidos de proceso.

  • Mayor rigidez y vida útil

La rigidez de una brida con cuello soldado a tope es mayor que la de una brida plana, lo que se traduce en menos deformaciones, mejor estanqueidad del asiento de la junta y mayor vida en servicio en instalaciones críticas.

Las bridas planas se reservan típicamente para servicios de menor presión y temperatura, donde las exigencias mecánicas y de estanqueidad son menores, por lo que en la mayoría de instalaciones de fluido térmico (aceite térmico, vapor sobrecalentado, etc.) se prescribe brida con cuello como estándar.

15. ¿Cuál es el espesor de una junta para bridas de cuello en una instalación de aceite térmico?

En las instalaciones de fluido térmico, donde las temperaturas son elevadas, se utilizan habitualmente juntas espiro metálicas o de grafito armado.

Las juntas más delgadas ofrecen ventajas importantes:

  • Mayor resistencia a la explosión debido a la menor área de sección transversal expuesta a la presión interna del medio.
  • Tasas de fuga más bajas nuevamente debido al área de sección transversal más pequeña.
  • Mejor retención del torque de los sujetadores debido a las menores características de relajación de la fluencia de las juntas más delgadas.
  • Menor coste de la propia junta.

Las juntas con espesores mayores comprimen una distancia mayor. Por ejemplo, una compresión del 10 por ciento de una junta de 1,5 mm significa una compresión de 0,15 mm. En una compresión del 10 por ciento de una junta de 3,0 mm, la junta se comprimirá el doble – 0.3 mm -.

Esta compresión adicional significa que la junta más gruesa rellenará las irregularidades más profundas mejor que la junta más delgada.

Sin embargo, las juntas con espesores mayores pueden provocar otros problemas.

Una junta más gruesa se ve más afectada por la temperatura, por lo que tiene una mayor relajación por fluencia.

Por ejemplo, si una junta se carga con una presión de 220 MPa y se expone a una temperatura elevada durante 4 horas, la presión superficial residual de la junta para una junta de 1,0 mm de espesor será de 210 MPa y para una junta de 2,0 mm de espesor de 190 MPa.

La junta más gruesa ha perdido más presión en la superficie de la junta, lo que puede provocar una vida útil más corta de la junta y mayores tasas de fuga durante el funcionamiento.

La pérdida de presión en la superficie de la junta es proporcional a la temperatura, Cuanto más elevada sea, mayor pérdida de presión.

Como las instalaciones de fluido térmico trabajan a temperaturas elevadas, la conclusión es sencilla: el espesor mínimo necesario que los cálculos hayan determinado que es válido.

Los cálculos se basan en la suposición de un espesor inicial y se calcula el par de apriete y si la empaquetura final es adecuada con el espesor supuesto.

16. ¿Cuál es la normativa que aplica a juntas y tornillos para las uniones embridadas?

  • Normativa americana
  • ASME B16.21- Non Flat Gaskets for Pipe Flanges -. Regula las dimensiones de las juntas planas no metálicas – grafito armado, carbón comprimido -.
  • ASME B16.20 – Metallica Gaskets for Pipe Flanges -. Regula las juntas metálicas y espirometálicas.
  • ASME B1.1 – Unified Inch Screw Threads -. Define el tipo de rosca de los tornillos
  • ASME VIII – ASME Boiler and Pressure Vessel Code -, Div1, apéndice 2, indica las ecuaciones para el diseño de juntas y los valores del factor de junta, m y del mínimo aplastamiento de junta.
  • Normativa Europea – DIN/EN –
  • EN 1514-1. Define las dimensiones de las juntas para las bridas de la norma EN 1092-1.
  • EN 1591-1. Es la norma específica que se utiliza para el cálculo del par de apriete de las uniones embridadas, que es bastante complejo.

17. ¿Cuáles han de ser los requisitos de una junta para una unión de bridas de cuello en una instalación de fluido térmico?

Las juntas en uniones embridadas con bridas de cuello – tipo 11 según UNE-EN 1092-1 – para instalaciones de fluido térmico deben cumplir normas europeas específicas para garantizar estanqueidad, resistencia térmica y compatibilidad.

Las juntas deben ajustarse a UNE-EN 1514-1 para juntas planas no metálicas – tipos IBC o FF -, con dimensiones por diámetro nominal – DN -, presión nominal y tipo de cara de brida – plana tipo A o con resalte tipo B -.

Deben ser deformables para rugosidad de brida, pero resistentes a compresión con el par de apriete superior a la presión interna.

Para temperaturas de hasta 350 ºC, se recomienda:

  • Juntas No Metálicas

El grafito expandido puro – >99% – alcanza los 550ºC y el reforzado – con inserto metálico – soporta hasta 450-550ºC en continuo,

  • Juntas Semimetálicas y Metálicas

Juntas espirales wound – SWG- con relleno de grafito y metal – 316L o 304 – para temperaturas superiores a 350ºC y hasta 500 bar de presión, son excelentes para ciclos térmicos en fluido térmico.

También es de aplicación la normativa ASME cuyas directrices se muestran en la tabla adjunta

Cara de brida Norma junta Material Aplicación
Raised Face – RF – ASME B16.21 Grafito, espirometálicas Presiones medias, 350ºC
Ring-Type Joint – RTJ – ASME B16.20 Acero suave, 304SS soft Altas presiones/temperaturas
Falt Face – FF – ASME B16.21 Compuestos no asbesto Baja presión, fácil montaje

Las bridas usadas en las instalaciones de fluido térmico, son siempre Raised Face

18. ¿Cuál es la normativa con respecto a las arandelas en las uniones embridadas en una instalación de fluido térmico?

  1. ASME B31.1

No obliga a poner arandelas. Exige que la unión se monte con contacto uniforme sobre la junta y tensión de tornillos relativamente uniforme, y que la junta quede comprimida según su diseño: ASME B31.1-2020, 135.3.1, 135.3.2 y 135.3.1.

  1. ASME B31.3

Tampoco las hace obligatorias. Define que el “bolting”, expresión que incluye tornillos, espárragos y arandelas sea adecuada para asentar la junta y mantener la estanqueidad.

  1. ASME PCC-1

En el apéndice M, párrafo M-1.1 indica que el uso de arandelas en uniones bridadas es opcional y apunta que las arandelas de acero “through-hardened” mejoran la conversión del par en precarga y protegen la cara de contacto de la abrazadera. Por otro lado, desaconseja arandelas sólo superficialmente endurecidas porque pueden deformarse y reducir la precarga.

  1. ASME B16.5, sigue la filosofía de ASME PCC-1. Sólo arandelas planas endurecidas “through-hardened”, adecuadas a temperatura.
  2. EN 1591-1 para el cálculo de uniones con junta, en el apartado 6.3.4.1, incluye el caso “sin arandelas” y el caso “con arandelas” en 6.3.4.2 y 6.3.5.

Por tanto, la norma permite ambas opciones, pero si se ponen deben incluirse el cálculo de viabilidad. No es aceptable poner cualquier arandela. Si se pone, debe ser apta para las condiciones de servicio ya que, en caso contrario puede introducir fluencia y pérdida de precarga

En una unión embridada con bridas de cuello para fluido térmico, es mejor no poner arandelas.

La combinación de bridas de cuello – que son las de mayor calidad y rigidez – en una instalación de fluido térmico, que trabaja a temperaturas elevadas y por tanto existen dilataciones importantes hace que el uso de arandelas convencionales sea contraproducente, ya que añaden puntos de relajación térmica y pérdida de carga en los tornillos, aumentando el riesgo de fugas.

19. ¿Cuáles son los inconvenientes y riesgos de poner arandelas convencionales en las uniones embridadas en una instalación de fluido térmico?

Un sistema que trabaja a elevada temperatura, como es el caso de una instalación de fluido térmico, la estanqueidad no depende sólo de un apriete consistente, sino de mantener una presión constante sobre la junta de sellado.

El uso de arandelas incorrectas rompe este equilibrio debido a los siguientes fenómenos físicos:

  1. Relajación térmica y pérdida de precarga

Las arandelas comerciales estándar suelen fabricarse en acero dulce o aceros de baja resistencia mecánica. Cuando la unión trabaja de forma continuada a temperaturas elevadas – como es el caso de las instalaciones de fluido térmico -, estos materiales pueden experimentar relajación térmica y fluencia, reduciendo progresivamente su espesor efectivo.

Como consecuencia, disminuye la precarga inicial aplicada al espárrago, se reduce la compresión sobre la junta y puede verse comprometida la estanqueidad de la unión, provocando fugas.

  1. Pérdida de precarga por asentamiento y dilataciones diferenciales

La estanqueidad de una unión embridada se mantiene gracias a que los espárragos de alta resistencia actúan como muelles tensados, generando una fuerza de compresión permanente sobre la junta.

La incorporación de una arandela añade un elemento adicional a la cadena de apriete, con un comportamiento mecánico y térmico propio. Durante los ciclos de calentamiento y enfriamiento, las diferencias de dilatación entre la arandela, el espárrago y las bridas pueden modificar la distribución de cargas en la unión.

Como consecuencia, disminuye la precarga efectiva transmitida a la junta, favoreciendo la aparición de holguras microscópicas y reduciendo la capacidad de sellado de la unión. En sistemas de fluido térmico, este fenómeno puede dar lugar a fugas, especialmente tras sucesivos ciclos de arranque y parada.

  1. Incremento de superficies de contacto y fricción

La presencia de una arandela añade dos superficies de contacto adicionales: entre la tuerca y la arandela, y entre la arandela y la brida. Durante los ciclos térmicos, estas superficies pueden experimentar pequeños deslizamientos relativos y fenómenos de asentamiento.

Como resultado, parte de la precarga inicial puede perderse con el tiempo, especialmente en aplicaciones sometidas a frecuentes arranques y paradas.

  1. Deformación plástica de la arandela en forma de cono – efecto platillo-

Si la arandela no posee una resistencia mecánica equivalente a la del espárrago o perno, la elevada carga de apriete puede provocar su deformación plástica. En casos extremos, la arandela adopta una geometría cónica o abombada, conocida como “efecto platillo”.

Esta deformación reduce la superficie real de apoyo, concentra las tensiones en zonas localizadas y puede generar una distribución no uniforme de la carga sobre la brida y la junta, incrementando el riesgo de fugas.

Resumiendo, las consecuencias de una arandela incorrecta en una unión embridada de fluido térmico son:

  1. Fugas en la brida, por insuficiencia de presión de contacto sobre la junta y riesgo de parada no planificada si la fuga afecta a la continuidad operativa o a la seguridad
  2. Mayor riesgo de fatiga en los pernos, debido a la redistribución desigual de cargas y a ciclos de carga–descarga.
  3. Necesidad de reaprietes periódicos, que incrementan costes de mantenimiento y exposiciones a trabajo en caliente.

En la gran mayoría de aplicaciones industriales de fluido térmico con bridas de cuello y según normativas como ASME B16.5 o EN 1092-1:

  1. Se conecta directamente la cabeza del espárrago y la tuerca contra la cara posterior de la brida.
  2. Las bridas de cuello ya tienen el grosor y la rigidez suficientes para no sufrir daños superficiales durante el estreñimiento.
  3. Se asegura que toda la elasticidad dependa exclusivamente del cuerpo del espárrago, manteniendo mejor la junta sellada.

20. ¿Hay algún tipo de arandelas que se puedan montar en las uniones embridadas en una instalación de fluido térmico?

Si. Es mejor – y más económico y fácil – no poner ningún tipo de arandelas. Si por cualquier motivo es necesario poner arandelas, éstas deben ser obligatoriamente templadas y rectificadas – según ASME PCC-1 -, y de grado equivalente al espárrago.

Deben ser de materiales resistentes a la fluencia térmica – como el acero al cromo-vanadio aleaciones de níquel-.

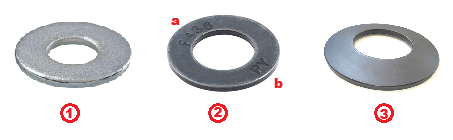
Las arandelas convencionales – número 1 en la imagen adjunta -, no deben ponerse en una instalación de fluido térmico.

Los números 2 y 3 corresponden a arandelas especiales, que sí pueden ponerse en instalaciones de fluido térmico.

  1. Arandela F436 -2 –

Son arandelas planas de acero endurecido, normalizadas por ASTM F436. Llevan marcado el tipo de arandela – a -, y muy a menudo la marca del fabricante – b -.

  1. Arandela Belleville -3 –

No son arandelas planas, sino muelles cónicos calibrados que mantienen la tensión del tornillo constante cuando el metal se dilata o se contrae.

Si no se dispone de estas arandelas de alta resistencia, la unión será mucho más estanca y segura sin ninguna arandela.

21. ¿Cómo son las arandelas que se puedan montar en las uniones embridadas en una instalación de fluido térmico?

Son de dos tipos: arandelas F436 y arandelas Belleville

  1. Arandelas F436 – ASTM F436 –

Son arandelas planas de acero endurecido, normalizadas según la norma ASTM F436 para su uso con pernos de alta resistencia – A325, A490, etc. -.

La norma ASTM F436 no está orientada específicamente a trabajar a alta temperatura, sino a un nivel de dureza y resistencia.


Muchos fabricantes la vinculan a pernos estructurales, no a servicio continuo a 350 ºC, por lo que hay que verificar la calidad concreta y compatibilidad con el material del perno – A193 B7, por ejemplo-.

  1. Arandelas Belleville

También llamadas arandelas de platillo o cónicas, tienen forma tronco‑cónica lo que hace que tengan un comportamiento elástico, funcionando como un muelle de compresión.

Cumplen con las normas DIN 2093 / DIN EN 16983, con series A, B y C que definen relación diámetro/espesor y por tanto la curva carga‑deflexión.

El rango de temperatura para su utilización, depende totalmente del material. Con aceros estándar que trabajan hasta unos 300 ºC, y calidades especiales, como por ejemplo X7CrNiAl17‑7 o X30WCrV5‑3 permiten trabajar hasta 350–400 ºC.

Con aleaciones tipo Inconel o similares se puede llegar incluso a 600–700 ºC.

Niveles de los objetivos de la junta en una unión embridada, de los tipos de arandelas que pueden ser usadas en una instalación de fluido térmico.

Objetivo F436 Belleville
Repartir carga Excelente Buena
Evitar aplastamiento Excelente Buena
Mantener precarga con ciclos térmicos Limitada Muy buena
Compensar asentamientos Limitada Muy buena
Función elástica No Sí
Servicio a alta temperatura Aceptable según material Muy buena según diseño

22. ¿Cuál es la función de una arandela en las uniones embridadas en una instalación de fluido térmico? ¿Qué puede ocurrir si no se pone?

Los principales objetivos de una arandela en una instalación de fluido térmico son:

### Mantener la precarga con ciclos térmicos

La precarga es la tensión inicial aplicada a los espárragos durante el apriete y constituye el mecanismo que mantiene comprimida la junta y garantiza la estanqueidad de la unión.

En una instalación de fluido térmico, los continuos ciclos de calentamiento y enfriamiento provocan dilataciones y contracciones de los distintos componentes de la unión.

Además, pueden producirse fenómenos de relajación térmica y asentamiento de las superficies de contacto, que tienden a reducir progresivamente la precarga inicial.

Aunque pueda parecer que una arandela ayuda a mantener dicha precarga, en las bridas de cuello con los materiales de la misma, esta función recae fundamentalmente en la elasticidad de los espárragos y en el comportamiento de la junta.

De hecho, una arandela convencional puede convertirse en un elemento adicional susceptible de deformación o asentamiento, contribuyendo a la pérdida de carga de apriete en lugar de evitarla.

Por ello, la estabilidad de la precarga en servicio depende principalmente de una correcta selección de espárragos, juntas y procedimiento de apriete, más que de la incorporación de arandelas convencionales.

### Servicio a alta temperatura

Se refiere a la capacidad de la arandela para conservar sus propiedades mecánicas cuando trabaja a temperaturas elevadas. En aplicaciones con fluido térmico es importante que no pierda resistencia ni elasticidad por relajación térmica o fluencia.

En servicio con fluido térmico, los efectos críticos son la dilatación diferencial, la relajación del conjunto y la estabilidad de la precarga. En las bridas de las instalaciones de fluido térmico, con los materiales de las mismas, estos fenómenos están controlados principalmente por la selección correcta de espárragos, junta y procedimiento de apriete.

La arandela ya no es un elemento determinante en la estabilidad térmica de la unión, pudiendo incluso introducir efectos secundarios de asentamiento si no es adecuada para altas temperaturas.

### Función elástica

Una arandela con función elástica actúa como un pequeño muelle dentro de la cadena de apriete. Al deformarse dentro de su rango elástico almacena energía y ayuda a mantener la carga cuando aparecen movimientos o deformaciones en la unión.

La función elástica de tipo muelle solo es relevante si se emplean arandelas Belleville. En bridas de cuello con los materiales indicados – A 105, P250 GH -, la elasticidad efectiva del sistema está prácticamente gobernada por el espárrago, que actúa como el principal elemento de almacenamiento de energía elástica.

La inclusión de arandelas planas no aporta una mejora significativa en este aspecto.

### Compensación de asentamientos

Con el tiempo, las superficies en contacto pueden acomodarse ligeramente debido a rugosidades, deformaciones o fluencia de los materiales. Este fenómeno provoca una pérdida de tensión en el espárrago.

En las bridas de las instalaciones de fluido térmico, los asentamientos iniciales suelen ser limitados y se estabilizan tras los primeros ciclos de operación.

La contribución de una arandela en la compensación de estos asentamientos es, por tanto, marginal, ya que las principales pérdidas de precarga provienen de la junta y de las superficies de contacto.

### Reparto la carga y protección frente al aplastamiento superficial

La arandela aumenta la superficie de contacto entre la tuerca y la brida. De este modo, la carga de apriete se distribuye sobre una zona más amplia, reduciendo las tensiones locales y evitando marcas o deformaciones superficiales permanentes.

En las bridas de cuello de las instalaciones de fluido térmico, los materiales son ASTM A105 o P 250 GH, y la rigidez del conjunto junto con la resistencia de estos materiales, permiten una buena distribución de las cargas de apriete incluso sin arandela.

La función de reparto de carga de la arandela pasa a ser secundaria, ya que la presión se transmite de forma suficientemente uniforme a través de la tuerca directamente sobre la brida.

  1. Consideraciones del montaje

Cuando se aplican grandes pares de apriete, la presión bajo la tuerca puede ser muy elevada. La arandela evita que la superficie de la brida se marque, se hunda o se deforme plásticamente, actuando como un elemento de sacrificio: la tuerca gira y frota contra la arandela, y la arandela se queda quieta sin dañar la brida que hay debajo.

Sin embargo, los materiales de las bridas en las instalaciones de fluido térmico presentan una resistencia mecánica adecuada para soportar las tensiones de contacto generadas por el apriete de espárragos de alta resistencia. Por ello, el riesgo de ralladuras superficiales bajo la tuerca es bajo, reduciéndose la necesidad de una arandela como elemento protector.

Además se utiliza en el montaje, lubricante de alta temperatura en roscas y la cara de reposo de la tuerca con pasta de grafito o cobre – evita el gripado -. Esto reduce radicalmente la fricción, permitiendo que la tuerca se deslice suavemente sobre la brida sin clavarse ni dañarla.


El giro de la tuerca durante el apriete puede producir alguna marca estética o una ligera huella superficial, pero ello no compromete la resistencia estructural ni la integridad de la brida, tal y como asumen los códigos de diseño de bridas de proceso de uso habitual.

El posible daño estético, una rayada que se pueda llegar a producir en la parte posterior de la brida por no llevar arandela es insignificante comparado con el peligro real de tener una fuga de fluido térmico a 300 °C debido a que una arandela blanda se ha deformado y ha aflojado.

23. ¿Por qué en las uniones embridadas a veces hay pérdidas por las juntas?

La mayoría de las fugas en uniones embridadas se deben a una combinación de factores como el desajuste de las juntas, la pérdida de precarga de los pernos, la desalineación de las bridas, las superficies de sellado dañadas, la vibración, la corrosión y un control de mantenimiento deficiente.

Causa Consecuencia Determinación
Selección incorrecta de la junta La junta no puede mantener la tensión de sellado bajo las condiciones reales de fluido, temperatura, presión o contacto. Verificar que el tipo, el material, el grosor, el tamaño y el revestimiento de la junta coincidan.
Precarga desigual del perno La compresión no uniforme descarga la junta y abre vías de fuga. Revisar la secuencia de apriete, el estado de lubricación y el registro de montaje.
Desalineación de la brida Los pernos soportan la carga de alineación en lugar de la carga de asentamiento de la junta. Verificar la separación frontal, el ajuste del orificio del perno, la tensión del carrete y el estado del soporte.
Cara de la brida dañada o sucia Los arañazos, el óxido, los residuos o la suciedad interrumpen el contacto de sellado. Inspeccionar y limpiar la cara de la brida y reparar ralladuras o corrosión si es necesario antes del nuevo ensamblaje. Inspeccionar la junta antes del nuevo ensamblaje.
Vibración y tensión en las tuberías La carga externa modifica la tensión del perno y deforma la junta durante el funcionamiento. Verificar los soportes, los equipos giratorios cercanos y el historial de vibraciones.
Apriete erróneo Compresión asimétrica de la junta, reduciendo la superficie efectiva de sellado en un lado y provocando fugas operativas. Utilizar herramientas de alineación o pernos de guía para asegurar la concentricidad exacta de la junta respecto al diámetro interno.
Descentralización de la junta Compresión asimétrica de las paredes del sello con riesgo de obstrucción del flujo – si se invade el diámetro interior de la tubería – y erosión de la junta por el fluido. Utilizar juntas con anillo de centraje exterior – tipo espirometálicas – o usar herramientas/pernos guía para asegurar la posición concéntrica.
Descentralización de bridas Desalineación de los ejes de las bridas que genera momentos flectores y una distribución de carga totalmente desigual en los pernos. Comprobar la alineación radial y axial de las caras de la brida mediante galgas o alineadores láser antes de colocar la junta.
Acabado inadecuado Micro conductos de fuga si el acabado es muy rugoso, o extrusión de la junta si la superficie es excesivamente lisa – falta de fricción -. Verificar visualmente y con rugosímetro si fuera preciso, que el acabado superficial cumpla la especificación técnica.
Pernos no uniformes Distribución desigual de la carga térmica y mecánica debido a diferencias en el grado del material, elasticidad o coeficiente de fricción. Homogeneizar los pernos asegurando que todos sean del mismo grado de material, longitud, paso de rosca y marca del fabricante.

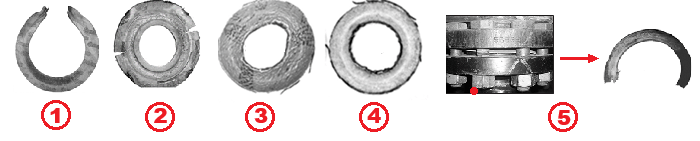
  1. Apriete erróneo
  2. Insuficiente – 1 –

El apriete insuficiente para aplastar la junta es una de las mayores causas de pérdidas o incluso un fallo catastrófico de una junta. Las causas pueden ser un torque aplicado sin control, una falta de lubrificación o el empleo de pernos inadecuados.

  1. Excesivo – 2-

Un apriete excesivo también puede ser una gran fuente de pérdidas. Las bridas de diámetro pequeño y de alta presión pueden ejercer elevadas fuerzas de aplastamiento cuando se instalan sin control.

  1. Uso de agentes de fijación – 3 y 4 –

El uso de agentes de fijación puede interferir en el aplastamiento correcto de la junta: Silicona – 3 -, grasa – 4- , etc.

  1. Pernos inferiores a los requeridos por la brida, o no son iguales o de diferente tipo – 5 –

En la figura 5 izquierda que os pernos no son iguales, en longitud – alguno de ellos es de una largura insuficiente -. El resultado sería el mostrado en la figura 5 derecha, que sería muy parecida si el error hubiera sido un montaje con menos pernos de requeridos.

24. ¿Es lo mismo un tornillo que un perno?

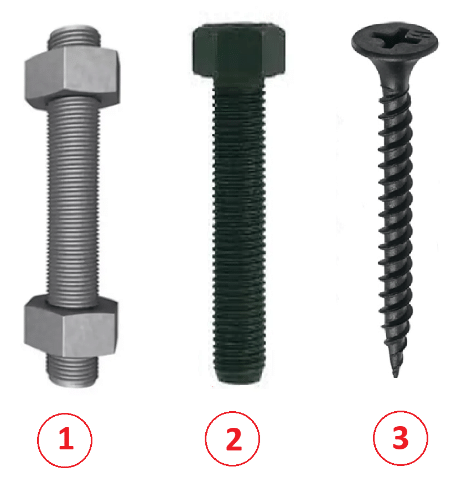
Aunque coloquialmente se emplea ambas palabras – y también espárrago – para nombrar muchas veces el mismo componente, se debe diferenciar:

  • Perno – 2 en la imagen –

Pieza cilíndrica con cabeza en un extremo que está diseñada para atravesar piezas y apretarse con una hembra al otro lado. Habitualmente, tiene una parte del cuerpo sin roscar que ayuda a soportar fuerzas de corte.

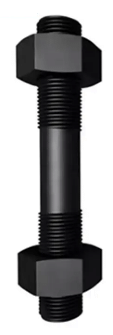
  • Espárrago -1 en la imagen –

Se puede describir como un perno sin cabeza

  • Tornillo – 3 en la imagen –

A diferencia del perno, el tornillo está pensado para apretarse directamente en un agujero previamente roscado de la propia pieza y por tanto sin necesidad de hembra al otro lado o para ser autoroscante en materiales blandos.

25. ¿Qué elementos de fijación se emplean en las uniones embridadas?

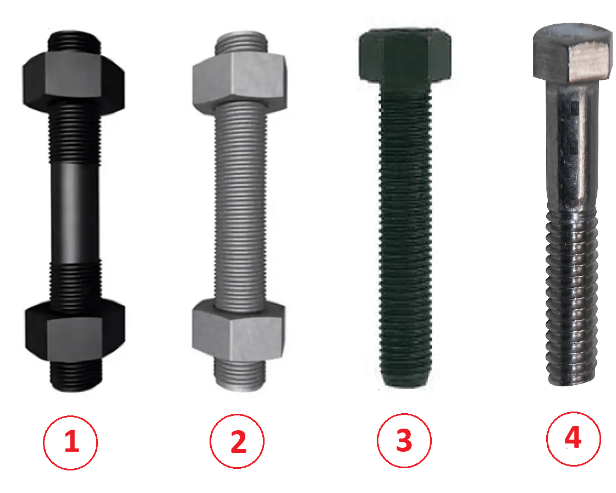
  • Espárrago de rosca reducida – Reduced Shank Stud Bolt – 1 en la imagen -.

Es un espárrago donde el cuerpo central no está roscada y tiene un diámetro menor que el diámetro nominal de la rosca.

Este diseño es crítico en uniones sometidas a cargas dinámicas o cíclicas, ya que permite una distribución más uniforme de las tensiones y mejora la flexibilidad ante dilataciones térmicas, reduciendo el riesgo de fatiga.

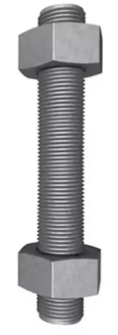
  • Espárrago de rosca completa – Fully Threaded Stud Bolt – 2 -.

Tiene una rosca continua a lo largo de toda su longitud. Es el estándar en muchas uniones embridadas industriales debido a su versatilidad, ya que permite ajustar la posición de las tuercas sin importar el espesor de la brida o la junta.

  • Perno de cabeza hexagonal totalmente roscado – 3 -.

Similar al espárrago, pero con cabeza hexagonal integrada. La rosca completa permite una longitud de engrane máxima, siendo ideal cuando el tornillo se rosca directamente en un componente o cuando se requiere una fuerza de sujeción constante a lo largo de toda su longitud.

  • Perno de cabeza hexagonal con espiga, parcialmente roscado -4 –

Tiene una sección central lisa – sin rosca – con un diámetro igual o superior al diámetro de la rosca. El tramo liso es extremadamente resistente a los esfuerzos de corte – cizalladura -, lo que lo hace preferible para estructuras donde las piezas deben estar alineadas con precisión y sometidas a cargas laterales.

26. ¿Qué ventajas e inconvenientes tienen los distintos elementos de fijación se emplean en las uniones embridadas?

  • Espárrago de rosca reducida

Ventajas

  • Menor cantidad de rosca expuesta en la zona central, lo que reduce puntos de iniciación de daño y facilita una zona más robusta en servicio.
  • Ofrece mejor comportamiento frente a fatiga y vibración, porque la parte lisa tiene mayor sección efectiva.
  • La parte roscada queda donde realmente interesa: en las zonas de apriete con las tuercas.

Inconvenientes

  • Menos versátil si cambian espesores de brida o de junta, ya que se necesita que la longitud útil esté bien calculada. Por ello:
  • Obliga a disponer de stock de todas las posibles combinaciones
  • Si el diseño no está bien ajustado, puede quedar con poca rosca sobresaliendo para la tuerca o con demasiado “vástago” liso fuera de la zona útil.

Aplicaciones principales:

Uniones críticas para minimizar las concentraciones de tensiones, alta temperatura, fatiga y ciclos térmicos o montajes y desmontajes frecuentes.

  • Espárrago de rosca completa

Ventajas

  • Tiene una mayor flexibilidad de montaje ya que se puede ajustar mejor la posición de las tuercas según el espesor real de bridas, junta y arandelas.
  • Es útil cuando hay distintas combinaciones de espesor o tolerancias, ya que hay suficiente longitud roscada.

Inconvenientes

  • La rosca queda expuesta en toda la longitud, con más probabilidad de daño superficial, gripado o corrosión en servicio.
  • La zona roscada tiene menor sección resistente que un tramo liso, así que a igualdad de diámetro nominal puede ser más sensible a fatiga y concentración de tensiones.
  • Puede haber más desgaste al desmontar y montar repetidamente, especialmente si la tuerca trabaja sobre toda la rosca.

Aplicaciones principales:

Es el estándar de las uniones embridadas, tanto en tuberías y como en equipos a presión

  • Perno de cabeza hexagonal totalmente roscado

Ventajas

  • Máximo engrane en agujeros roscados
  • Fácil instalación
  • Simplifica la gestión de stock y montaje al no requerir seleccionar una longitud de espiga específica.

Inconvenientes

  • Menor resistencia al corte debido a la rosca en toda la longitud. La raíz de la rosca reduce la sección resistente efectiva y concentra tensiones.
  • Mayor susceptibilidad al desgaste y a la fatiga en uniones sometidas a vibraciones o cargas dinámicas.

Aplicaciones principales

Maquinaria general e instalaciones con espacio de montaje variable.

  • Perno de cabeza hexagonal con espiga, parcialmente roscado

Ventajas

  • Alta resistencia al cizallamiento gracias a la parte lisa, ya que la espiga trabaja con mayor sección resistente y distribuye mejor los esfuerzos transversales.
  • Comportamiento frente a cargas dinámicas, impactos y fatiga mecánica.
  • Precisión de centrado y alineación entre los componentes cuando la espiga se ajusta correctamente en el agujero
  • Poco desgaste del agujero en aplicaciones con movimientos pequeños o vibraciones.

Inconvenientes

  • Requiere precisión en el espesor de unión para evitar que coincida, aunque sea mínimamente con la parte lisa.
  • Poca flexibilidad dimensional, ya que una longitud, aunque sea mínimamente incorrecta, puede comprometer la resistencia de la unión.

Aplicaciones principales:

Estructuras metálicas, maquinaria pesada y piezas sometidas a carga de corte

27. ¿Cuáles son los preparativos previos a la una unión embridada de una instalación de fluido térmico?

Toda conexión de brida exitosa comienza con una preparación adecuada. Omitir estos pasos puede provocar fallas en la unión, independientemente de la secuencia de apriete elegida.

  • Inspección de superficies y componentes

Se debe empezar limpiando a fondo todas las caras de las bridas para asegurar un sellado adecuado, examinando cada superficie cuidadosamente para detectar rebabas, abolladuras o daños que puedan comprometer el sellado.

Posteriormente, revisar todos los pernos y tuercas para detectar posibles daños en las roscas o corrosión, y reemplazar cualquier componente que presente signos de desgaste.

  • Lubricación y configuración inicial

Aplicar un lubricante adecuado a todas las roscas para reducir la fricción y evitar el desgaste durante el apriete, apretando a mano cada tuerca hasta que quede bien ajustada contra la superficie de la brida y verificando que la junta esté correctamente alineada.

  • Alineación de bridas

Es un tema importante. La alineación precisa de las bridas garantiza una distribución uniforme de la carga, previniendo escapes gracias a la ausencia de puntos de presión irregulares y evitando tensiones mecánicas residuales que podrían derivar en el fallo prematuro de los tornillos o del material de la tubería.

La alineación debe cumplir los criterios normativos de referencia, pero en la práctica casi siempre queda detallada el procedimiento en el proyecto o en la especificación de montaje del instalador. En caso de conflicto, se opta por la opción más restrictiva.

  • Comprobación de herramientas

Antes de comenzar la secuencia de apriete, debe asegurarse de que todas las herramientas de torsión estén calibradas y listas para usar.

28. ¿Qué normativa debe cumplirse en la ejecución de una unión embridada de una instalación de fluido térmico?

  • Normativa Americana – ASME PCC-1 – Guidelines for Pressure Boundary Bolted Flange Joint Assembly -.

Esta norma es una guía de buenas prácticas que especifica los límites de alineación para evitar tensiones residuales que podrían causar fugas o fallos por fatiga:

  • Paralelismo de las caras

La diferencia entre el punto más ancho y el más estrecho del vacío entre las bridas no debería superar los 0,8 mm. de la brida.

  • Descentrado lateral – Offset –

La alineación de los centros de las bridas – concentricidad – debe tener una tolerancia máxima de 1,6 mm – 1/16″ -.

  • Rotación de los agujeros

El desplazamiento entre los agujeros de los tornillos para permitir su inserción sin fuerza no debe superar los 3,2 mm. de estar lo suficientemente cerca para que el caracol pueda cerrar el vacío sin aplicar una tensión excesiva en la tubería

  • Normativa Europea (EN)

En Europa, el marco normativo es la serie EN 1591 – Flanges and their joints -.

Aunque se centra mucho en el diseño y el cálculo, la parte 4 es clave para el montaje

Se centra en la calificación y competencia del personal que realiza la unión y establece que el instalador debe ser capaz de verificar la alineación correcta antes de insertar la junta y los tornillos.

Resumen de tolerancias habituales

Además de las normas anteriores, códigos de fabricación de tuberías como el ASME B31.3 – Process Piping -, también establecen que las bridas deben estar alineadas de forma que no se fuercen para conseguir el cierre.

Como regla general en el sector, se aceptan desviaciones máximas de 1,5 mm -1/16″ – para el paralelismo y el offset lateral.

29. ¿Qué es la desalineación de la brida?

La desalineación de la brida se produce cuando las dos bridas de acoplamiento de una unión embridada no están correctamente alineadas axial o radialmente. También hay que incluir la desalineación angular, que implica que las caras no son paralelas y la desalineación rotacional, en donde los agujeros de los tornillos no se alinean y la desalineación de desplazamiento, en la que los centros de las bridas no son concéntricos.

Según la normativa americana – ASME PCC-1 – Guidelines for Pressure Boundary Bolted Flange Joint Assembly -, referente en este tema, tenemos:

  • Desalineación de desplazamiento o excéntrica – desplazamiento de la línea central –. Las líneas centrales de las bridas no deben diferir en más de 1,5 mm – 1/16 de pulgada -. 2 en la figura.
  • Desalineación angular – paralelismo de la cara de la brida –. La desalineación no debe superar 1 mm por cada 200 mm – 1/16 de pulgada por cada 8 pulgadas – de diámetro de la brida. 3 en la figura.
  • Desalineación rotacional – alineación del agujero del perno –. Los agujeros de los pernos deben alinearse con un margen de ±3 mm – 1/8 de pulgada – para evitar dificultades en la inserción de los pernos o un par de aperción desigual. 4 en la figura

Los efectos de una mala alineación de las bridas son:

  • Riesgo de fugas: La tensión de asentamiento de la junta es desigual.
  • Tensión del perno: Distribución no uniforme del par.
  • Daños mecánicos: Aplastamiento de la junta o deformación de la cara de la brida.
  • Retrasos en el montaje: La desalineación complica la inserción y atracción de los pernos.

Además de la desalineación, ASME PCC-1, indica lo que llama “excessive spacing” – espacio excesivo -, que puede provocar fugas de la junta e incluso daños en la misma, ya que no recibe una compresión suficiente y esfuerzos adicionales en la brida y soldaduras.

La separación máxima entre las caras de las bridas no debe superar el espesor de la junta más 1,5 mm y esta separación debe ser uniforme en toda la circunferencia – paralelismo -.

30. ¿Qué indica ASME PCC-1 sobre las actuaciones a realizar para una buena unión embridada?
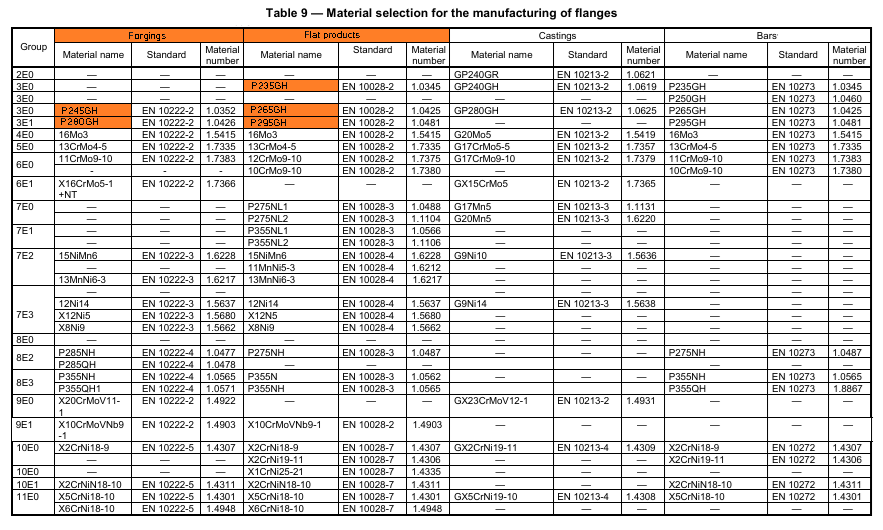
Se ha seleccionado el estándar ASME PCC-1 en lugar de la norma europea por ser el de mayor aplicación a nivel mundial.

  • Inspección preliminar.

Debe verificarse que las bridas, juntas, pernos y tuercas no tienen ningún defecto y en ese caso deben ser rechazados.

Todas las roscas de los tornillos y caras de las bridas serán examinadas en busca de imperfecciones.

Se comprobarán las principales dimensiones de la brida – diámetros internos y externo, circulo de pernos, diámetro de asiento de la junta, número y tamaño de pernos -, coinciden con los datos del tipo de brida.

  • Alineación de las bridas.

Una correcta alineación de todos los elementos es fundamental en el ensamblaje de una unión bridada.

En el apéndice E del estándar ASME PCC-1 se indican las diferentes etapas para garantizar la alineación de todos los componentes.

  • Instalación de la junta.
  • Debe usarse una junta nueva, no juntas previamente utilizadas.
  • Se posicionarán cuatro pernos para facilitar el centrado de la junta.
  • La junta se instalará centrada entre ambas bridas, y se verificarán las dimensiones principales de la misma.
  • Para asegurarse de la posición de la junta se puede usar un espray adhesivo compatible con el proceso, ajustándose posteriormente el resto de los pernos y tuercas.
  • Apriete de pernos.

En función del tamaño de los pernos y los requerimientos del proyecto, el apriete de los pernos puede realizarse usando diferentes técnicas, con apriete de las tuercas o tensionando los pernos con un tensionador hidráulico de pernos.

El apriete de los pernos seguirá una secuencia con un patrón en diagonal, indicada en el estándar ASME PCC-1 tabla 3 & 3.1. La fuerza de apriete ira aumentando de forma gradual en las diferentes etapas del proceso de apriete según lo indicado en la tabla 1 del estándar.

El uso de lubricantes es recomendado en pernos no recubiertos, porque reduce el coeficiente de fricción resultando en un valor de torque menor. Es necesario garantizar que el lubricante sea compatible con el perno, tuerca y fluido de proceso.


Contacta

Somos eficientes

Orientados a la productividad, ahorro en costes y al respeto por el medio ambiente.

Somos expertos

Más de 40 años de experiencia y 1.500 proyectos en todo el mundo.

Somos de confianza

Más de 1000 clientes de una gran variedad de sectores industriales y de servicios.

    He leído y acepto la política de privacidad de este sitio web

    Referencias

    References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc References | Pirobloc