Toda conexión de brida exitosa comienza con una preparación adecuada. Omitir estos pasos puede provocar fallas en la unión, independientemente de la secuencia de apriete elegida.
### Inspección de superficies y componentes
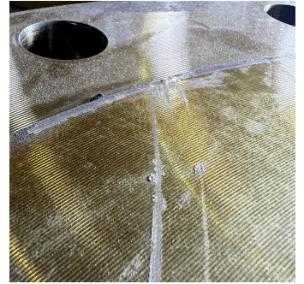
Limpiar a fondo todas las caras de las bridas para asegurarse un sellado adecuado.
Examinar cada superficie cuidadosamente para detectar rebabas, abolladuras o daños que puedan comprometer el sellado.
Revisar todos los pernos y tuercas para detectar daños en las roscas o corrosión, y reemplazar cualquier componente que presente signos de desgaste.
### Lubricación y configuración inicial
Aplicar el lubricante adecuado a todas las roscas para reducir la fricción y evitar el desgaste durante el apriete.
Apretar a mano cada tuerca hasta que quede bien ajustada contra la superficie de la brida y verificar que la junta esté correctamente alineada.
Antes de comenzar la secuencia, asegurarse de que todas las herramientas de torsión estén calibradas y listas para usar.
## Comprensión de las secuencias de torsión
Existen diferentes valores según la secuencia de apriete utilizada.
Según el número de pernos y secuencia se requiere progresiones de apriete específicos para lograr un sellado adecuado.
## ¿Por qué es tan importante la secuencia de apriete de los pernos?
Para completar una unión de brida, es fundamental controlar adecuadamente la variación de tensión en los componentes de la unión.
Por ejemplo, la junta o el sello deben comprimirse uniformemente sobre la superficie de la brida y se debe evitar la desalineación al realizar las uniones para la transmisión de par a través de eje.
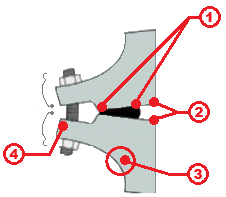
Si se aprietan los pernos en un extremo de una brida, existe el riesgo de que una de las partes se abombe ligeramente, lo que puede provocar una desalineación del eje.
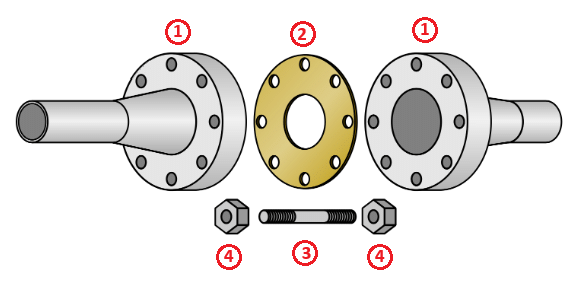
Esto podría derivar en un problema grave de vibraciones, compresión desigual de la junta -1 -, caras no paralelas – 2 -, posible deformación – 3 – y doblado de los pernos – 4 -.
## Para evitar estos posibles problemas, la secuencia de apriete de los pernos debe seguir unos métodos basados en evitar diferencias sustanciales entre ellos y que las solictudes a que les obligue la instalación sean parejas.
## Los métodos más conocidos y habituales son:
## Patrón de estrella
- Patrón de estrella modificado
- Patrón del cuadrante
### Para determinar qué método se va a emplear hay que tener en consideración tres factores:
### Número de pernos
Las conexiones de menor tamaño funcionan mejor con el patrón de estrella tradicional, mientras que las conexiones de mayor tamaño se benefician de los métodos de estrella o cuadrante modificados.
### Requisitos de instalación
Las limitaciones de tiempo podrían obligar a optar por métodos más rápidos, pero las aplicaciones de sellado críticas exigen enfoques probados.
Hay también que tener en cuenta la experiencia del equipo de instalación, ya que algunos métodos requieren técnicos más cualificados.
### Condiciones de solicitud
Los diferentes tipos de juntas funcionan mejor con secuencias específicas, y la presión de operación influye en la selección del método.
Considerar también la frecuencia con la que necesitará acceso para mantenimiento a la conexión.
La selección de la secuencia correcta de apriete de pernos afecta el tiempo de instalación, la formación del personal que la va a ejecutar, la confiabilidad de la unión y los requisitos de mantenimiento, pero garantiza conexiones de bridas confiables, asegura seguridad y evita costes económicos derivados de fallos en las uniones.
## ¿Cómo es el método de patrón en estrella de la secuencia de apriete de los pernos?
Desde 1938, el patrón de estrella ha sido el estándar industrial para bridas ASME de todos los tamaños. Este método funciona eficazmente con la mayoría de los tipos de bridas y materiales de junta.
La idea principal de este orden es que haya una distribución uniforme y que haya un sellado correcto, asegurando que la pieza se asiente completamente plana y sin tensiones internas que puedan provocar escapes o roturas.
En lugar de ir en círculo – lo que deformaría la junta o la brida -, se va saltando de un lado a otro, pasando siempre por la zona central o el extremo opuesto.
Se empieza aplicando torsión inicial a los pernos opuestos en una secuencia diagonal, aumentando gradualmente la presión con cada pasada hasta alcanzar la especificación final.
### Ventajas
- Funciona universalmente con bridas ASME B16.5
- Maneja cualquier tipo de junta de manera confiable
- Ideal donde los métodos probados son lo más importante
- Funciona bien con pernos de diámetros de 1 pulgada o superiores
### Limitaciones
- Implica más tiempo con las bridas con 12 pernos o más
- Requiere varias pasadas completas
- Menos eficiente que los métodos modernos
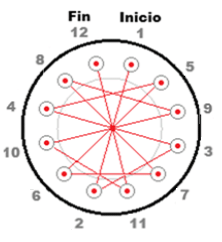
La imagen muestra la secuencia del patrón en estrella para una brida de 12 pernos.
Secuencia para 12 pernos
## La secuencia para los diferentes números de pernos sería:
## ¿Cómo es el método de patrón del cuadrante de la secuencia de apriete de los pernos?
El patrón de cuadrante ofrece máxima eficiencia para bridas de gran diámetro manteniendo al mismo tiempo la integridad de la unión durante todo el proceso de ajuste.
Los instaladores aprietan los pernos secuencialmente dentro de los cuadrantes de la brida, lo que reduce el movimiento transversal de la brida y ahorra un tiempo significativo durante la instalación.
### Ventajas
- Excelente para bridas con más de 20 pernos
- Perfecto para proyectos urgentes
- Ideal para grandes conexiones industriales.
- Trabaja con equipos de instalación experimentados.
### Limitaciones
- Necesita instaladores capacitados para una correcta ejecución
- Demasiado complejo para personal no capacitado
- Exceso de tamaño para bridas de tamaño estándar
- No se recomienda para aplicaciones de sellado críticas.
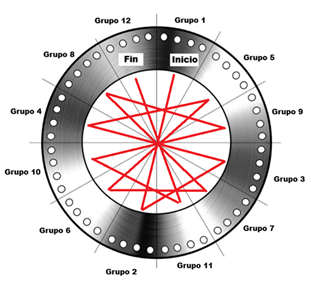
### La secuencia para los doce grupos es la misma que en el método de estrella, pero con más pernos en cada grupo.
## ¿Se debe usar el mismo patrón de secuencia al aflojar/extraer el perno de una brida?
Si. Si se quitan por completo los pernos de un lado de un sistema de tuberías sometido a mucha tensión, la tubería puede volver a su posición original violentamente o apretar los pernos restantes, lo que imposibilita su extracción segura.
El objetivo es evitar:
- Deformaciones de las bridas
- Sobrecargas locales en la junta
- Liberaciones bruscas de tensión en algunos pernos
- Riesgos por fugas de fluido residual o presión remanente
Por ejemplo:
- Si el apriete se realizó en estrella, el aflojado se hace también siguiendo una secuencia cruzada, aflojando cada perno parcialmente – por ejemplo 1/4 o 1/2 vuelta – antes de continuar con la siguiente pasada.
- Si se utilizó una estrella modificada, se mantiene la misma filosofía de aflojado uniforme y cruzado.
- Si se utilizó un método por cuadrantes, se aflojan los pernos repartiendo la descarga entre cuadrantes opuestos.
En instalaciones de fluido térmico antes de iniciar el aflojado debe verificarse que:
- La instalación está despresurizada.
- La temperatura es segura para la intervención.
- No existe fluido atrapado entre válvulas de aislamiento.
Una buena práctica para una unión embridada es:
- Primera pasada: aflojar todos los pernos aproximadamente 1/4 de vuelta siguiendo la secuencia cruzada.
- Segunda pasada: repetir la secuencia hasta eliminar la mayor parte de la carga.
- Pasadas posteriores: retirar las tuercas completamente.
De esta forma se evita que los últimos pernos soporten de golpe toda la carga residual de la unión.
En bridas de gran diámetro o servicios severos – como fluido térmico a temperaturas elevadas -, esta práctica es especialmente importante.

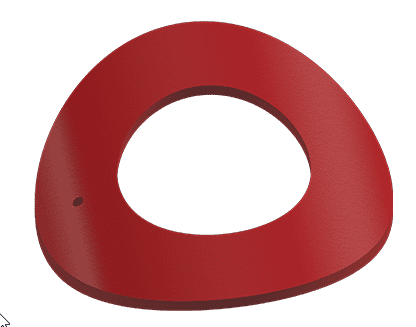
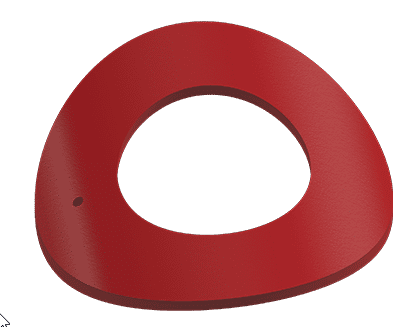
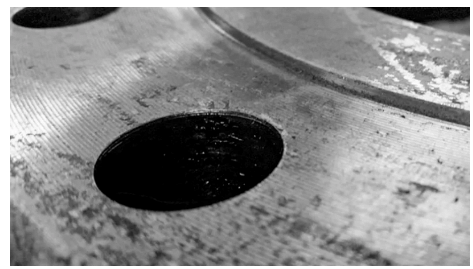
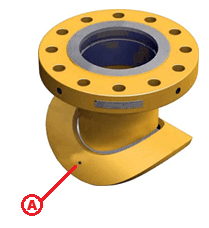 Prueba de presión. El agujero suele estar roscado – por ejemplo, 1/4″ NPT – para permitir conectar un manómetro y realizar una prueba neumática – normalmente con aire y jabón – para verificar la integridad de las soldaduras del disco antes de poner el equipo en servicio.